A henger ellenőrzése
Értékeltük a munkafelület állapotát, a hornyok kopását, a tengelycsapokat, valamint azt, hogy a hengertest tovább megmunkálható-e. Ez alapján határoztuk meg a felújítási munkák körét.
Acél csiszolószalag-vezető henger felújítása szélesszalagú csiszológéphez. A kopott munkafelület és az elhasználódott hornyok miatt a munkaszakaszt Ø250-ről Ø245 mm-re kellett leesztergálni, a tengelycsapokat fel kellett újítani, a spirálhornyokat újra ki kellett alakítani, majd végső dinamikus kiegyensúlyozást kellett végezni.
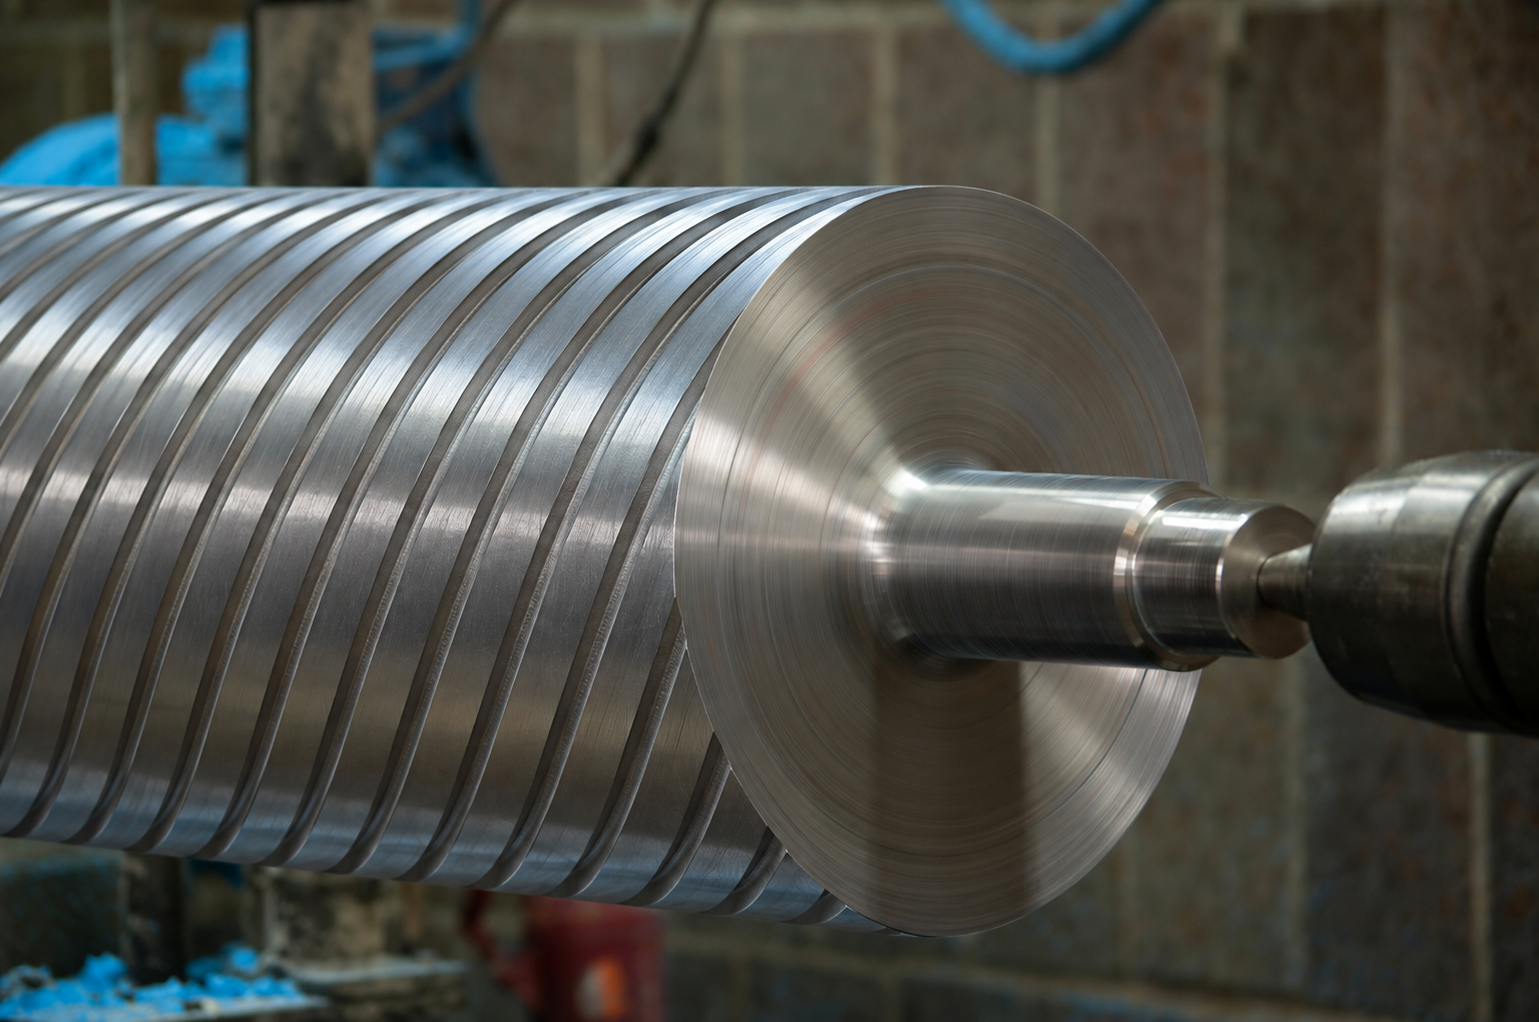
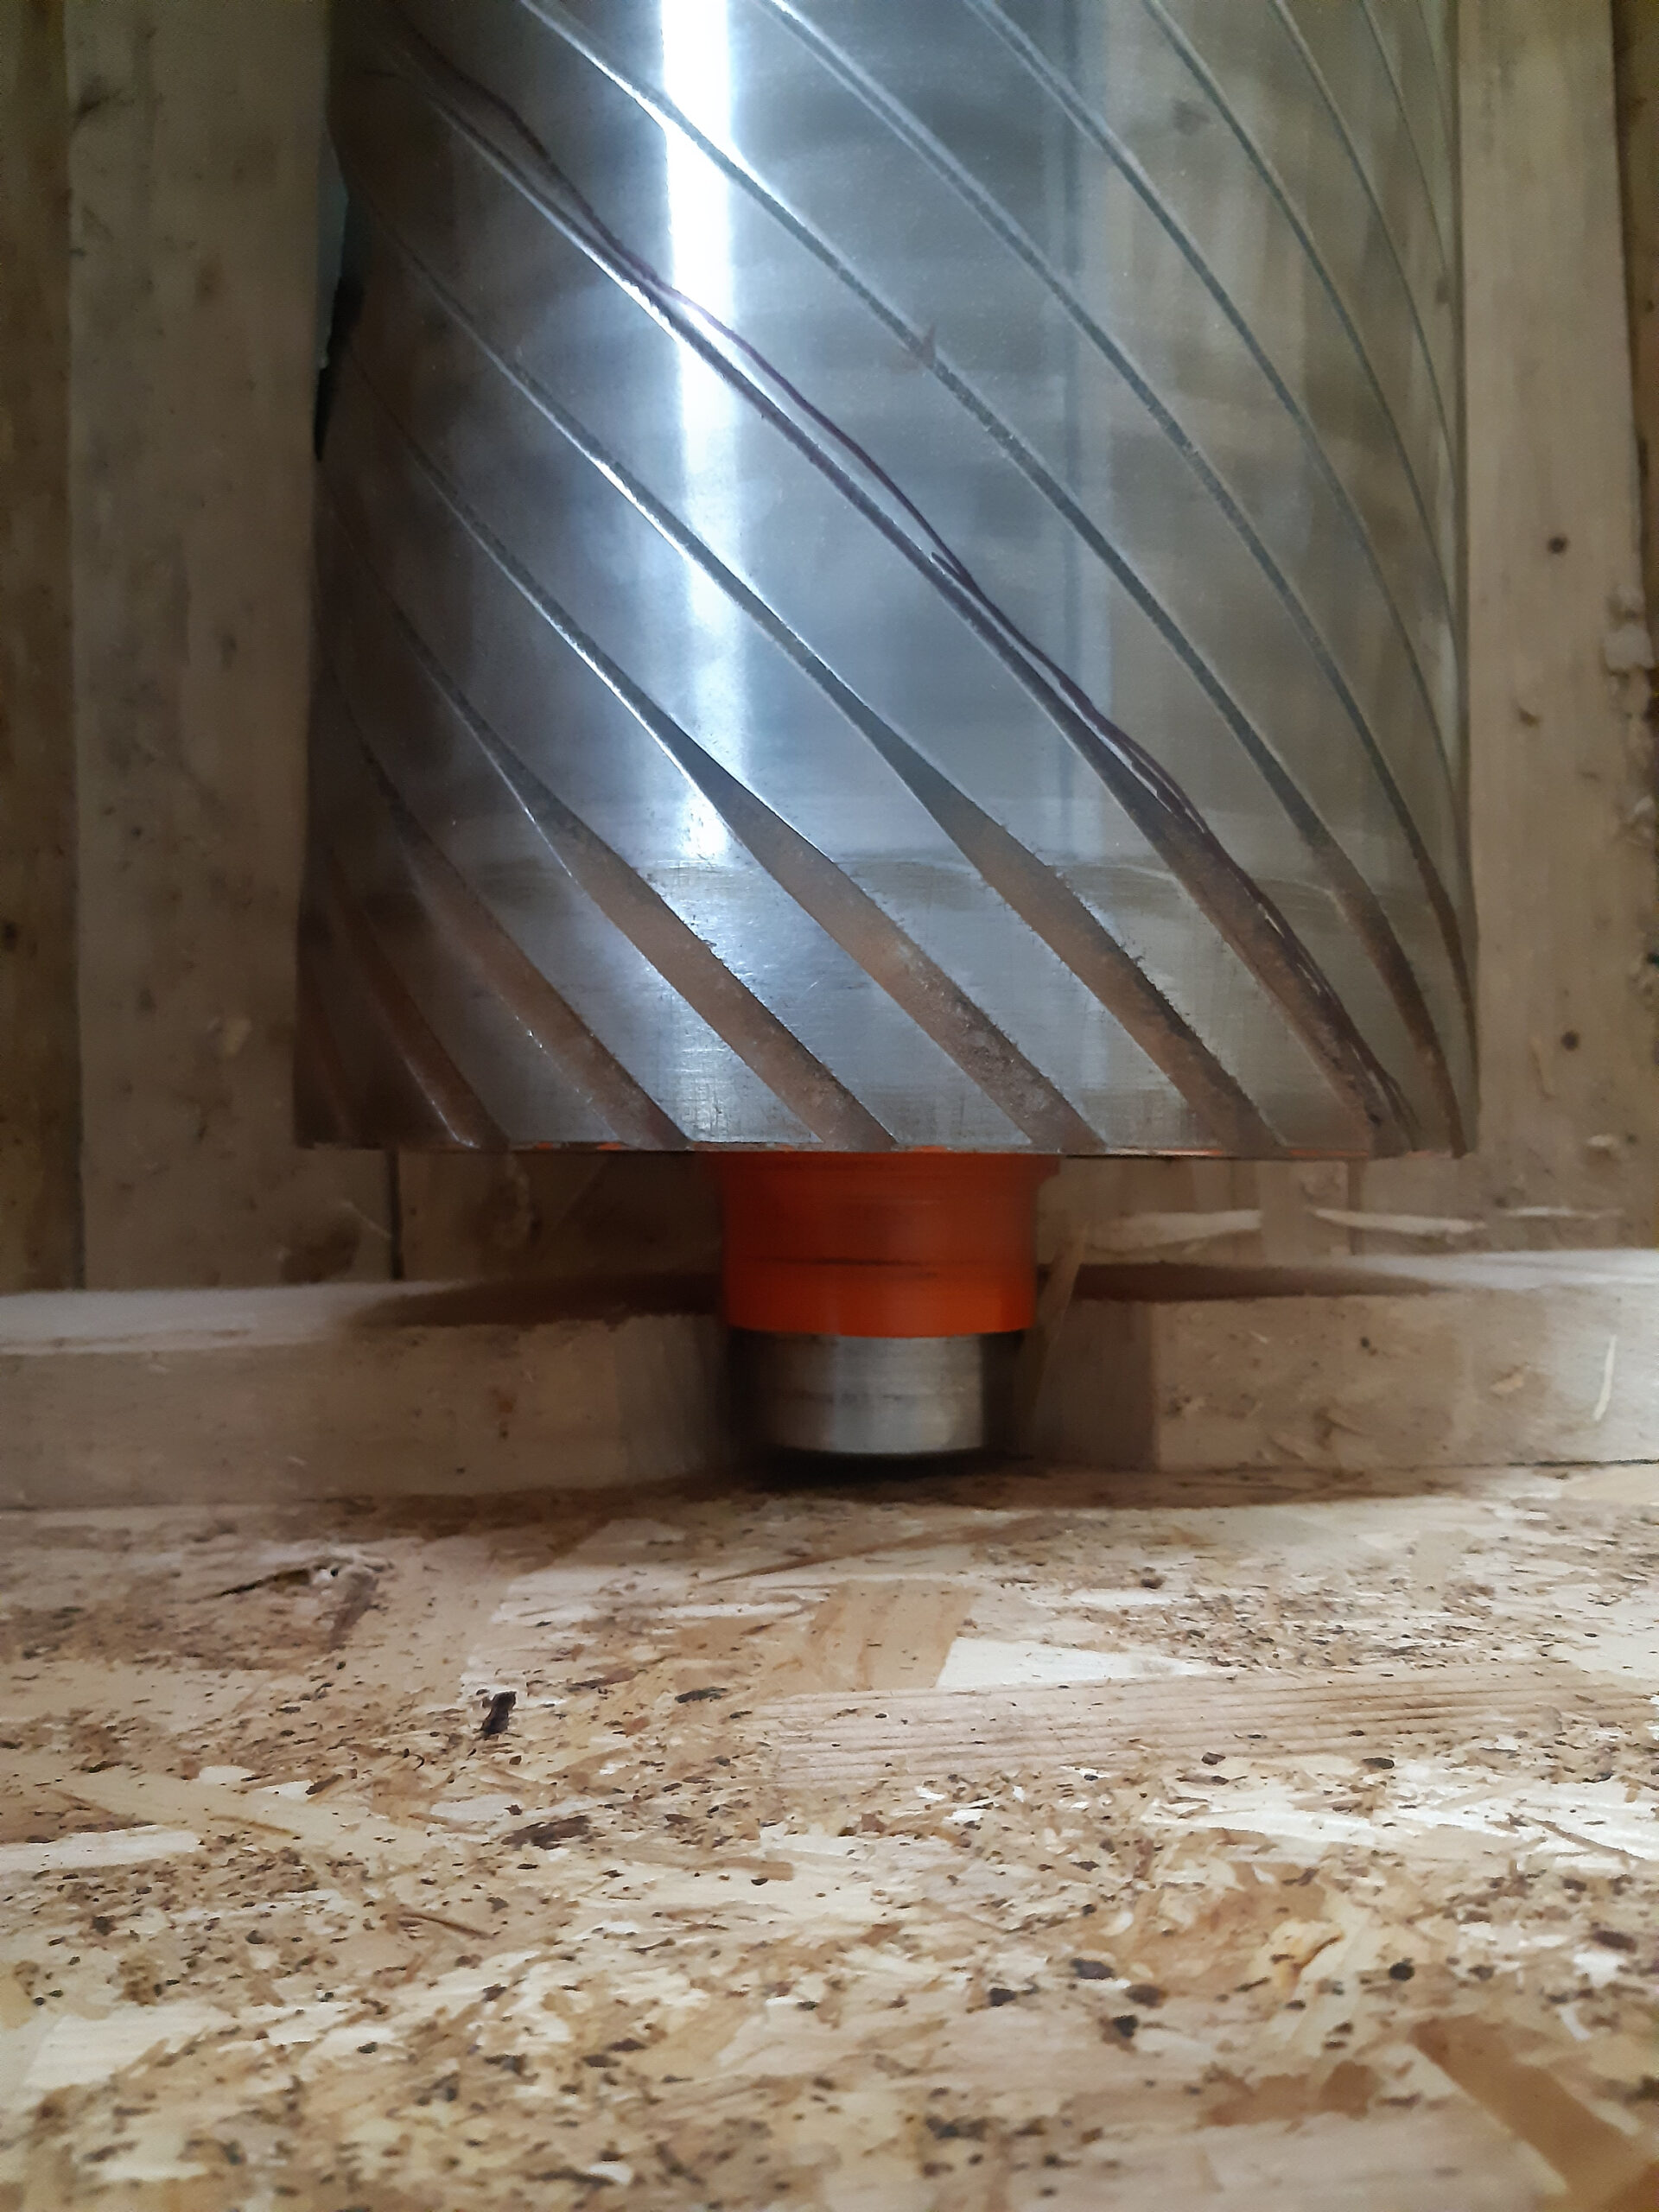
A csiszolószalag-vezető henger kopott munkafelülettel és elhasználódott spirálhornyokkal érkezett felújításra.Ahhoz, hogy a hornyolást az ügyfél által megadott geometria szerint újra ki lehessen alakítani, először megfelelő alapfelületet kellett készíteni.
A kiindulási munkaszakasz Ø250 mm átmérőjű és 1460 mmhosszú volt. A további megmunkálás előtt ellenőrizni kellett, hogy a henger kialakítása és falvastagsága lehetővé teszi-e a kopott anyagréteg eltávolítását.
A felület kopása olyan mértékű volt, hogy a spirálhornyok megfelelő helyreállításához előbb le kellett esztergálni a munkaszakaszt. A tervezett megmunkálás az átmérő Ø250-ről Ø245 mm-re történő csökkentését jelentette. Ø250-ről Ø245 mm.
A művelet megkezdése előtt ellenőriztük az adott henger konstrukcióját és azt, hogy a meglévő falvastagság mellett lehetséges-e a további megmunkálás. Csak ezt követően ismertettük az ügyféllel a változtatások terjedelmét, és kaptuk meg a jóváhagyását a munka folytatásához.
Az átmérő módosítása a henger tömegét is befolyásolta, ezért a döntést a felújítás következő lépései előtt egyeztettük az ügyféllel.
Miután megerősítettük, hogy a további megmunkálás műszakilag lehetséges, megkezdődött a tényleges felújítás. A munkák kiterjedtek a munkafelületre, a tengelycsapokra, a spirálhornyok helyreállítására és a henger végső dinamikus kiegyensúlyozására.
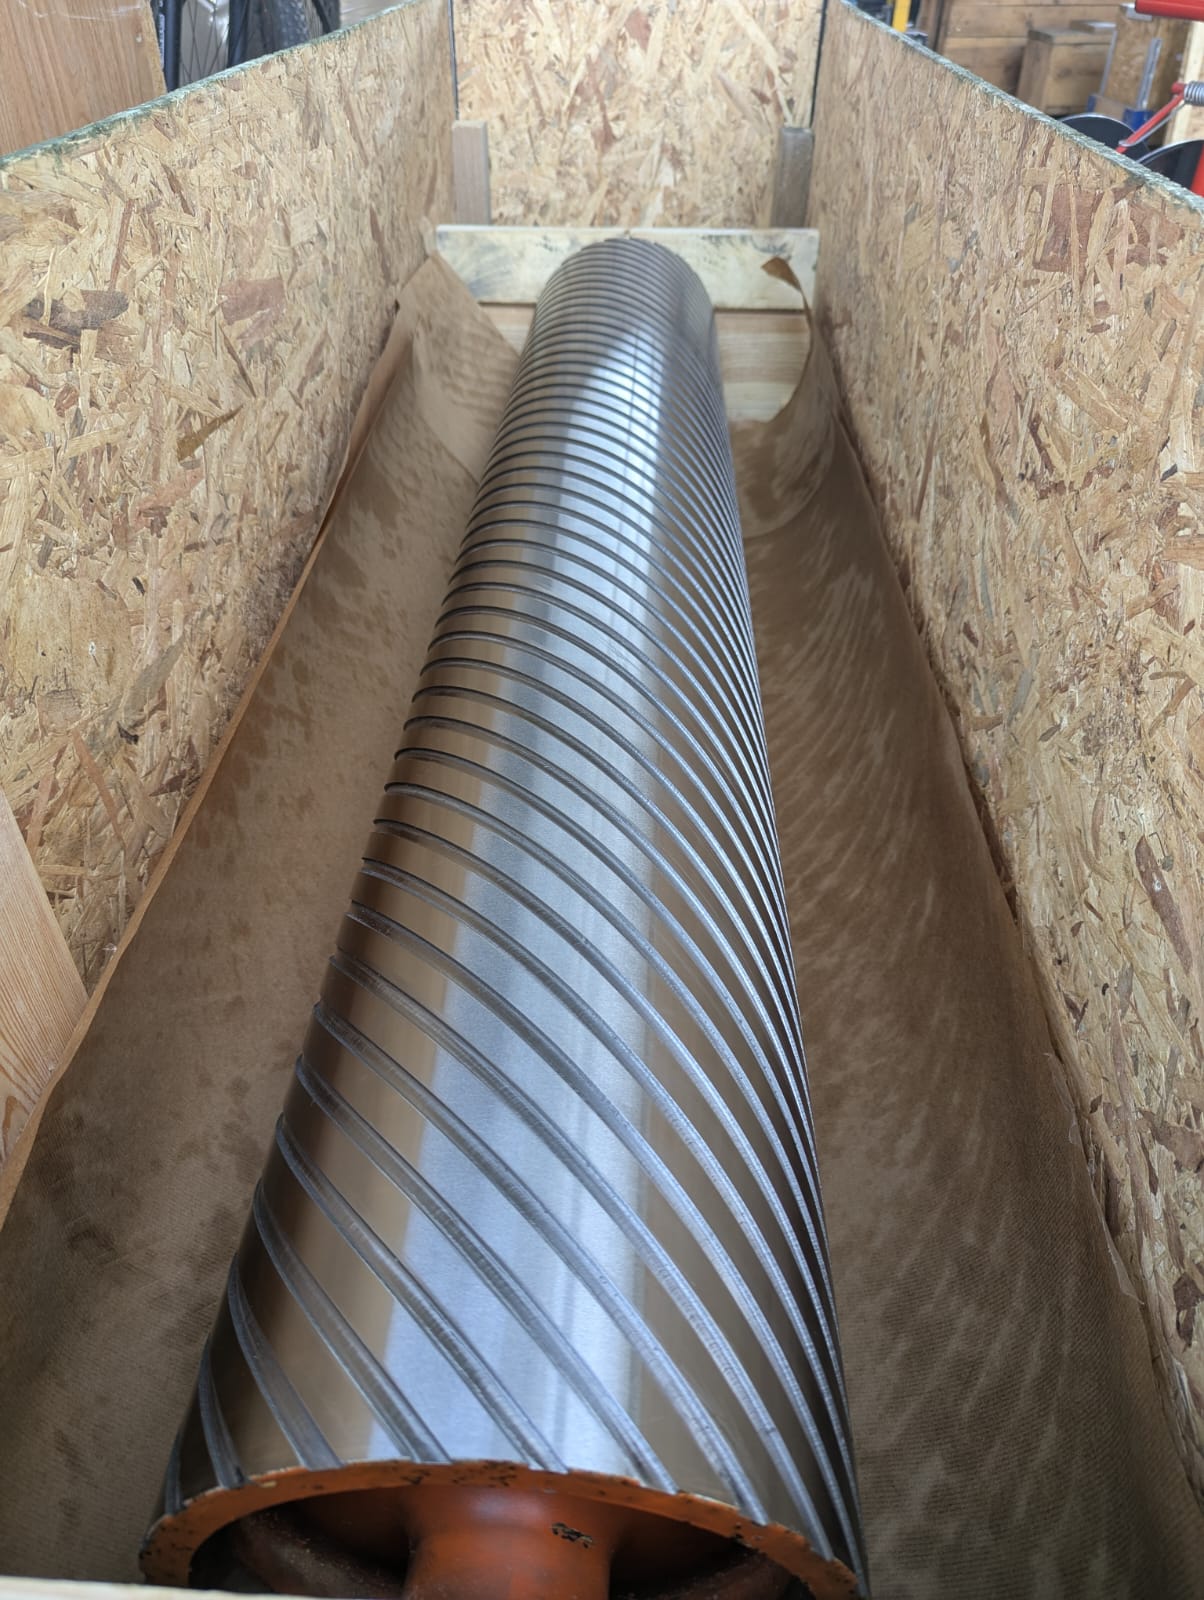
Értékeltük a munkafelület állapotát, a hornyok kopását, a tengelycsapokat, valamint azt, hogy a hengertest tovább megmunkálható-e. Ez alapján határoztuk meg a felújítási munkák körét.
A kopott felületet leesztergáltuk, a munkaszakasz átmérőjét Ø250-ről Ø245 mm-re csökkentve. Az így kialakított felület szolgált alapként a spirálhornyok újbóli elkészítéséhez.
CNC esztergálásA kopott tengelycsap-felületeket felhegesztéssel, majd köszörüléssel állítottuk helyre.Így a felújítás nemcsak a henger munkaszakaszára, hanem a tengelycsapokra is kiterjedt.
A felület előkészítése után a spirálhornyokat újra kialakítottuk. A geometriát az ügyfél által szolgáltatott adatok alapján állítottuk helyre,más hengerekre vonatkozó általános paraméterek alkalmazása nélkül.
A hengert a spirálhornyok helyreállítása után dinamikusan kiegyensúlyoztuk.. Az ellenőrzés így már az alkatrész végleges geometriájára vonatkozott, a fő megmunkálási műveletek befejezése után.
A kopott hornyolást a henger munkafelületének előzetes előkészítése után állítottuk helyre. Az alábbiakban összehasonlítható az alkatrész állapota a felújítás előtt és a munkák befejezése után.
ELŐTTE
A felújítás előtt a munkafelület kopott volt, a spirálhornyokat pedig helyre kellett állítani. A hornyolás újbóli kialakításához először elő kellett készíteni a henger felületét.
UTÁNA
A felület előkészítése után a spirálhornyokat az ügyfél által megadott adatok szerinti geometriával újra kialakítottuk. Ezután a hengert a végleges geometriájában dinamikusan kiegyensúlyoztuk.
A munkák nemcsak a henger munkafelületére terjedtek ki. A tengelycsapokat is felújítottuk, a spirálhornyokat helyreállítottuk, a kész alkatrészt pedig a megmunkálás befejezése után dinamikusan kiegyensúlyoztuk.
A kopott réteget leesztergálással távolítottuk el, egyenletes alapfelületet készítve a spirálhornyok újbóli kialakításához.
A spirálhornyokat az ügyfél által megadott adatok szerint újra kialakítottuk, helyreállítva a csiszolószalaggal együttműködő felületet.
A kopott tengelycsap-felületeket felhegesztéssel, majd köszörüléssel állítottuk helyre.
A hengert a spirálhornyok elkészítése után egyensúlyoztuk ki, így az ellenőrzés a végleges geometriájú alkatrészre vonatkozott.
A felület és a hornyok helyreállítása visszaállította a csiszolószalag megfelelő vezetéséhez és a megcsúszás csökkentéséhez szükséges feltételeket.
A felület leesztergálása és a spirálhornyok kialakítása megváltoztatja az anyag mennyiségét és eloszlását a henger forgástengelyéhez képest. Ezért ebben a munkában a dinamikus kiegyensúlyozást a megmunkálás befejezése és a hornyok helyreállítása után végeztük el..
Így az ellenőrzés a végleges geometriájú alkatrészre vonatkozott — a munkaszakasz átmérőjének csökkentése, a tengelycsapok felújítása és az új hornyolás elkészítése után.
A kopott felület vagy az elhasználódott hornyok nem jelentik automatikusan azt, hogy teljesen új hengert kell gyártani. A lehetséges felújítási kör az adott alkatrész konstrukciójától és tényleges állapotától függ.
Ebben a munkában a henger konstrukciója lehetővé tette a munkaszakasz átmérőjének Ø250-ről Ø245 mm -re csökkentését és a meglévő hengertest újbóli felhasználását. Egy másik alkatrésznél a megengedett megmunkálási tartomány teljesen eltérő lehet.
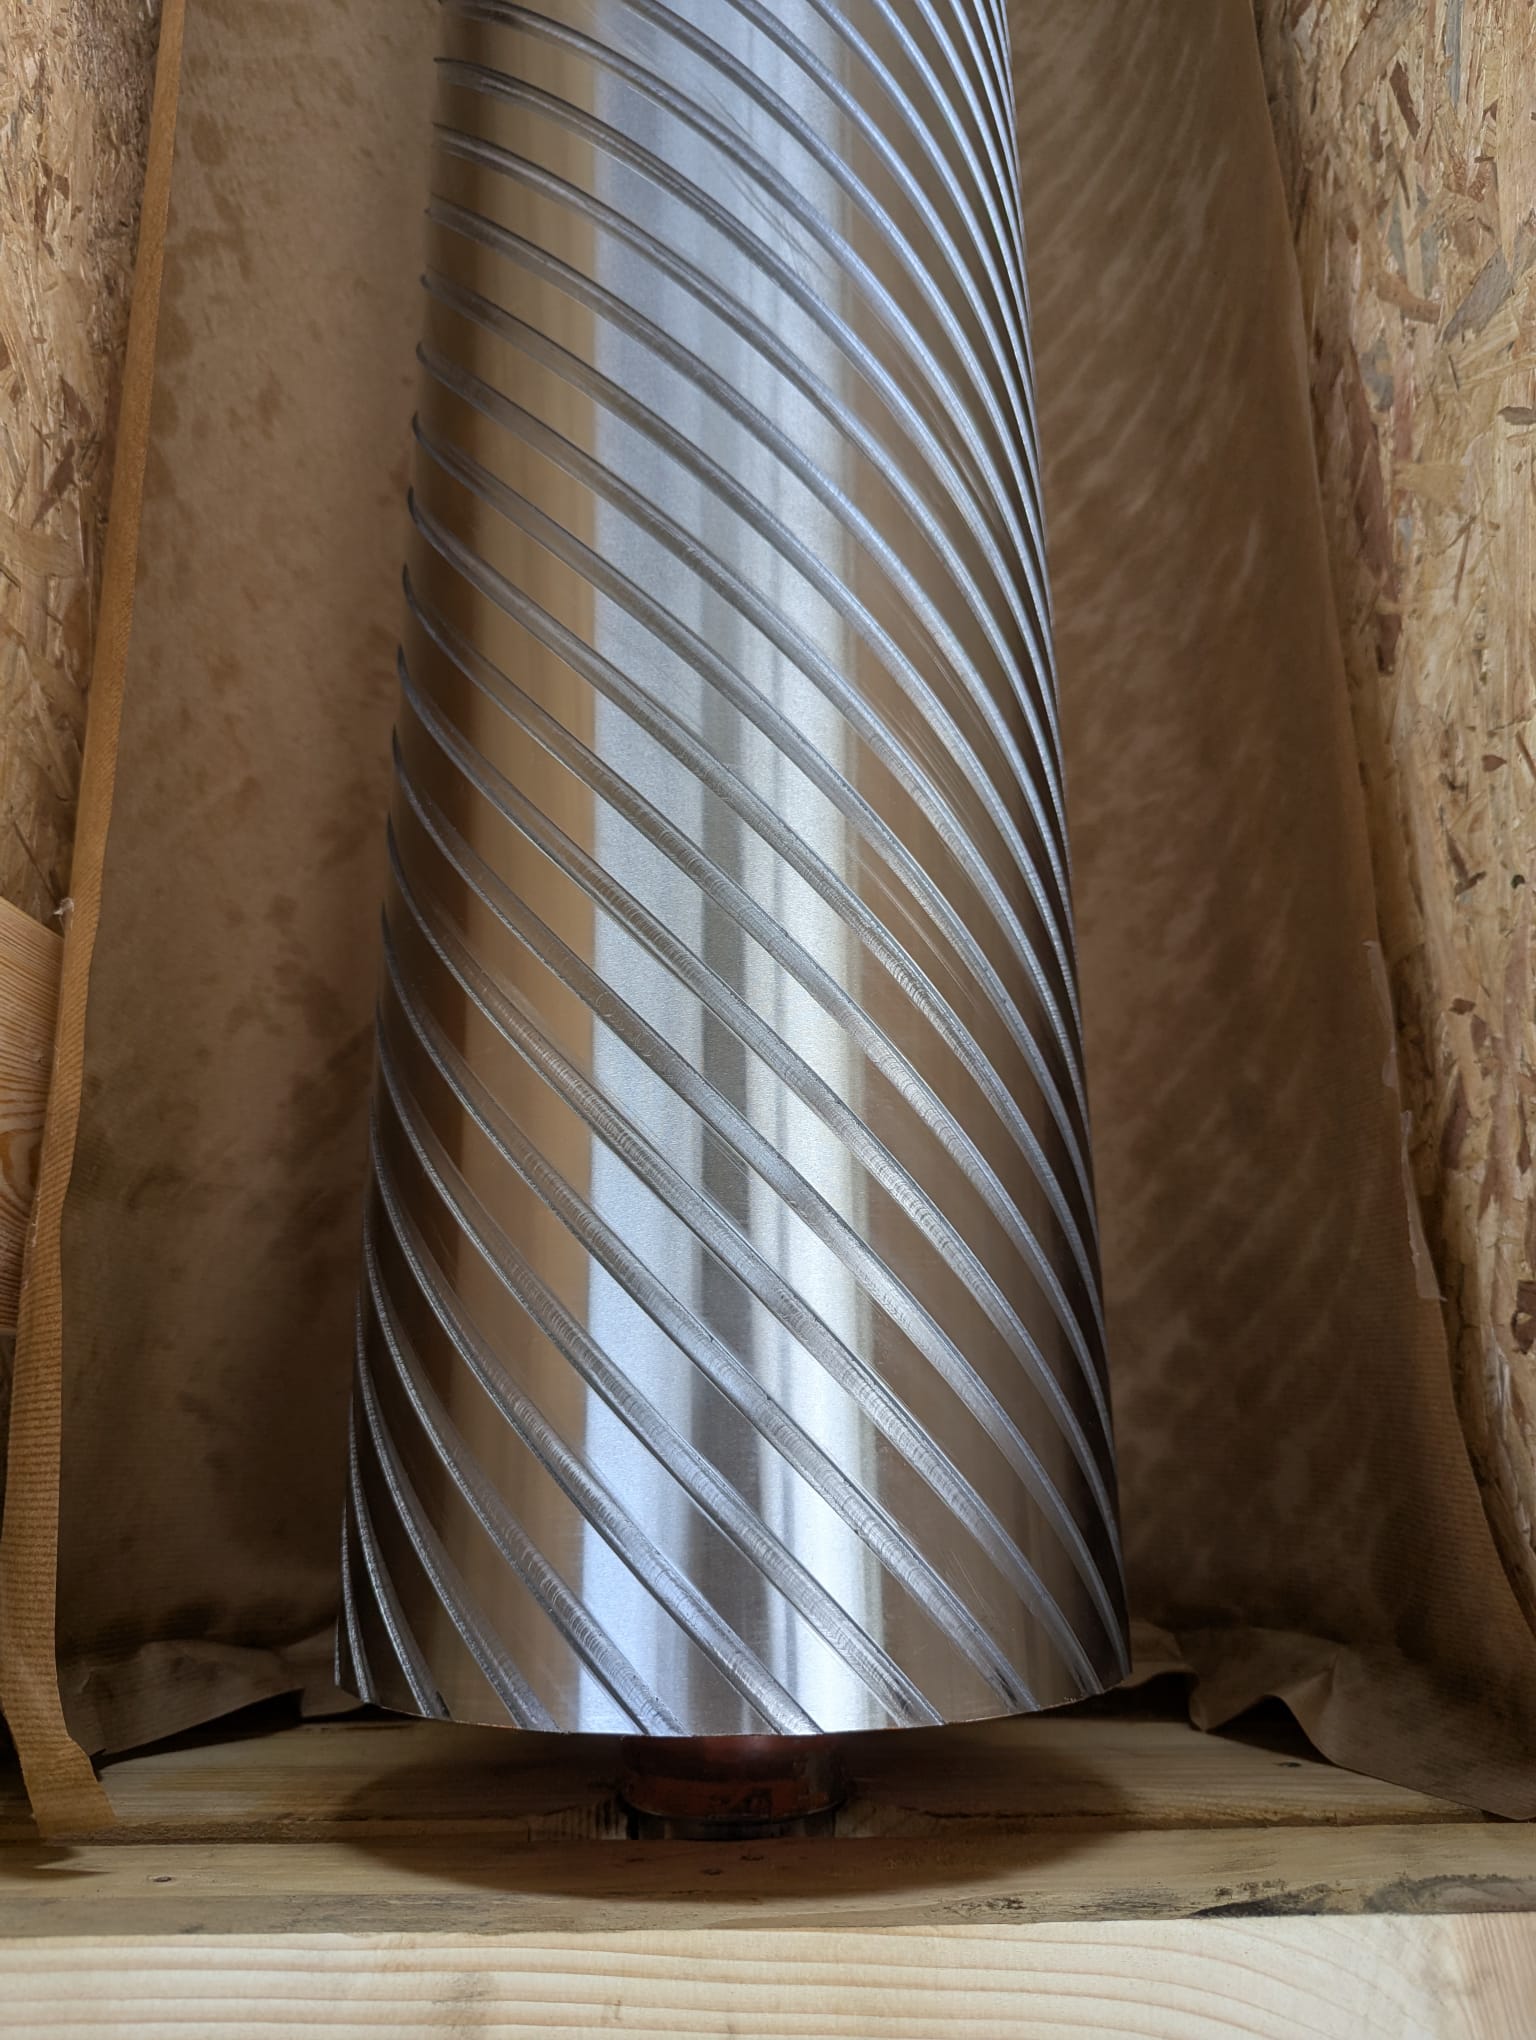
Precíziós hengerek megtekintéseA henger szállítóláda nélkül érkezett. A felújítás befejezése után új csomagolást készítettünk, abban rögzítettük a kész alkatrészt, majd megszerveztük a szállítást az ügyfél lengyelországi üzemébe.
A felület, a tengelycsapok és a spirálhornyok helyreállítása után fontos volt a henger megfelelő előkészítése a további logisztikához is. A felújított alkatrészt az ügyfélhez történő kiszállítás előtt ládába helyeztük.
A felújítás lehetősége az adott henger konstrukciójától és állapotától függ. Az alábbiakban összegyűjtöttük a legfontosabb szempontokat, amelyeket érdemes a megmunkálás megkezdése előtt ellenőrizni.
A hornyok újbóli kialakításának lehetősége az adott henger állapotától és konstrukciójától függ. Ebben a munkában a felületet Ø250-ről Ø245 mm-re lehetett leesztergálni, majd a horonygeometriát az ügyfél adatai alapján helyreállítottuk.
Ilyen művelet csak akkor végezhető el, ha a konstrukció és a megmaradó falvastagság lehetővé teszi a szükséges anyagmennyiség eltávolítását. A megmunkálási tartományt minden alkatrész esetében egyedileg kell meghatározni.
Többek között az aktuális geometria, a falvastagság, a hengertest konstrukciója, a kopás mértéke és a felújítás után előírt paraméterek számítanak. Ezért a megmunkálás megkezdése előtt mindig az adott hengert kell értékelni.
A felület leesztergálása és a hornyok kialakítása megváltoztatja az anyag mennyiségét és eloszlását a forgástengelyhez képest. Ebben a munkában a dinamikus kiegyensúlyozást a henger végleges geometriájának helyreállítása után végeztük el.
Igen. Ebben a munkában a kopott tengelycsapokat felhegesztéssel és köszörüléssel újítottuk fel, így a javítás a munkaszakaszra és a tengelycsapok felületeire egyaránt kiterjedt.
Hasznos a műszaki rajz, az alapméretek, a konstrukcióra vonatkozó információk és a kopásról készült fényképek. A szükséges adatok pontos köre azonban a henger típusától és a tervezett felújítástól függ.
A rajz jelentősen megkönnyíti az alkatrész értékelését és a szükséges geometria helyreállítását. Ebben a munkában az ügyfél adatai határozták meg többek között a hornyok újbóli kialakításához szükséges geometriát.
Nem. A felújíthatóság többek között a hengertest állapotától, a falvastagságtól, a felület és a tengelycsapok kopásától, valamint a geometria helyreállításához szükséges megmunkálás mértékétől függ. Ebben a munkában a konstrukció lehetővé tette az átmérő Ø250-ről Ø245 mm-re csökkentését, de ez nem általános érték más hengerek esetében.
A lehetséges felújítási kör az adott alkatrész konstrukciójától és állapotától függ. Sok esetben a felület, a tengelycsapok és a munkageometria helyreállítható anélkül, hogy teljesen új hengert kellene gyártani.