Проверка на вала
Бяха оценени състоянието на работната повърхност, износването на каналите, шийките и възможността за по-нататъшна обработка на тялото на вала. На тази основа беше определен обхватът на възстановяването.
Възстановяване на стоманен вал за водене на абразивната лента в широколентова шлифовъчна машина. Износената повърхност и изтритите канали наложиха престъргване на работната част от Ø250 до Ø245 mm, възстановяване на шийките, повторно изработване на спиралните канали и финално динамично балансиране.
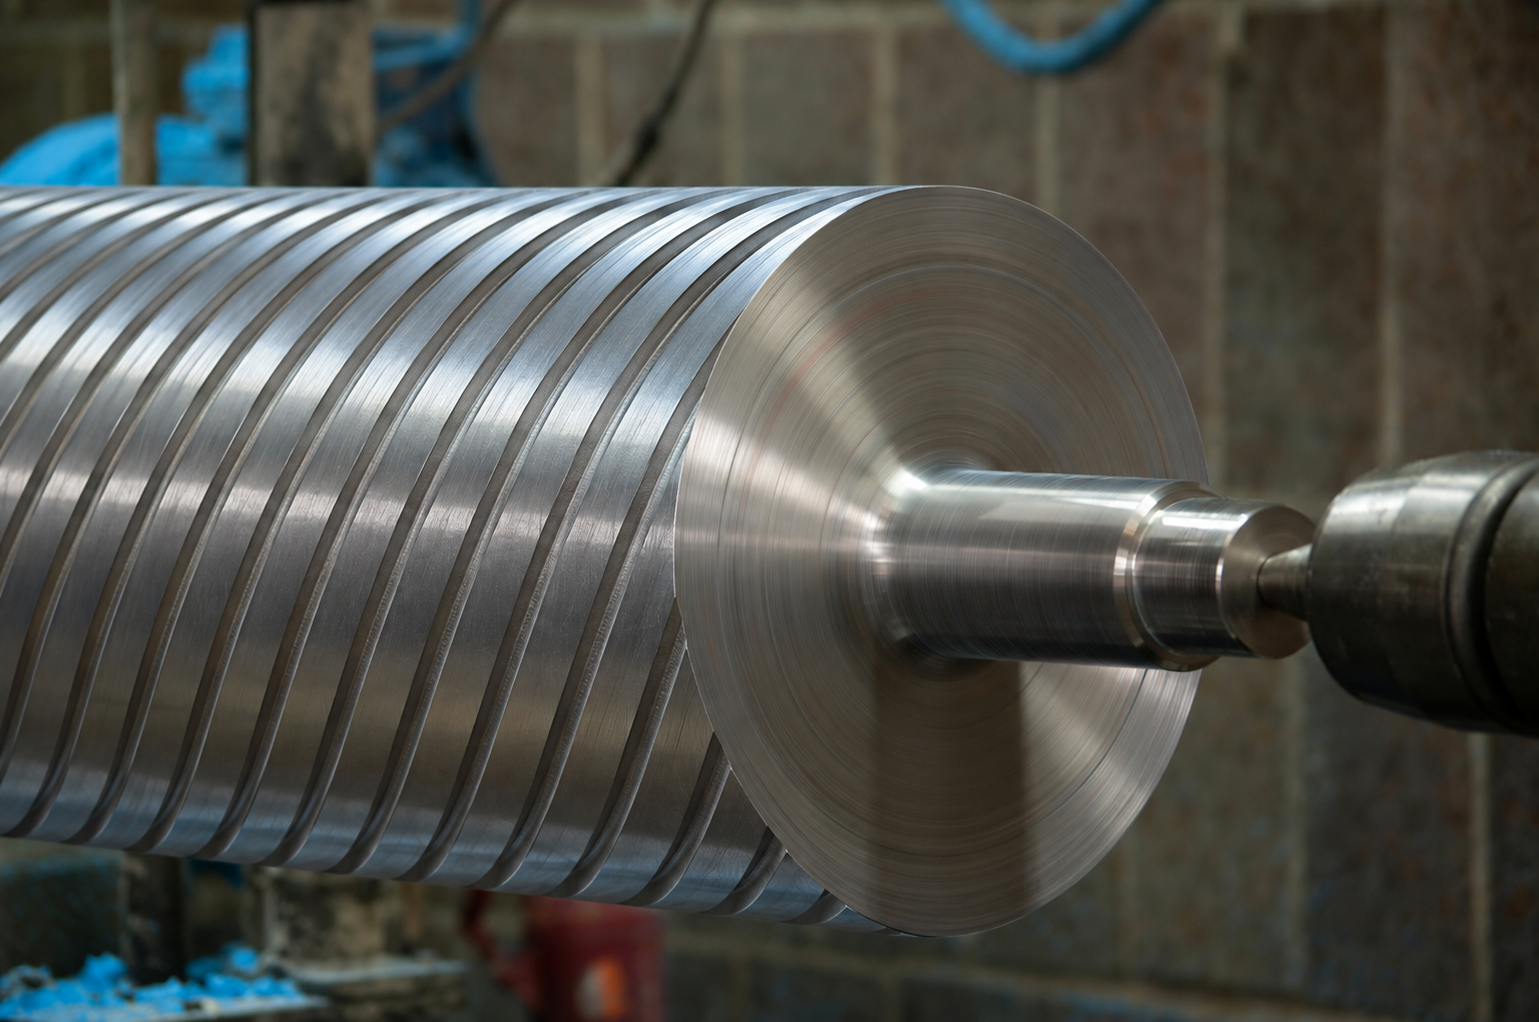
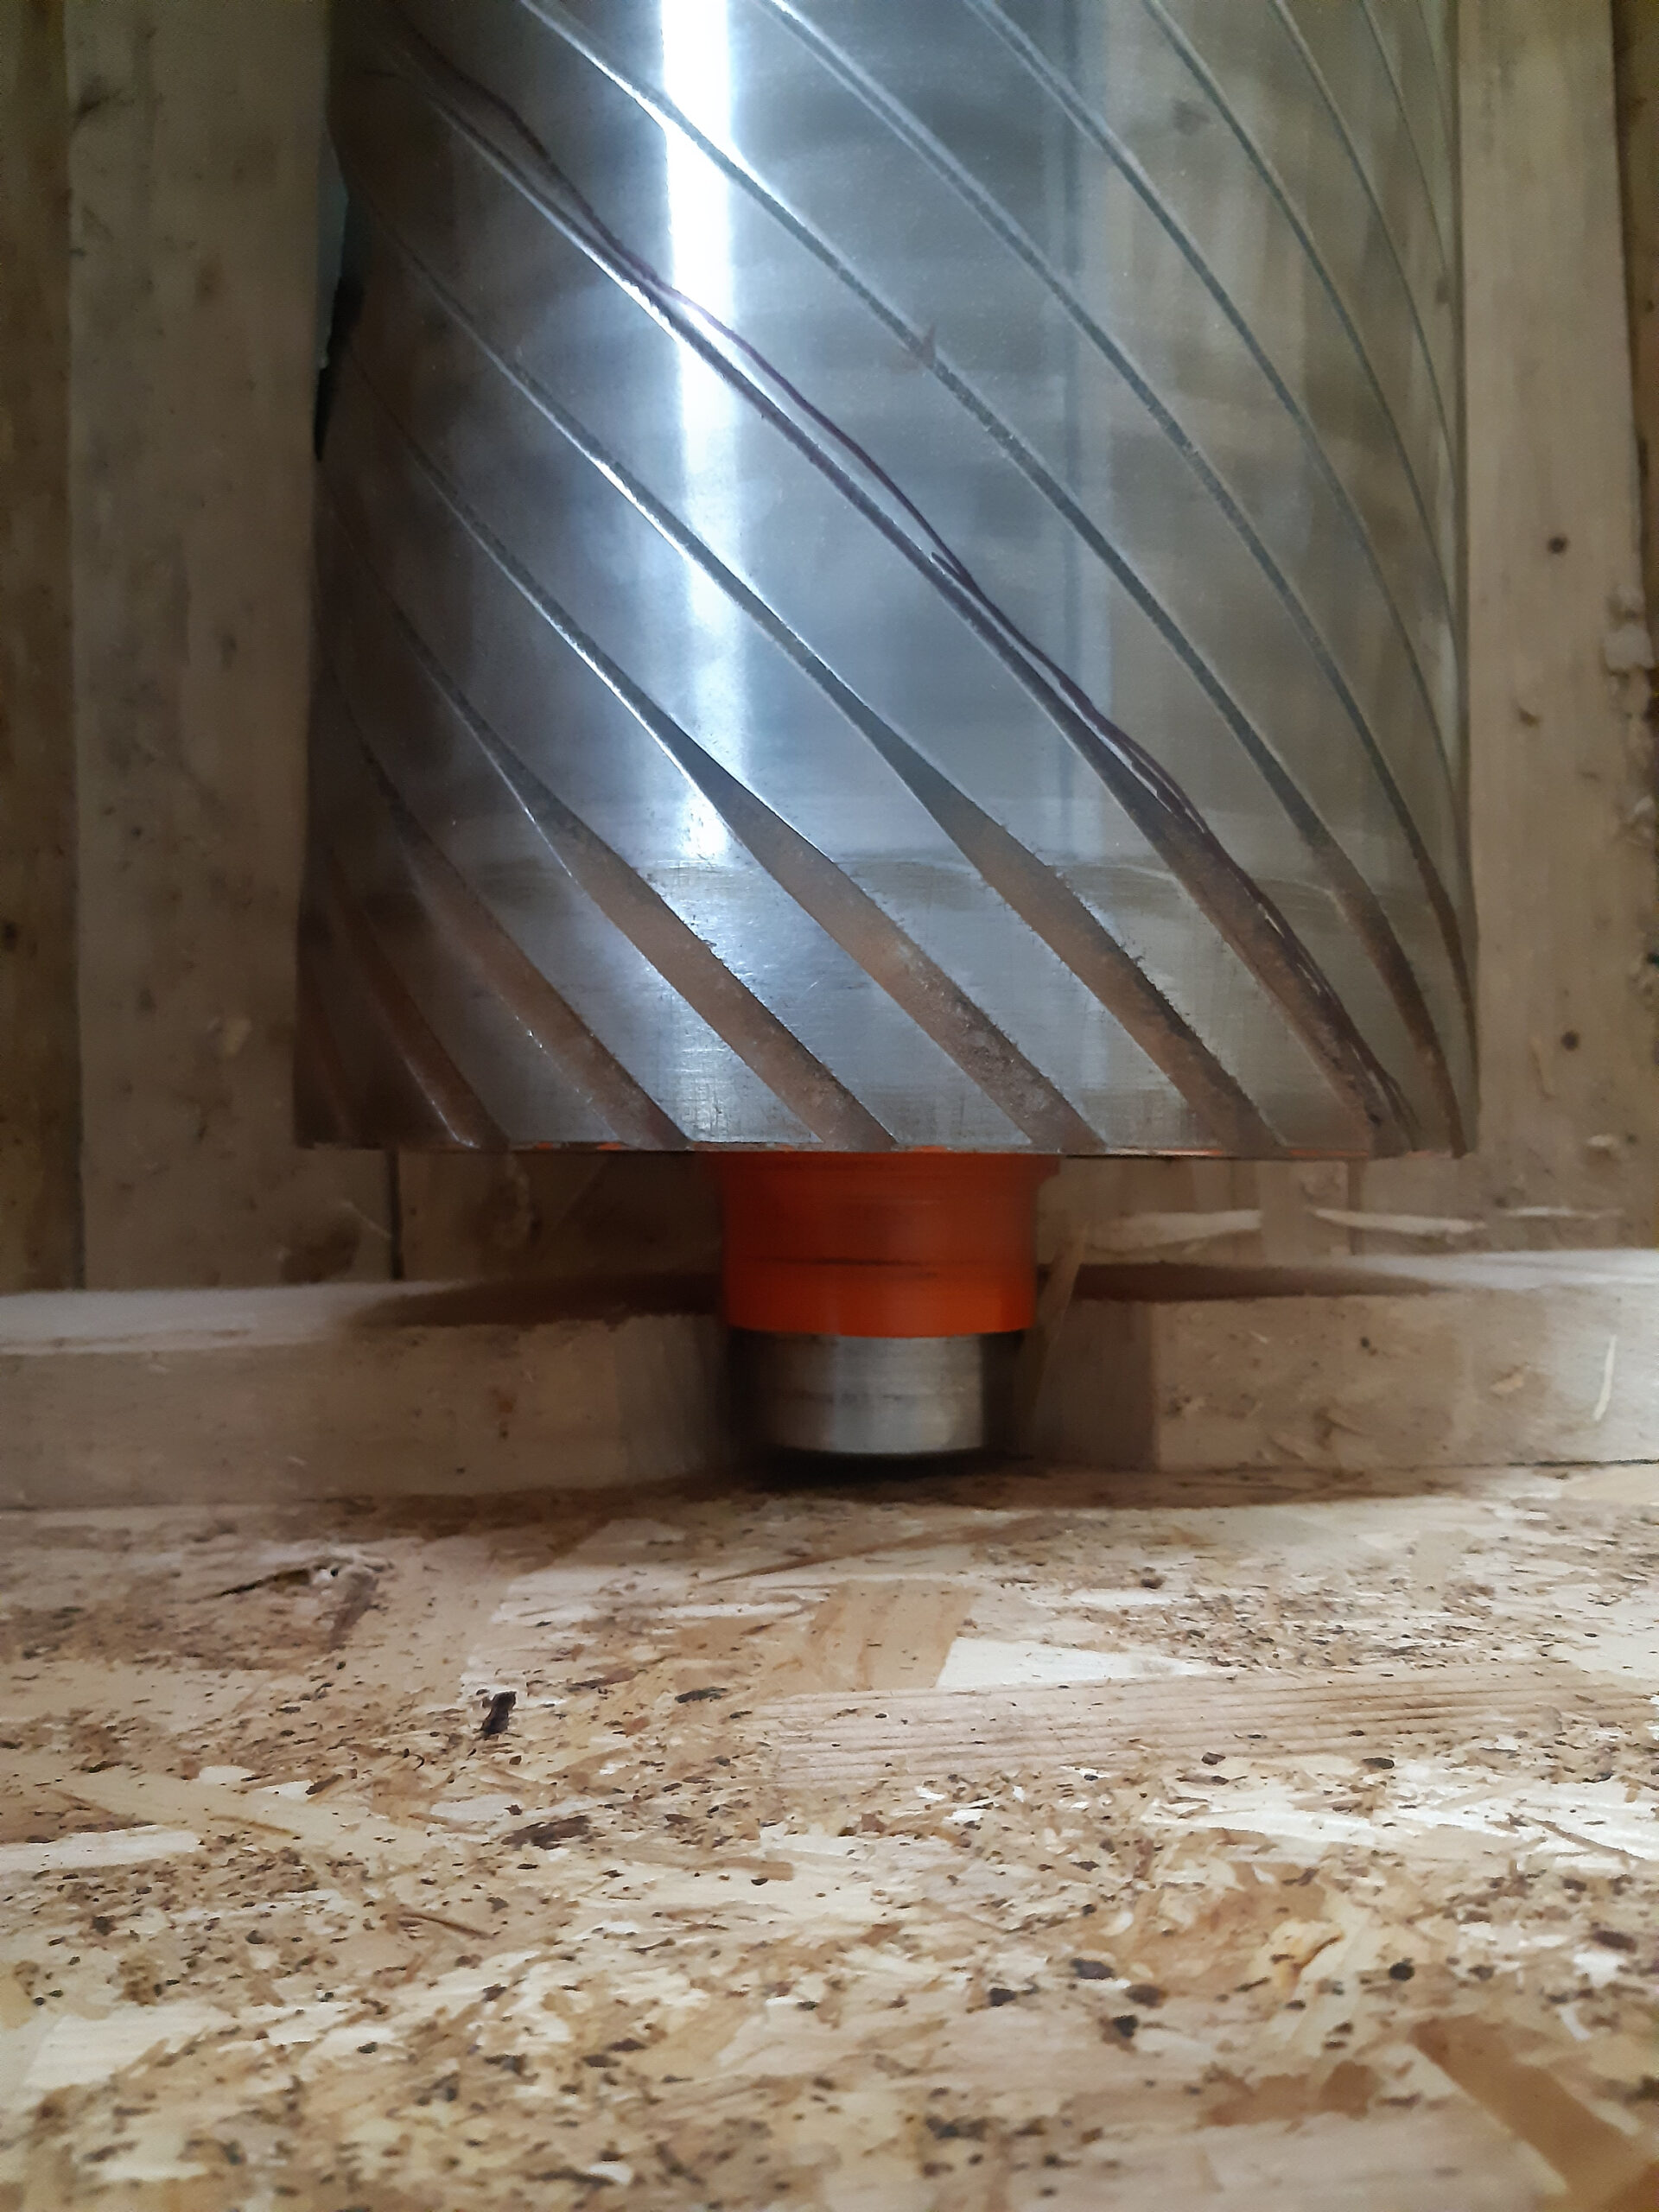
Направляващ вал за абразивната лента преди възстановяването с износена работна повърхност и изтрити спирални канали. За да бъдат каналите изработени отново според геометрията, предоставена от клиента, първо трябваше да се подготви подходяща базова повърхност.
Изходната работна част беше с диаметър Ø250 mm и дължина 1460 mm. Преди да продължи обработката, трябваше да се провери дали конструкцията на вала и дебелината на стената позволяват отнемането на износения слой материал.
Износването на повърхността беше толкова голямо, че правилното възстановяване на спиралните канали изискваше предварително престъргване на работната част. Предвиденият обхват означаваше намаляване на диаметъра от Ø250 до Ø245 mm. Ø250 до Ø245 mm.
Преди започването на тази операция бяха проверени конструкцията на конкретния вал и възможността за по-нататъшна обработка при наличната дебелина на стената. Едва след тази оценка обхватът на промените беше представен на клиента и беше получено потвърждение за продължаване на работата.
Промяната на диаметъра влияеше и върху масата на вала, затова решението беше съгласувано с клиента преди изпълнението на следващите етапи от възстановяването.
След потвърждаване на възможността за по-нататъшна обработка започна същинското възстановяване. Обхватът включваше работната повърхност, шийките, възстановяването на спиралните канали и финалното динамично балансиране на вала.
Бяха оценени състоянието на работната повърхност, износването на каналите, шийките и възможността за по-нататъшна обработка на тялото на вала. На тази основа беше определен обхватът на възстановяването.
Износената повърхност беше престъргана, като диаметърът на работната част беше намален от Ø250 до Ø245 mm. Получената повърхност послужи като база за повторното изработване на спиралните канали.
CNC стругованеИзносените повърхности на шийките бяха възстановени чрез наваряване и последващо шлифоване.Така възстановяването обхвана не само работната част на вала, но и неговите шийки.
След подготовката на повърхността спиралните канали бяха изработени отново. Геометрията беше възстановена по данни, предоставени от клиента,без да се прилагат универсални параметри от други валове.
Валът беше динамично балансиран след възстановяването на спиралните канали.Така контролът беше извършен върху окончателната геометрия на детайла след приключване на основните операции по обработката.
Износените канали бяха възстановени след предварителна подготовка на работната повърхност на вала. По-долу може да се сравни състоянието на детайла преди възстановяването и след приключване на работите.
ПРЕДИ
Преди възстановяването работната повърхност беше износена, а спиралните канали трябваше да бъдат възстановени. За повторното изработване на каналите беше необходима предварителна подготовка на повърхността на вала.
СЛЕД
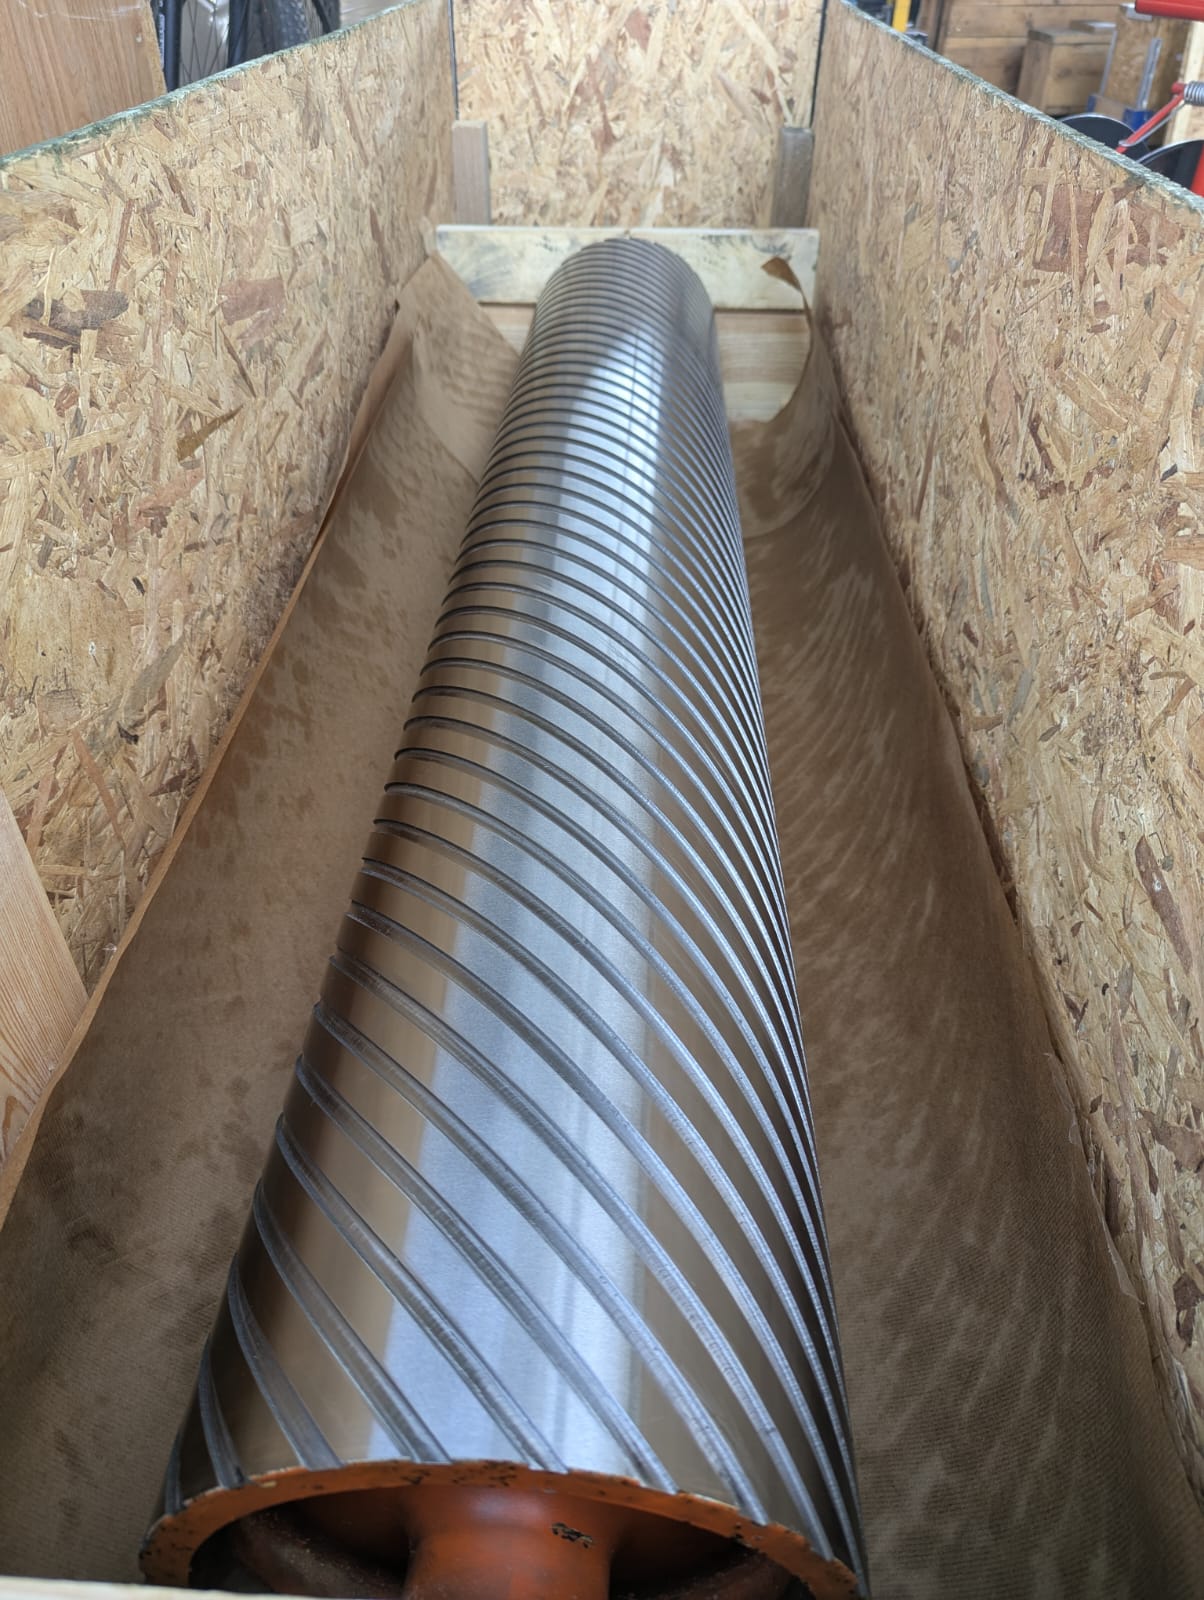
След подготовката на повърхността спиралните канали бяха изработени отново според геометрията, определена в данните, предоставени от клиента. След това валът беше динамично балансиран в окончателната си геометрия.
Обхватът на работите не включваше само работната повърхност на вала. Бяха възстановени и шийките, спиралните канали бяха изработени отново, а готовият детайл беше динамично балансиран след приключване на обработката.
Износеният слой беше отстранен чрез престъргване, като се подготви равна базова повърхност за повторното изработване на спиралните канали.
Спиралните канали бяха изработени отново според данните, предоставени от клиента, като се възстанови повърхността, предназначена за контакт с абразивната лента.
Износените повърхности на шийките бяха възстановени чрез наваряване и последващо шлифоване.
Валът беше балансиран след изработването на спиралните канали, така че контролът да се отнася за детайла в неговата окончателна геометрия.
Възстановяването на повърхността и каналите върна условията, необходими за правилно водене на абразивната лента и ограничаване на приплъзването ѝ.
Престъргването на повърхността и изработването на спиралните канали променят количеството и разпределението на материала спрямо оста на въртене на вала. Затова в тази реализация динамичното балансиране беше извършено след приключване на обработката и възстановяването на каналите..
По този начин контролът се отнасяше за детайла в неговата окончателна геометрия — след намаляване на диаметъра на работната част, възстановяване на шийките и изработване на новите канали.
Износена повърхност или изтрити канали не означават автоматично, че валът трябва да бъде изработен отново. Възможният обхват на възстановяването зависи от конструкцията и реалното състояние на конкретния детайл.
В тази реализация конструкцията на вала позволи диаметърът на работната част да бъде намален от Ø250 до Ø245 mm и съществуващото тяло да бъде използвано отново. При друг детайл допустимият обхват на обработката може да бъде напълно различен.
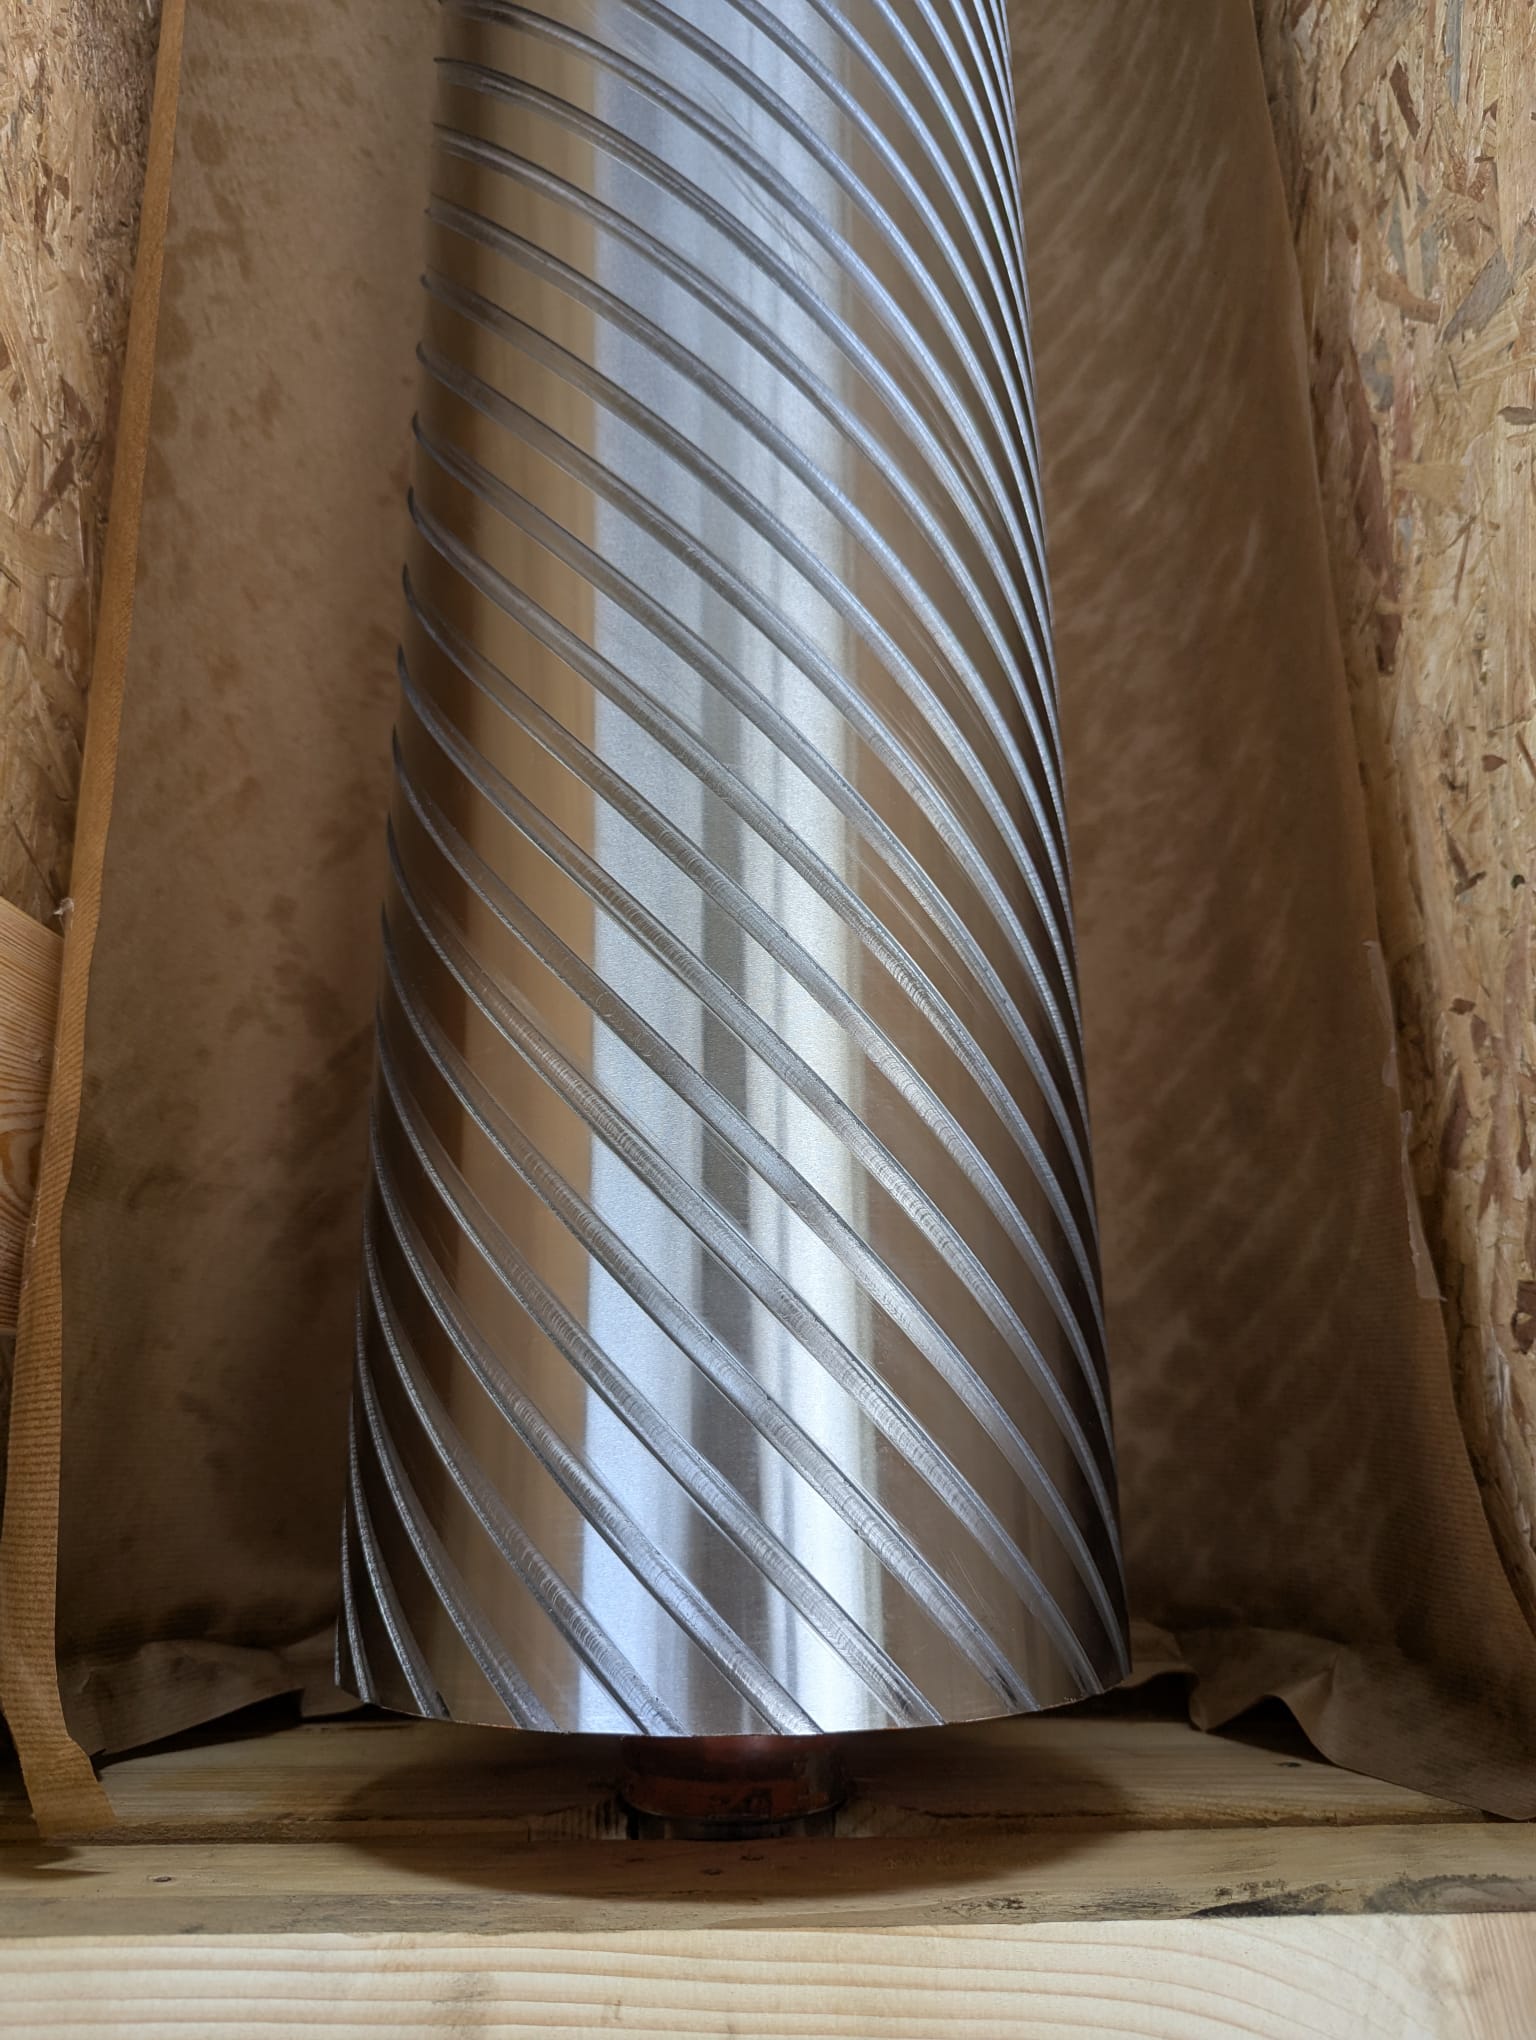
Вижте прецизните валовеВалът пристигна без транспортна каса. След приключване на възстановяването подготвихме нова опаковка, обезопасихме готовия детайл и организирахме транспорта до завода на клиента в Полша.
След възстановяването на повърхността, шийките и спиралните канали беше важно валът да бъде правилно подготвен и за последващата логистика. Възстановеният детайл беше поставен в каса преди изпращането му до клиента.
Възможността за възстановяване зависи от конструкцията и състоянието на конкретния вал. По-долу са събрани най-важните неща, които си струва да бъдат проверени преди началото на обработката.
Възможността за повторно изработване на каналите зависи от състоянието и конструкцията на конкретния вал. В тази реализация повърхността можеше да бъде престъргана от Ø250 до Ø245 mm, а след това геометрията на каналите беше възстановена по данни на клиента.
Такава операция може да се извърши само когато конструкцията и оставащата дебелина на стената позволяват отнемането на необходимото количество материал. Обхватът трябва да се определя индивидуално за всеки детайл.
Значение имат между другото текущата геометрия, дебелината на стената, конструкцията на тялото, степента на износване и параметрите, изисквани след възстановяването. Затова преди започване на обработката е необходима оценка на конкретния вал.
Престъргването на повърхността и изработването на каналите променят количеството и разпределението на материала спрямо оста на въртене. В тази реализация динамичното балансиране беше извършено след възстановяване на окончателната геометрия на вала.
Да. В тази реализация износените шийки бяха възстановени чрез наваряване и шлифоване, така че ремонтът обхвана както работната част, така и повърхностите на шийките.
Полезни са технически чертеж, основни размери, информация за конструкцията и снимки на износването. Точният обхват на необходимите данни обаче зависи от вида на вала и планираното възстановяване.
Чертежът значително улеснява оценката на детайла и възстановяването на необходимата геометрия. В тази реализация данните на клиента определяха, наред с другото, геометрията, необходима за повторното изработване на каналите.
Не. Възможността за възстановяване зависи между другото от състоянието на тялото, дебелината на стената, износването на повърхността и шийките, както и от обхвата на обработката, необходим за възстановяване на геометрията. В тази реализация конструкцията позволи намаляване на диаметъра от Ø250 до Ø245 mm, но това не е универсална стойност за други валове.
Възможният обхват на възстановяването зависи от конструкцията и състоянието на конкретния детайл. В много случаи могат да бъдат възстановени повърхността, шийките и работната геометрия, без да се изработва изцяло нов вал.