A PROEXPORT teljes kalandergépeket is gyárt?
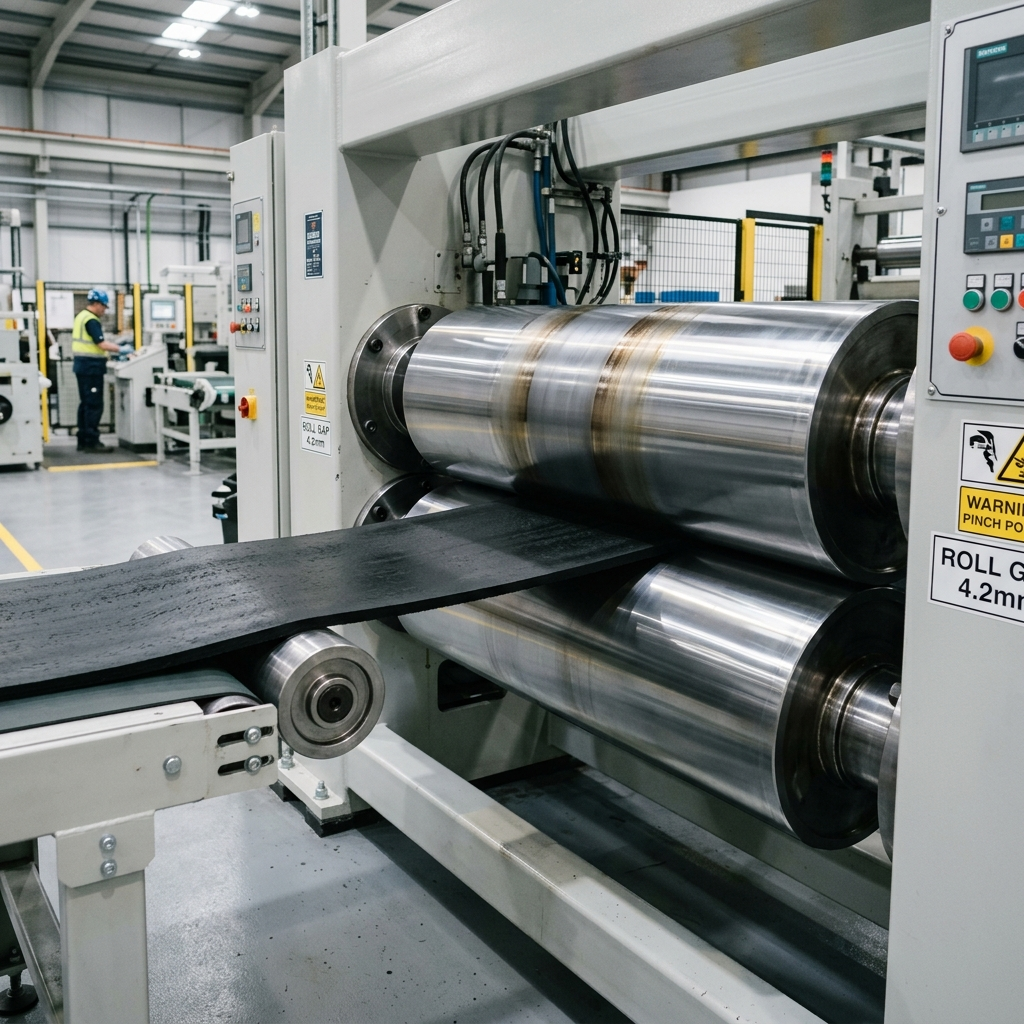
A PROEXPORT kalanderekhez való hengereket és munkahengereket gyárt és újít fel. A megkeresésnek a munkakomponensre kell vonatkoznia: a hengerre, annak felületére, geometriájára, csapágycsapjaira vagy a meglévő alkatrész felújítására.
A „kalanderhenger” és a „kalander munkahenger” ugyanazt az alkatrészt jelenti?
A gyakorlatban a két megnevezés egymás helyett is előfordulhat. A műszaki megkeresésben az a legfontosabb, hogy pontosan meg legyen határozva: új alkatrészről, a meglévő henger felújításáról, munkafelület-választásról, csapágycsap-javításról vagy a geometria minta alapján történő reprodukálásáról van-e szó.
Milyen adatok szükségesek egy új kalanderhenger ajánlatához?
Egy új henger ajánlatához a legjobb műszaki rajzot küldeni. Ha nincs rajz, hasznosak a fényképek, az alapméretek, az anyagra és a jelenlegi munkafelületre vonatkozó információk, valamint a henger gépben végzett működésének leírása.
Elindítható az értékelés műszaki rajz nélkül?
Igen, ha a fizikai henger vagy annak fényképes dokumentációja rendelkezésre áll. Ilyen esetben értékelhető a geometria minta alapján történő reprodukálásának lehetősége, de a végleges terjedelem az alkatrész állapotától és a szükséges pontosságtól függ.
Mikor indokolt a kalanderhenger felújítása?
A felújítás akkor indokolt, ha a hengertest, a csapágycsapok és a geometria lehetővé teszik a további használatot. Ilyenkor az elhasználódott munkafelület eltávolítható, az alapfelület előkészíthető, a felület helyreállítható és elvégezhető a befejező megmunkálás.
Mikor célszerűbb új hengert gyártani?
Új hengert akkor érdemes mérlegelni, ha a fém rész túlzottan elhasználódott, a fal túl vékony, a geometria instabil, vagy a gyártósor üzemi körülményei annyira megváltoztak, hogy a meglévő alkatrész már nem felel meg a követelményeknek.
Mekkora a keménykróm keménysége a hengeren?
A keménykróm saját keménysége általában 850–1200 HV. Vékony bevonatoknál a Vickers-mikrokeménység a megfelelő mérési skála, mert a HRC-mérés az alapanyag hatását is mutathatja, nem csak a bevonat keménységét.
Milyen felületi érdesség érhető el polírozás után?
A keménykróm polírozása után jellemzően Ra 0,08–0,16 µm felületi érdesség érhető el. Egyes precíziós alkalmazásoknál Ra 0,08 µm alatti érték is lehetséges, de a végleges paraméter a dokumentációtól, az alkalmazástól és az adott alkatrész megvalósíthatóságától függ.
Véd-e a keménykróm a korrózió ellen?
A keménykróm meghatározott feltételek mellett véd a korrózió ellen. A bevonat addig nyújt védelmet, amíg megfelelően van specifikálva és kivitelezve, valamint sértetlen. Ha a gyártósoron nedvesség, agresszív környezet vagy gyakori felületi sérülés fordul elő, az üzemi körülményeket már az első megkeresésben érdemes leírni.
Dolgozhat-e a krómozott henger emelt hőmérsékleten?
A keménykróm körülbelül 200 °C-ig megőrzi teljes tulajdonságait. Körülbelül 400 °C-ig alkalmazható, de a hőmérséklet emelkedésével a keménysége fokozatosan csökken. Ezért az üzemi hőmérsékletet már az első megkeresésben érdemes megadni.
Mikor érdemes keménykróm helyett króm-oxid alapú műszaki kerámiát mérlegelni?
Króm-oxid alapú műszaki kerámiabevonat akkor értékelhető, ha az üzemi körülmények kerámia munkafelületet indokolnak. A keménykróm továbbra is megfelelő ott, ahol fontosak a csúszási tulajdonságok, a nagyon sima felület és a felújíthatóság. A végleges választáshoz a henger üzemi körülményeinek elemzése szükséges.
Hogyan védjük a hengert szállítás közben?
A hengerek precíziós alkatrészek, ezért védeni kell a munkafelületet és a csapágycsapokat. Szállításkor fa ládákat alkalmazunk, amelyekben a henger a csapágycsapokon fekszik, és a munkafelület nem érinti az alátámasztást.