Пример выполненного проекта PROEXPORT

Восстановление шлифовального валка со спиральными канавками

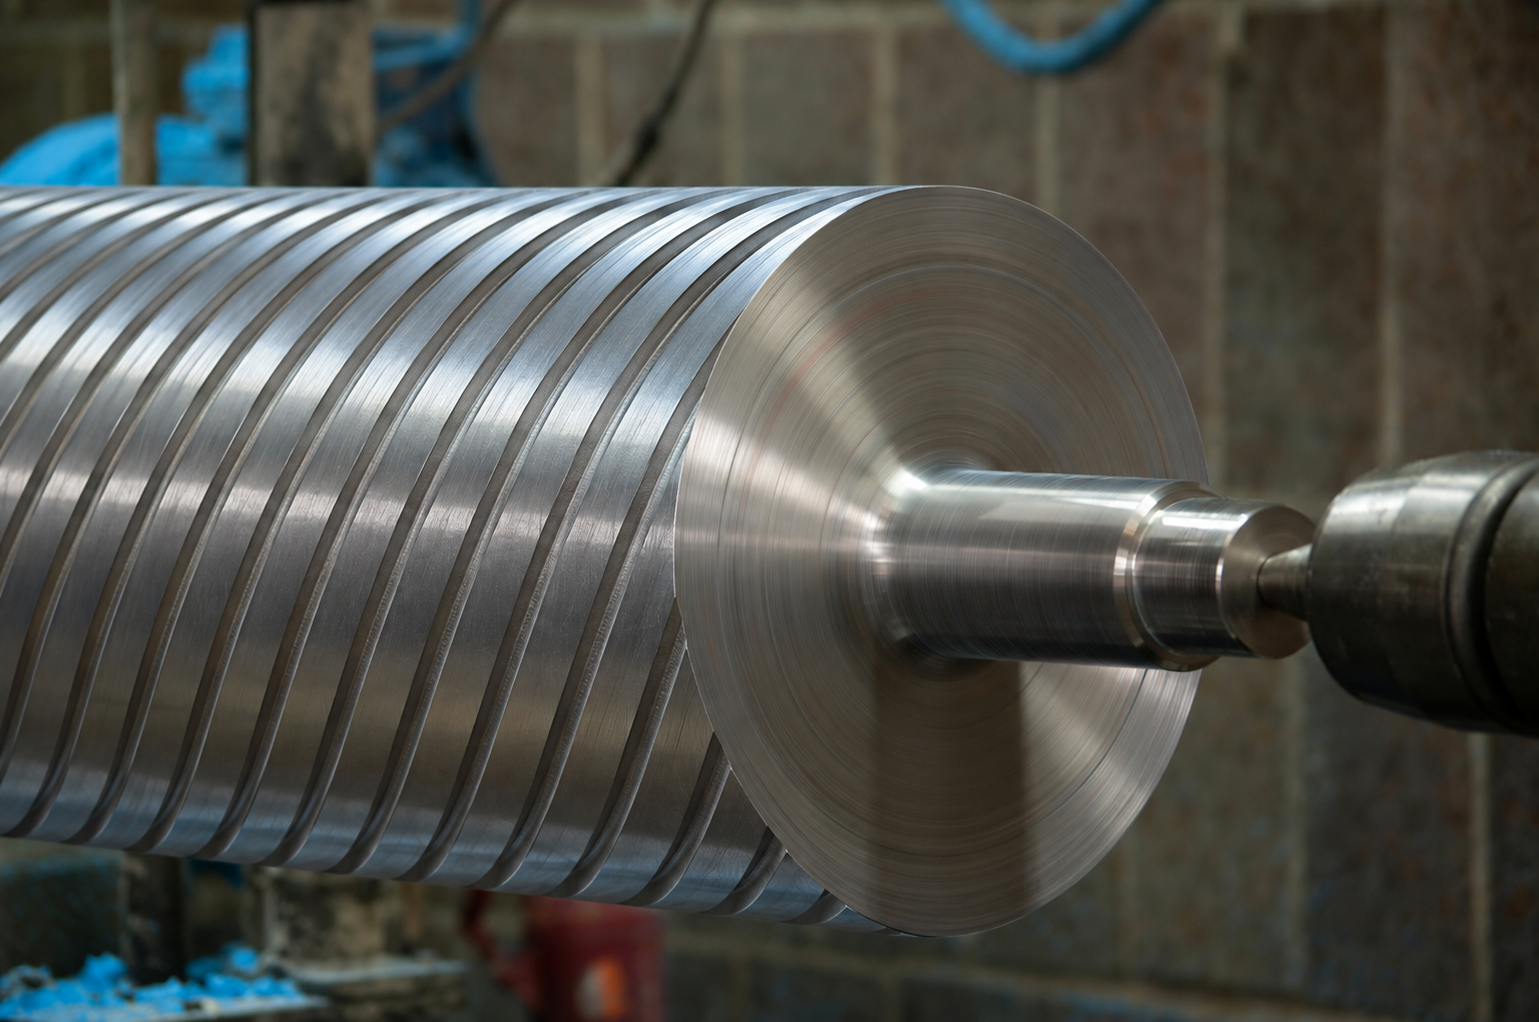
Восстановление стального валка, направляющего шлифовальную ленту в широколенточном шлифовальном станке. Изношенная поверхность и стёртые канавки потребовали проточки рабочей части с Ø250 до Ø245 мм, восстановления цапф, повторного выполнения спиральных канавок и окончательной динамической балансировки.
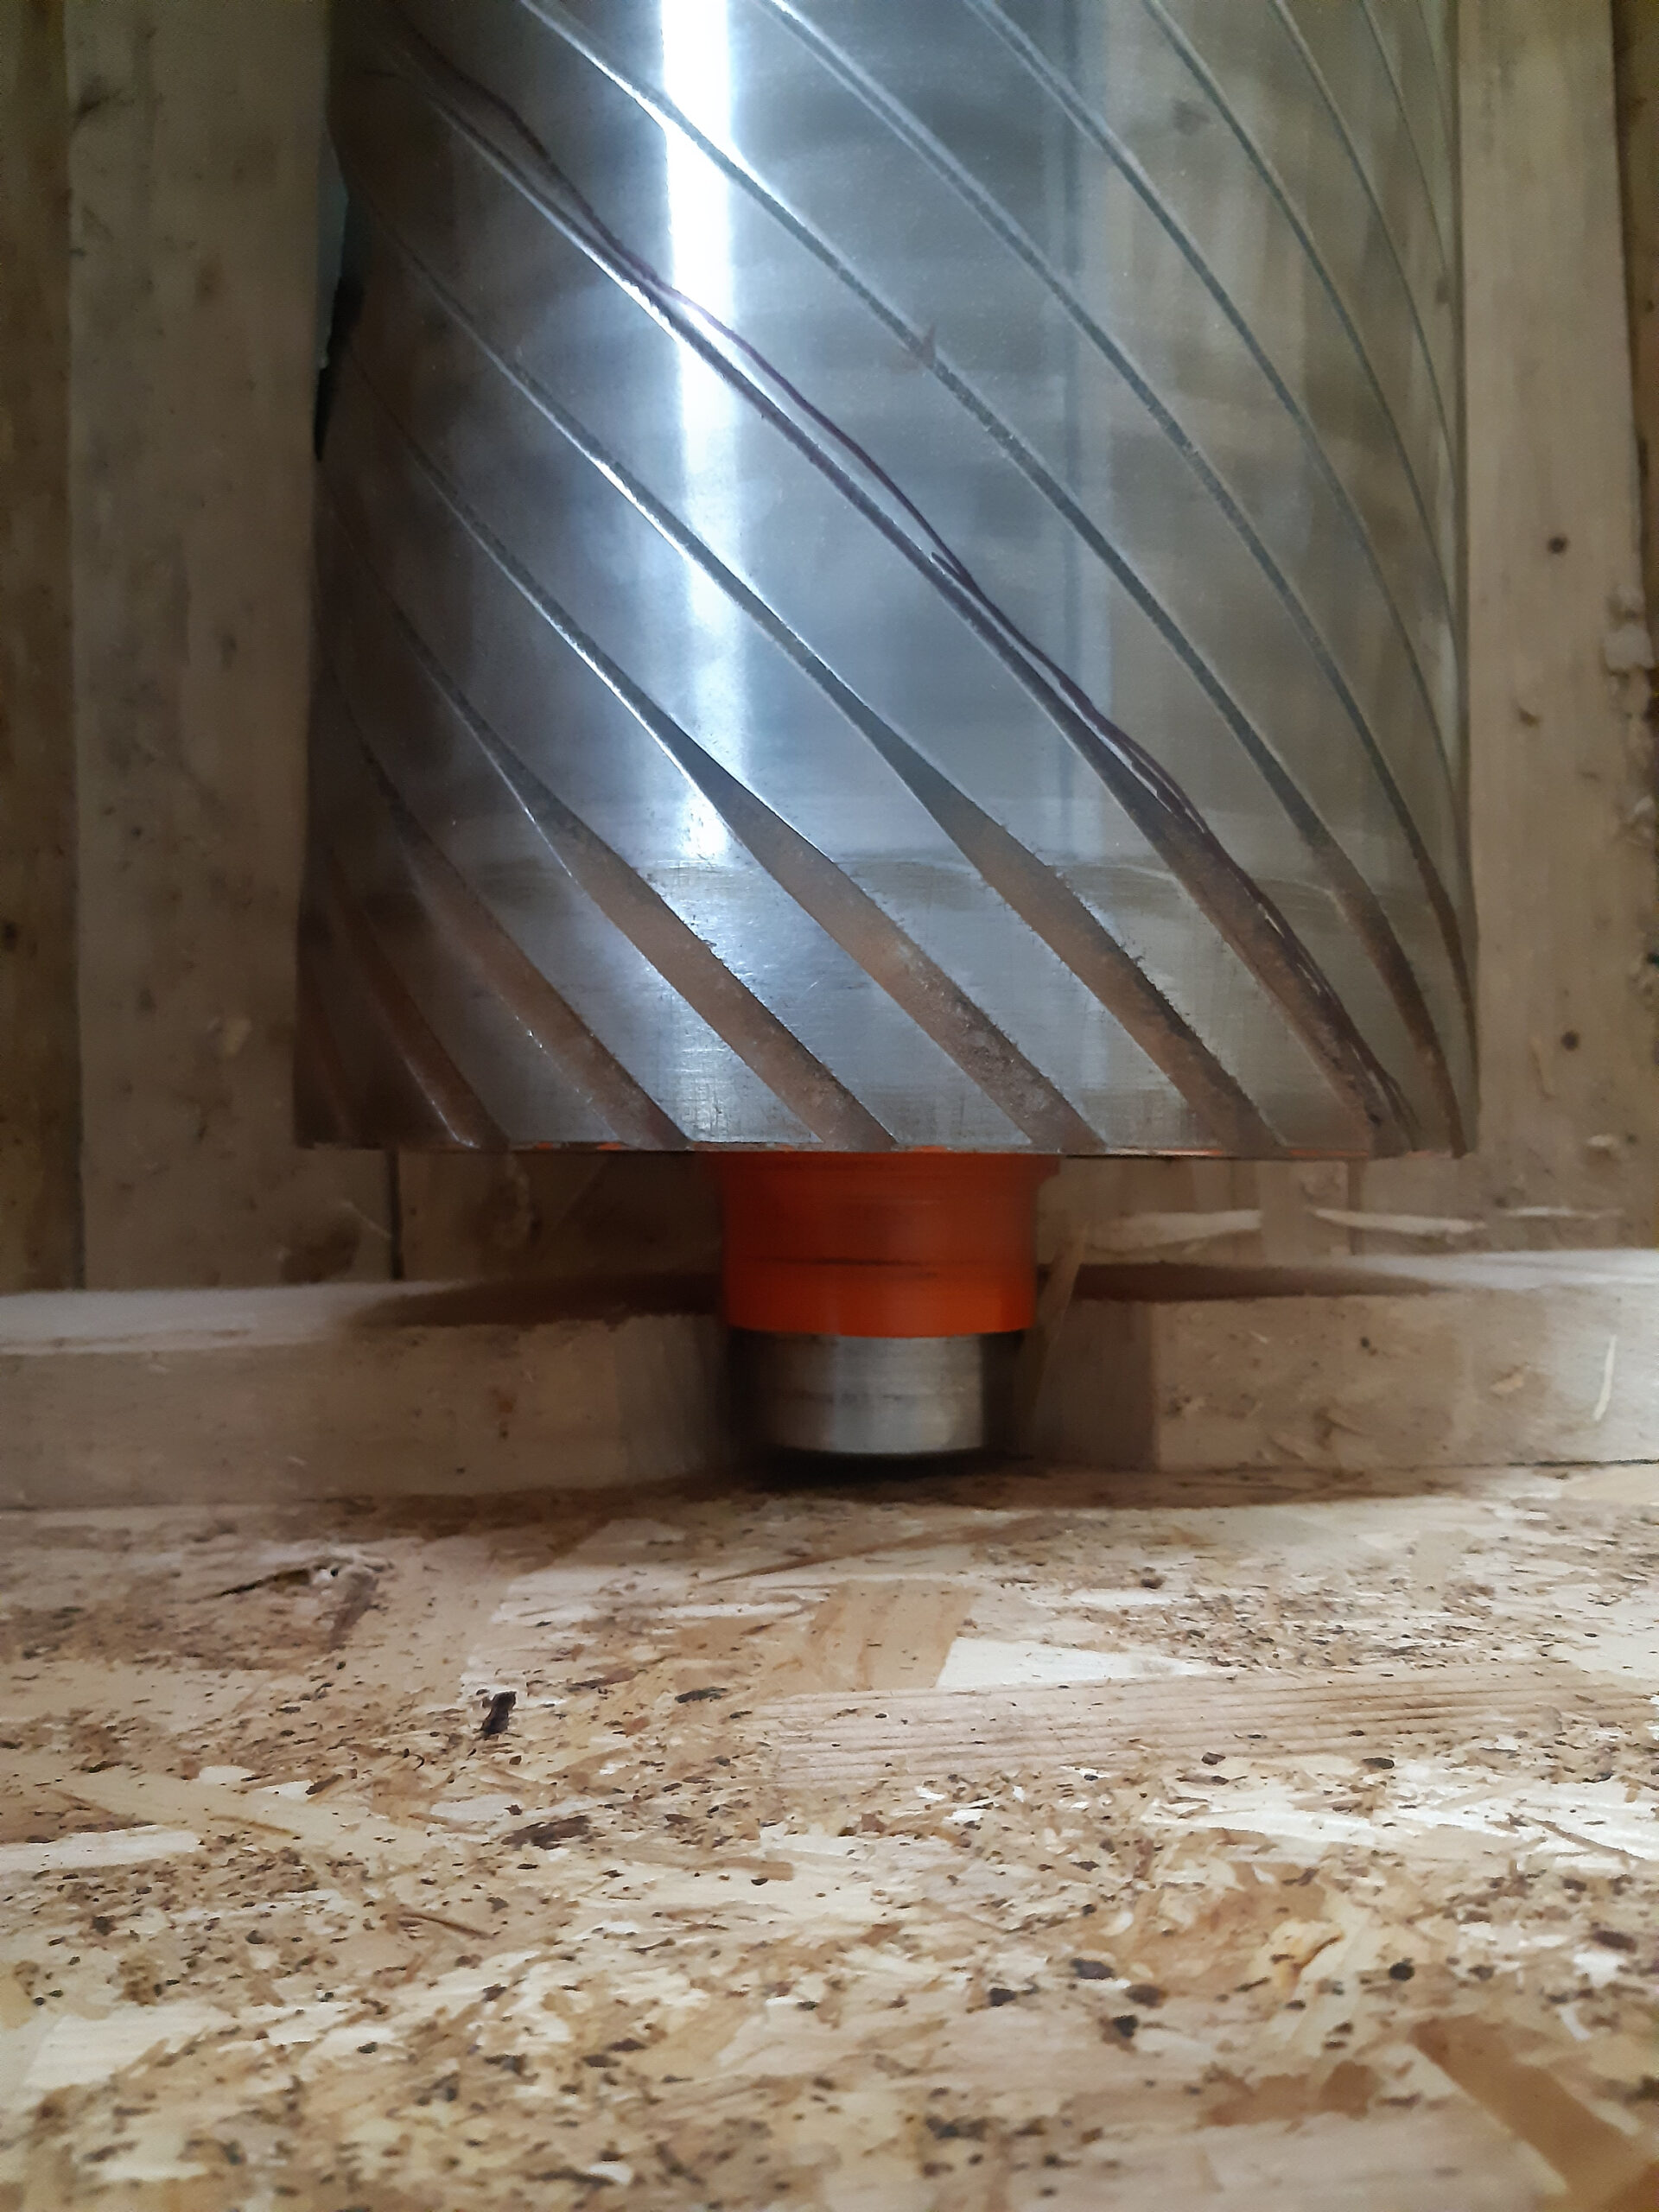
Отрасль: мебельная / деревообрабатывающая промышленность Валок для направления шлифовальной ленты Восстановление + нарезка канавок Польша
Восстановленный стальной валок со спиральными канавками для направления шлифовальной ленты
Рабочий диаметр Ø250 → Ø245
Состояние до восстановления

Изношенная поверхность и стёртые спиральные канавки

Валок, направляющий шлифовальную ленту, до восстановления

Валок для направления шлифовальной ленты до восстановления с изношенной рабочей поверхностью и стёртыми спиральными канавками.Чтобы снова выполнить канавки в соответствии с геометрией, предоставленной заказчиком, сначала требовалось подготовить подходящую базовую поверхность.

Исходно рабочая часть имела диаметр Ø250 мм и длину 1460 мм. Перед дальнейшей обработкой необходимо было проверить, позволяют ли конструкция валка и толщина его стенки снять изношенный слой материала.

Исходный диаметр Ø250 мм
Длина рабочей части 1460 мм
Толщина стенки трубы 20 мм
Толщина торцевой крышки 25 мм
Функция вала Направление шлифовальной ленты
Состояние поверхности Изношенные спиральные канавки
Ключевое техническое решение
Ø250 → Ø245
5 мм снято по общему диаметру валка
2,5 мм материала снято радиально с каждой стороны
Оценка перед обработкой

Сначала нужно было проверить, можно ли дальше восстанавливать валок

Износ поверхности был настолько значительным, что для правильного восстановления спиральных канавок сначала потребовалось проточить рабочую часть. Предполагаемый объём обработки означал уменьшение диаметра с Ø250 до Ø245 мм. Ø250 до Ø245 мм.

Перед началом этой операции были проверены конструкция конкретного валка и возможность дальнейшей обработки при существующей толщине стенки. Только после этой оценки заказчику представили объём изменений и получили подтверждение на продолжение работ.

Изменение диаметра также влияло на массу валка, поэтому решение было согласовано с заказчиком до выполнения следующих этапов восстановления.

Важно Уменьшение диаметра на 5 мм было решением для этого конкретного валка. Допустимый объём обработки необходимо каждый раз оценивать с учётом конструкции и состояния детали.
Объём выполненных работ

Восстановление шлифовального валка шаг за шагом

После подтверждения возможности дальнейшей обработки началось непосредственно восстановление. Работы охватывали рабочую поверхность, цапфы, восстановление спиральных канавок и окончательную динамическую балансировку валка.
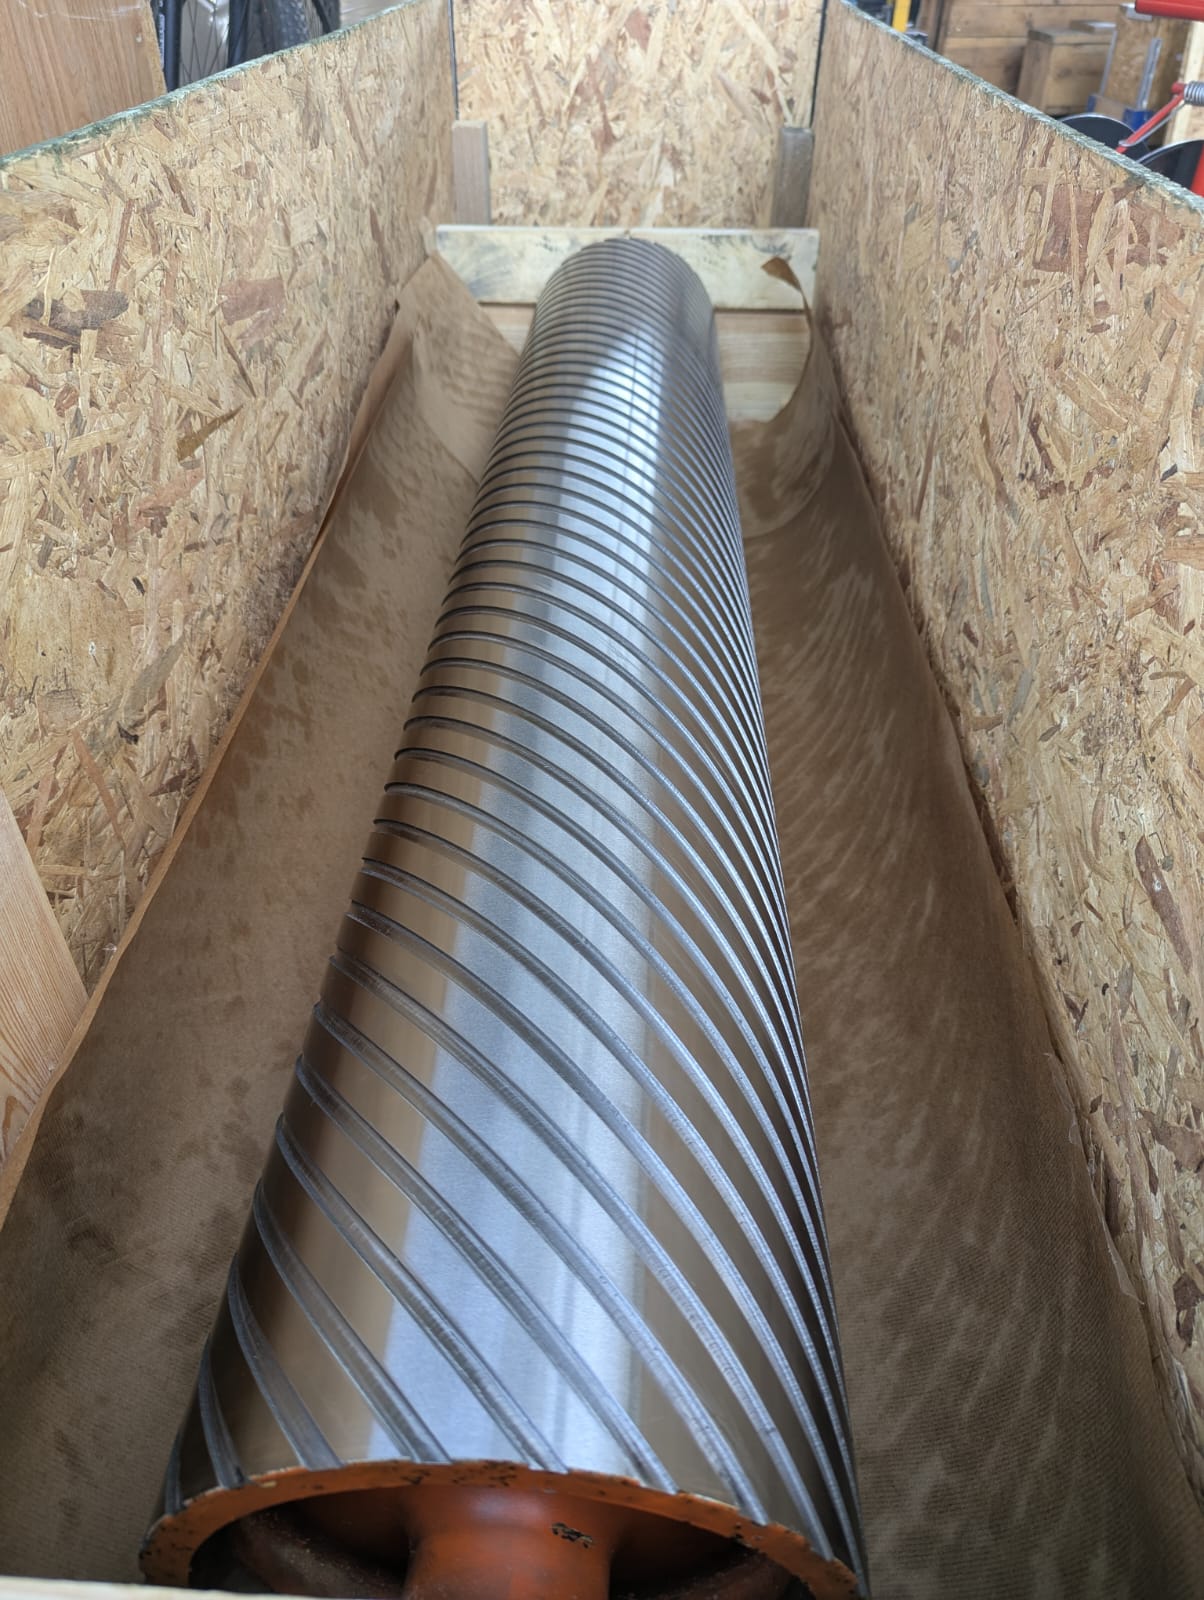
Восстановленный стальной валок со спиральными канавками для направления шлифовальной ленты
01

Проверка валка

Были оценены состояние рабочей поверхности, износ канавок, цапфы и возможность дальнейшей обработки корпуса валка. На этой основе определили объём восстановления.

02

Проточка рабочей поверхности

Изношенную поверхность проточили, уменьшив диаметр рабочей части с Ø250 до Ø245 мм. Полученная таким образом поверхность стала базой для повторного выполнения спиральных канавок.

Токарная обработка деталей
03

Восстановление цапф

Изношенные поверхности цапф были восстановлены наплавкой с последующим шлифованием.. Благодаря этому восстановление охватило не только рабочую часть валка, но и его цапфы.

04

Восстановление спиральных канавок

После подготовки поверхности спиральные канавки были выполнены заново. Геометрию восстановили на основе данных, предоставленных заказчиком,, без применения универсальных параметров от других валков.

05

Динамическая балансировка

Валок был динамически отбалансирован после восстановления спиральных канавок.. Таким образом, контроль проводился уже для окончательной геометрии детали после завершения основных операций механической обработки.

Результат восстановления

Спиральные канавки до и после восстановления

Изношенная система канавок была восстановлена после предварительной подготовки рабочей поверхности валка. Ниже можно сравнить состояние детали до восстановления и после завершения работ.

Изношенные спиральные канавки валка, направляющего шлифовальную ленту, до восстановления ДО

Стёртые канавки и изношенная поверхность

До восстановления рабочая поверхность была изношена, а спиральные канавки требовали восстановления. Чтобы снова выполнить канавки, необходимо было предварительно подготовить поверхность валка.

Восстановленные спиральные канавки на валке, направляющем шлифовальную ленту, после восстановления ПОСЛЕ

Восстановленная геометрия спиральных канавок

После подготовки поверхности спиральные канавки были выполнены заново в соответствии с геометрией, указанной в данных заказчика. Затем валок динамически отбалансировали в его окончательной геометрии.

Результат выполненных работ

Что было восстановлено?

Объём работ не ограничивался рабочей поверхностью валка. Были также восстановлены цапфы, заново выполнены спиральные канавки, а готовая деталь после механической обработки прошла динамическую балансировку.

Восстановленная рабочая поверхность

Изношенный слой сняли проточкой, подготовив ровную базовую поверхность для повторного выполнения спиральных канавок.

Восстановленная геометрия канавок

Спиральные канавки были выполнены заново в соответствии с данными заказчика, благодаря чему была восстановлена поверхность, предназначенная для работы со шлифовальной лентой.

Восстановленные цапфы

Изношенные поверхности цапф были восстановлены наплавкой с последующим шлифованием.

Окончательная динамическая балансировка

Валок отбалансировали после выполнения спиральных канавок, поэтому контроль относился к детали уже в её окончательной геометрии.

Восстановление поверхности и канавок вернуло условия, необходимые для правильного направления шлифовальной ленты и уменьшения её проскальзывания.

Техническое пояснение

Почему валок отбалансировали только после выполнения канавок?

Проточка поверхности и выполнение спиральных канавок изменяют количество и распределение материала относительно оси вращения валка. Поэтому в этом проекте динамическую балансировку выполнили после завершения обработки и восстановления канавок..

Благодаря этому контроль проводился для детали в её окончательной геометрии — после уменьшения диаметра рабочей части, восстановления цапф и выполнения новых канавок.

Оценка возможности восстановления

Когда возможно восстановление существующего валка?

Изношенная поверхность или стёртые канавки не означают автоматически, что валок нужно изготавливать заново. Возможный объём восстановления зависит от конструкции и фактического состояния конкретной детали.

Конструкция корпуса Необходимо оценить, позволяет ли конструкция валка выполнять дальнейшую обработку без превышения ограничений, обусловленных его конструкцией.
Толщина стенки Количество материала, которое можно снять, зависит, в частности, от оставшейся толщины стенки и геометрии конкретного валка.
Состояние поверхности и цапф Перед определением объёма работ необходимо проверить не только рабочую поверхность, но и состояние цапф и других зон, важных для дальнейшей эксплуатации валка.
Необходимый объём обработки Значение имеет количество материала, которое необходимо снять, а также возможность последующего восстановления требуемой геометрии рабочей поверхности.

В описанном проекте конструкция валка позволила уменьшить диаметр рабочей части с Ø250 до Ø245 мм и повторно использовать существующий корпус. Для другой детали допустимый объём обработки может быть совершенно иным.

Смотреть прецизионные валы
Завершение проекта

Готовый валок, защищённый для транспортировки

Валок поступил без транспортного ящика. После завершения восстановления мы подготовили новую упаковку, закрепили в ней готовую деталь и организовали транспортировку на предприятие заказчика в Польше.

После восстановления поверхности, цапф и спиральных канавок важной частью работ стала также правильная подготовка валка к дальнейшей логистике. Восстановленную деталь поместили в ящик перед отправкой заказчику.
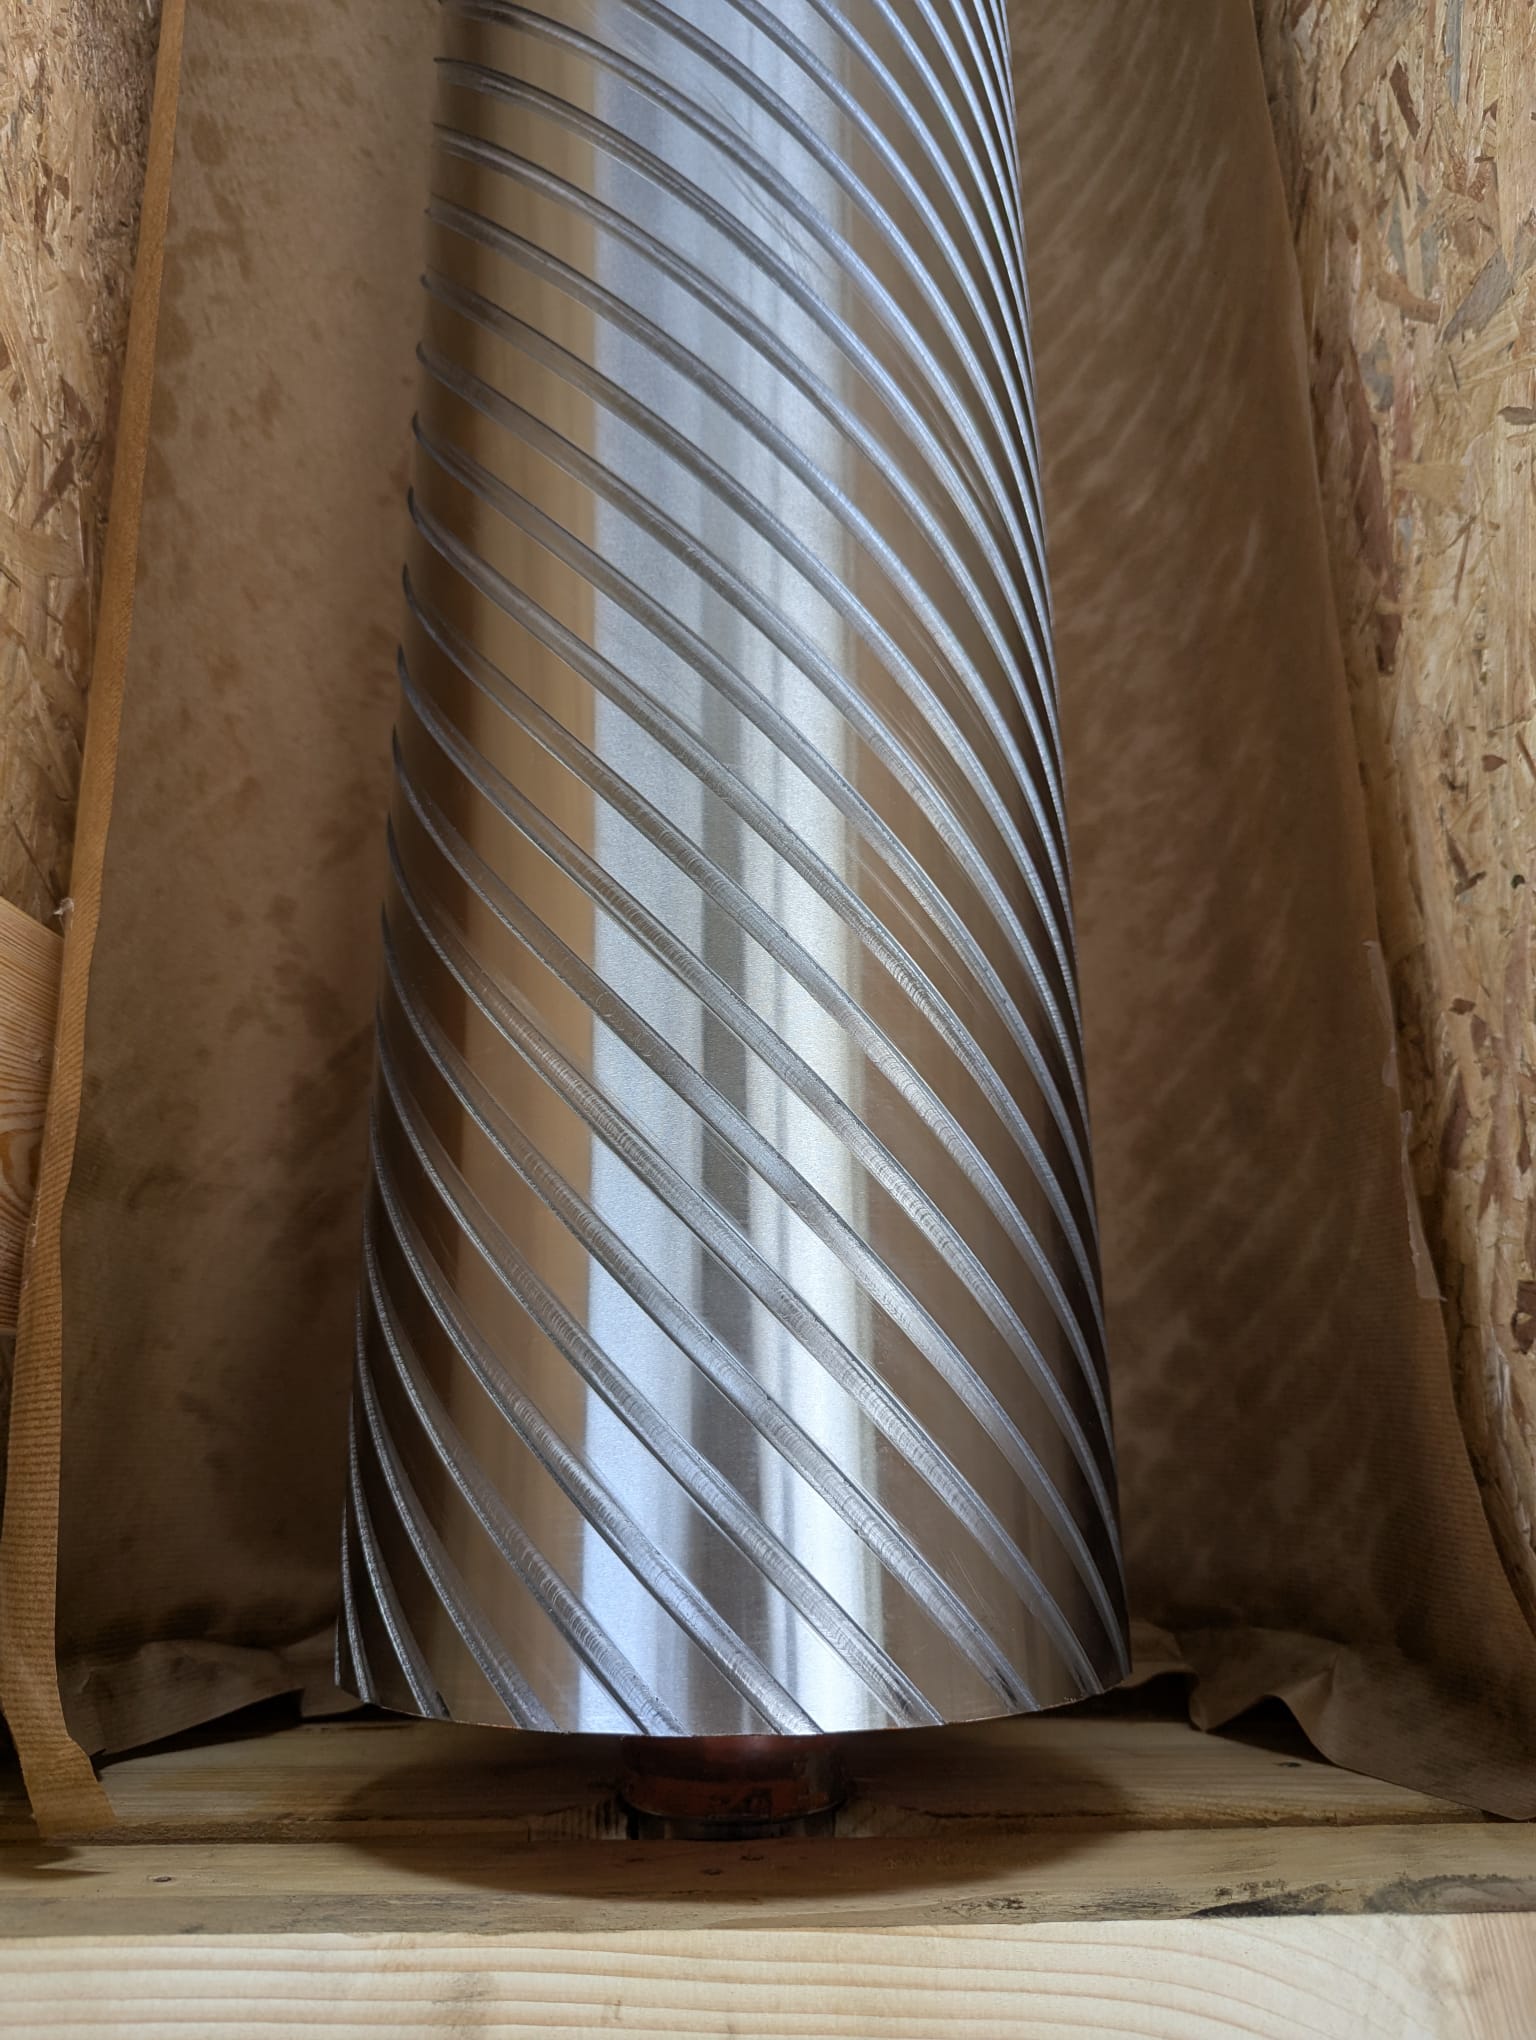
Восстановленный шлифовальный валок, защищённый в транспортном ящике
FAQ

Часто задаваемые вопросы о восстановлении шлифовального валка

Возможность восстановления зависит от конструкции и состояния конкретного валка. Ниже собраны основные вопросы, которые стоит проверить до начала механической обработки.

Можно ли заново выполнить изношенные спиральные канавки на валке?

Возможность повторного выполнения канавок зависит от состояния и конструкции конкретного валка. В описанном проекте поверхность можно было проточить с Ø250 до Ø245 мм, а затем восстановить геометрию канавок на основе данных заказчика.

Можно ли уменьшить диаметр валка во время восстановления?

Такая операция возможна только в том случае, если конструкция и оставшаяся толщина стенки позволяют снять необходимое количество материала. Допустимый объём обработки следует определять индивидуально для каждой детали.

От чего зависит, сколько материала можно снять с поверхности валка?

Значение имеют, в частности, текущая геометрия, толщина стенки, конструкция корпуса, степень износа и параметры, требуемые после восстановления. Поэтому до начала обработки необходимо оценить конкретный валок.

Почему после выполнения новых канавок валок нужно балансировать?

Проточка поверхности и выполнение канавок изменяют количество и распределение материала относительно оси вращения. В этом проекте динамическую балансировку провели после восстановления окончательной геометрии валка.

Может ли восстановление валка включать также цапфы?

Да. В этом проекте изношенные цапфы были восстановлены наплавкой и шлифованием, поэтому ремонт охватывал как рабочую часть, так и поверхности цапф.

Какие данные нужны для оценки возможности восстановления?

Полезны технический чертёж, основные размеры, сведения о конструкции и фотографии износа. Однако точный объём необходимых данных зависит от типа валка и планируемого восстановления.

Нужен ли технический чертёж для восстановления?

Чертёж значительно упрощает оценку детали и восстановление требуемой геометрии. В этом проекте данные заказчика определяли, в частности, геометрию, необходимую для повторного выполнения канавок.

Можно ли восстановить любой валок широколенточного шлифовального станка?

Нет. Возможность восстановления зависит, в частности, от состояния корпуса, толщины стенки, износа поверхности и цапф, а также от объёма обработки, необходимого для восстановления геометрии. В описанном проекте конструкция позволила уменьшить диаметр с Ø250 до Ø245 мм, но это не универсальное значение для других валков.

Прецизионные валы · PROEXPORT

У вас есть изношенный валок с повреждённой поверхностью, канавками или цапфами?

Возможный объём восстановления зависит от конструкции и состояния конкретной детали. Во многих случаях можно восстановить поверхность, цапфы и рабочую геометрию без изготовления полностью нового валка.