Verificarea rolei
Au fost evaluate starea suprafeței de lucru, uzura canelurilor, fusurile și posibilitatea continuării prelucrării corpului rolei. Pe această bază a fost stabilit domeniul recondiționării.
Recondiționarea unei role din oțel pentru ghidarea benzii abrazive într-o mașină de șlefuit cu bandă lată. Suprafața uzată și canelurile deteriorate au necesitat strunjirea zonei de lucru de la Ø250 la Ø245 mm, recondiționarea fusurilor, refacerea canelurilor spiralate și echilibrarea dinamică finală.
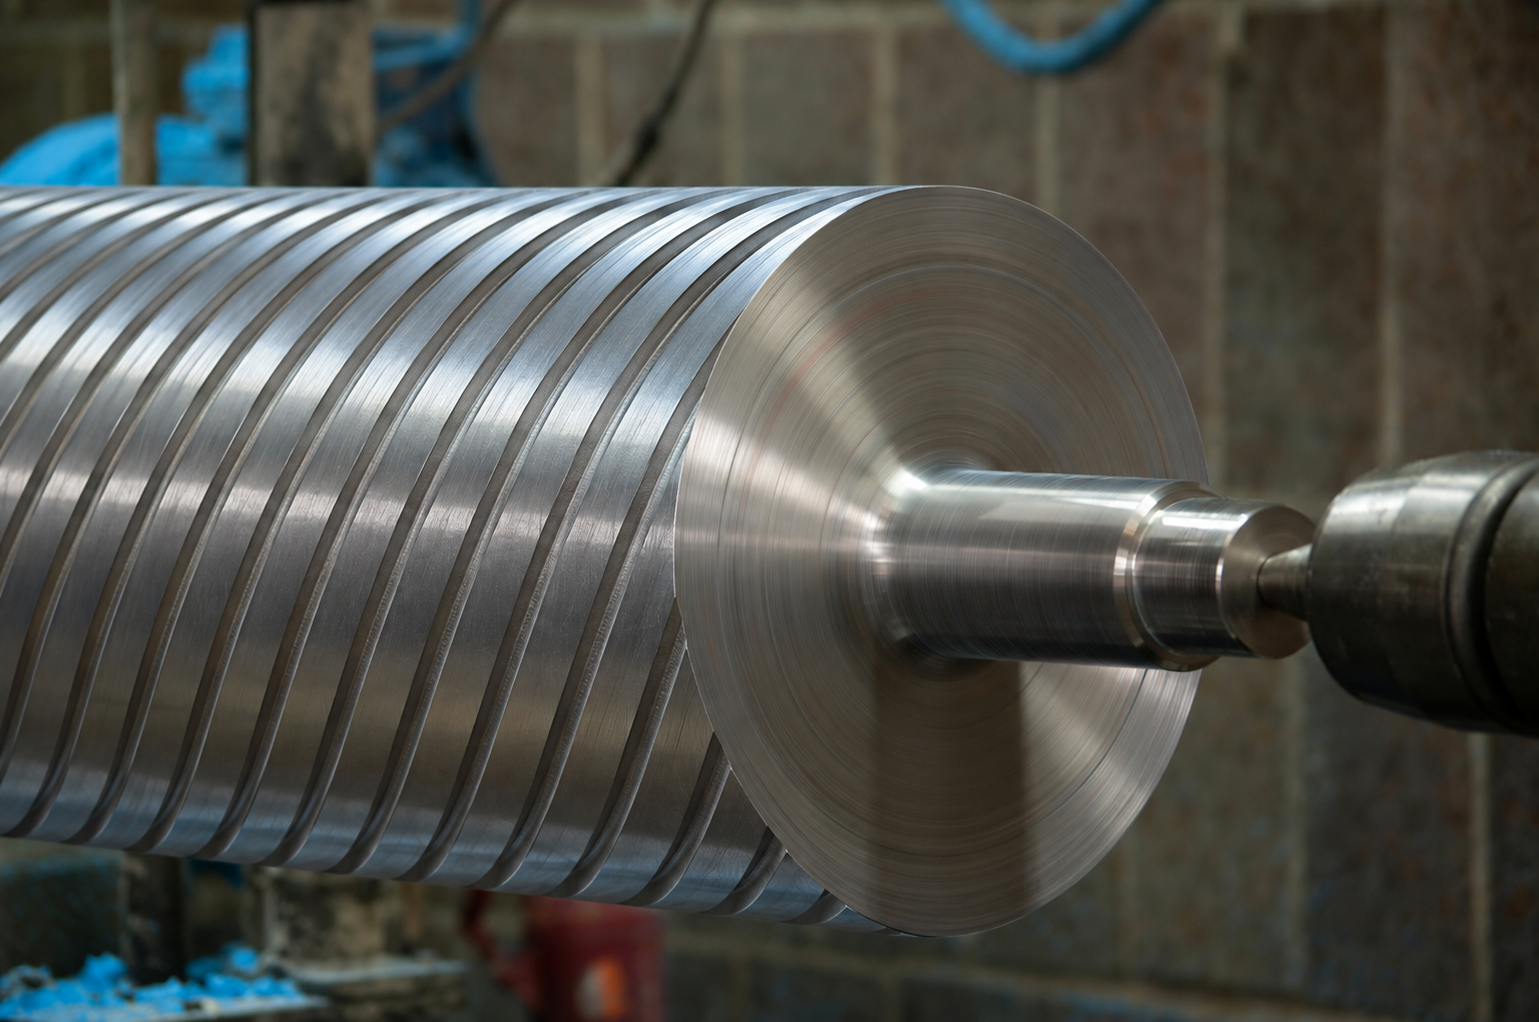
Rola de ghidare a benzii abrazive a ajuns la recondiționare cu suprafața de lucru uzată și cu canelurile spiralate deteriorate. Pentru a executa din nou canelurile conform geometriei furnizate de client, a fost necesară mai întâi pregătirea unei suprafețe de bază corespunzătoare.
Punctul de plecare a fost o zonă de lucru cu diametrul Ø250 mm și lungimea de 1460 mm. Înainte de continuarea prelucrării, a trebuit verificat dacă construcția rolei și grosimea peretelui permit îndepărtarea stratului de material uzat.
Uzura suprafeței era suficient de mare încât refacerea corectă a canelurilor spiralate să necesite mai întâi strunjirea zonei de lucru. Domeniul de prelucrare planificat presupunea reducerea diametrului de la Ø250 la Ø245 mm. Ø250 la Ø245 mm.
Înainte de această operație au fost verificate construcția rolei și posibilitatea continuării prelucrării la grosimea existentă a peretelui. Abia după această evaluare i-a fost prezentat clientului domeniul modificărilor și s-a obținut confirmarea pentru continuarea lucrărilor.
Modificarea diametrului a influențat și masa rolei, de aceea decizia a fost convenită cu clientul înainte de executarea etapelor următoare de recondiționare.
După confirmarea posibilității de continuare a prelucrării a început recondiționarea propriu-zisă. Lucrările au inclus suprafața de lucru, fusurile, refacerea canelurilor spiralate și echilibrarea dinamică finală a rolei.
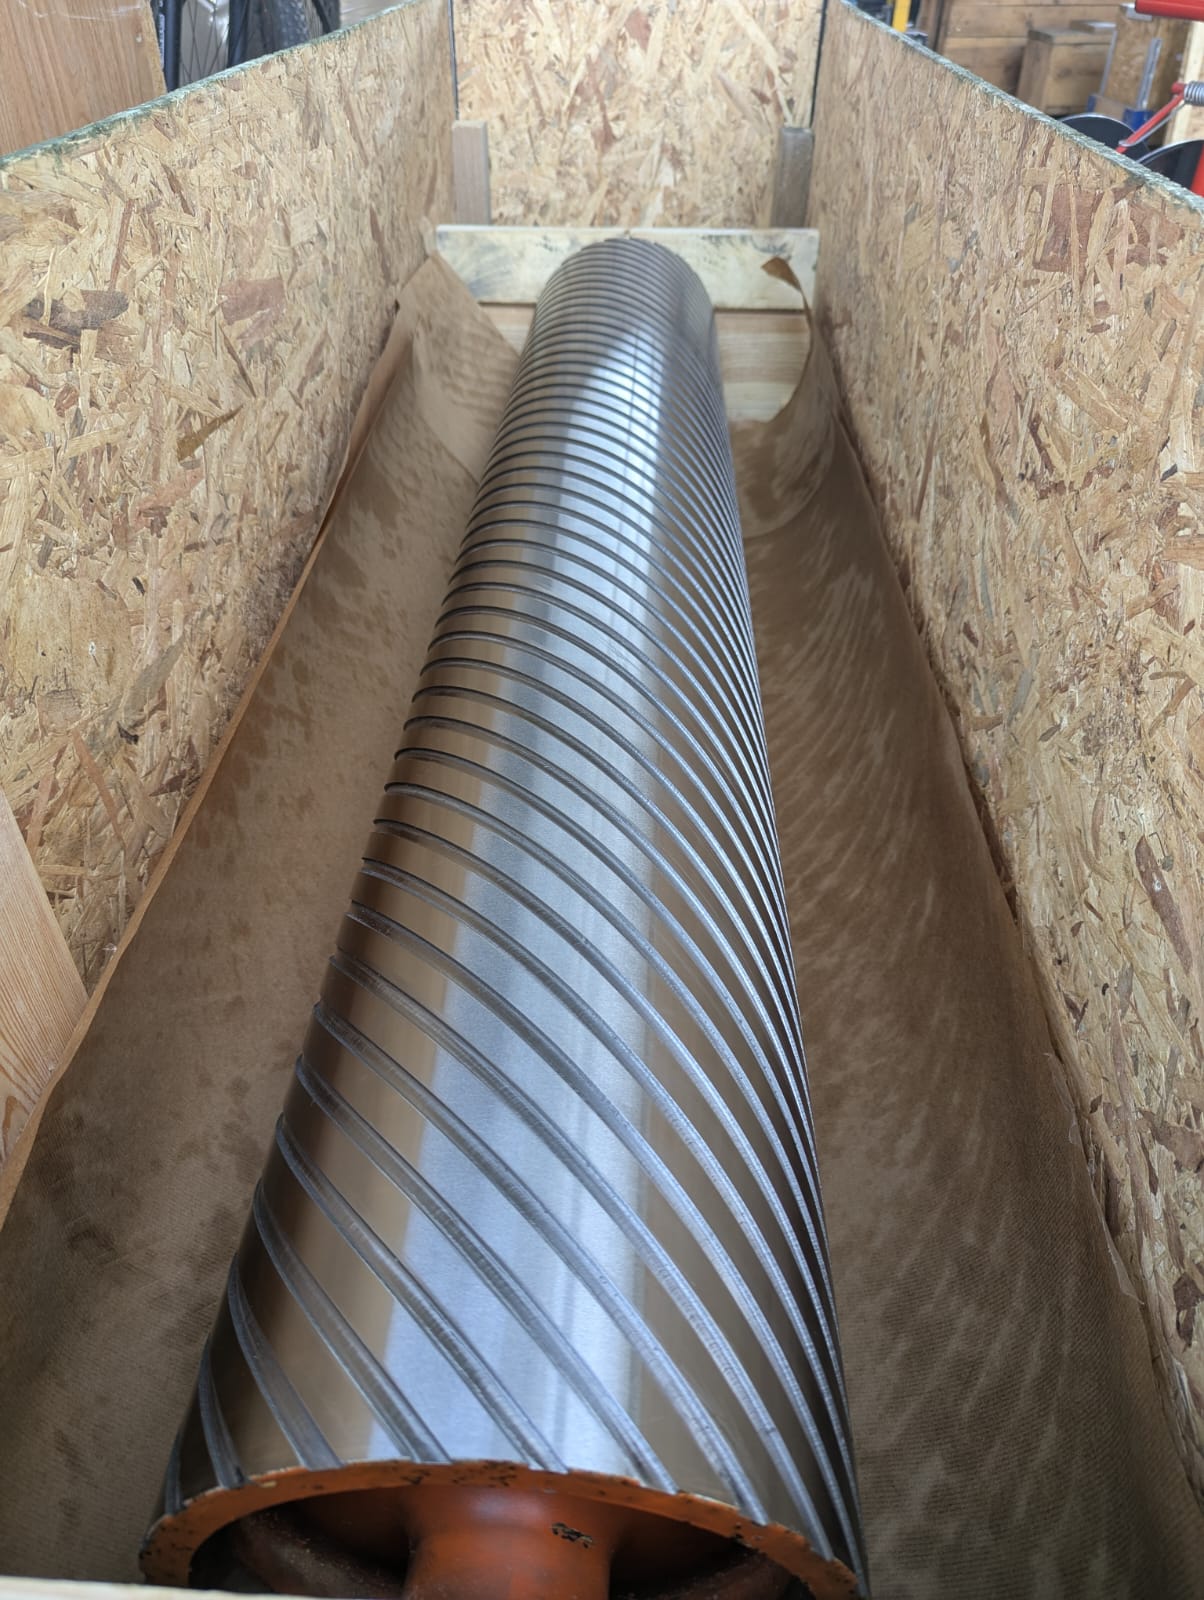
Au fost evaluate starea suprafeței de lucru, uzura canelurilor, fusurile și posibilitatea continuării prelucrării corpului rolei. Pe această bază a fost stabilit domeniul recondiționării.
Suprafața uzată a fost strunjită, reducând diametrul zonei de lucru de la Ø250 la Ø245 mm. Suprafața astfel obținută a constituit baza pentru refacerea canelurilor spiralate.
Strunjirea pieselorSuprafețele uzate ale fusurilor au fost refăcute prin încărcare prin sudare și rectificare ulterioară. Astfel,recondiționarea a inclus nu doar zona de lucru a rolei, ci și fusurile acesteia.
După pregătirea suprafeței au fost executate din nou canelurile spiralate. Geometria a fost refăcută pe baza datelor furnizate de client,, fără utilizarea unor parametri universali pentru alte role.
Rola a fost echilibrată dinamic refacerea canelurilor spiralate.Astfel, verificarea s-a efectuat pentru geometria finală a piesei, după finalizarea principalelor operații de prelucrare.
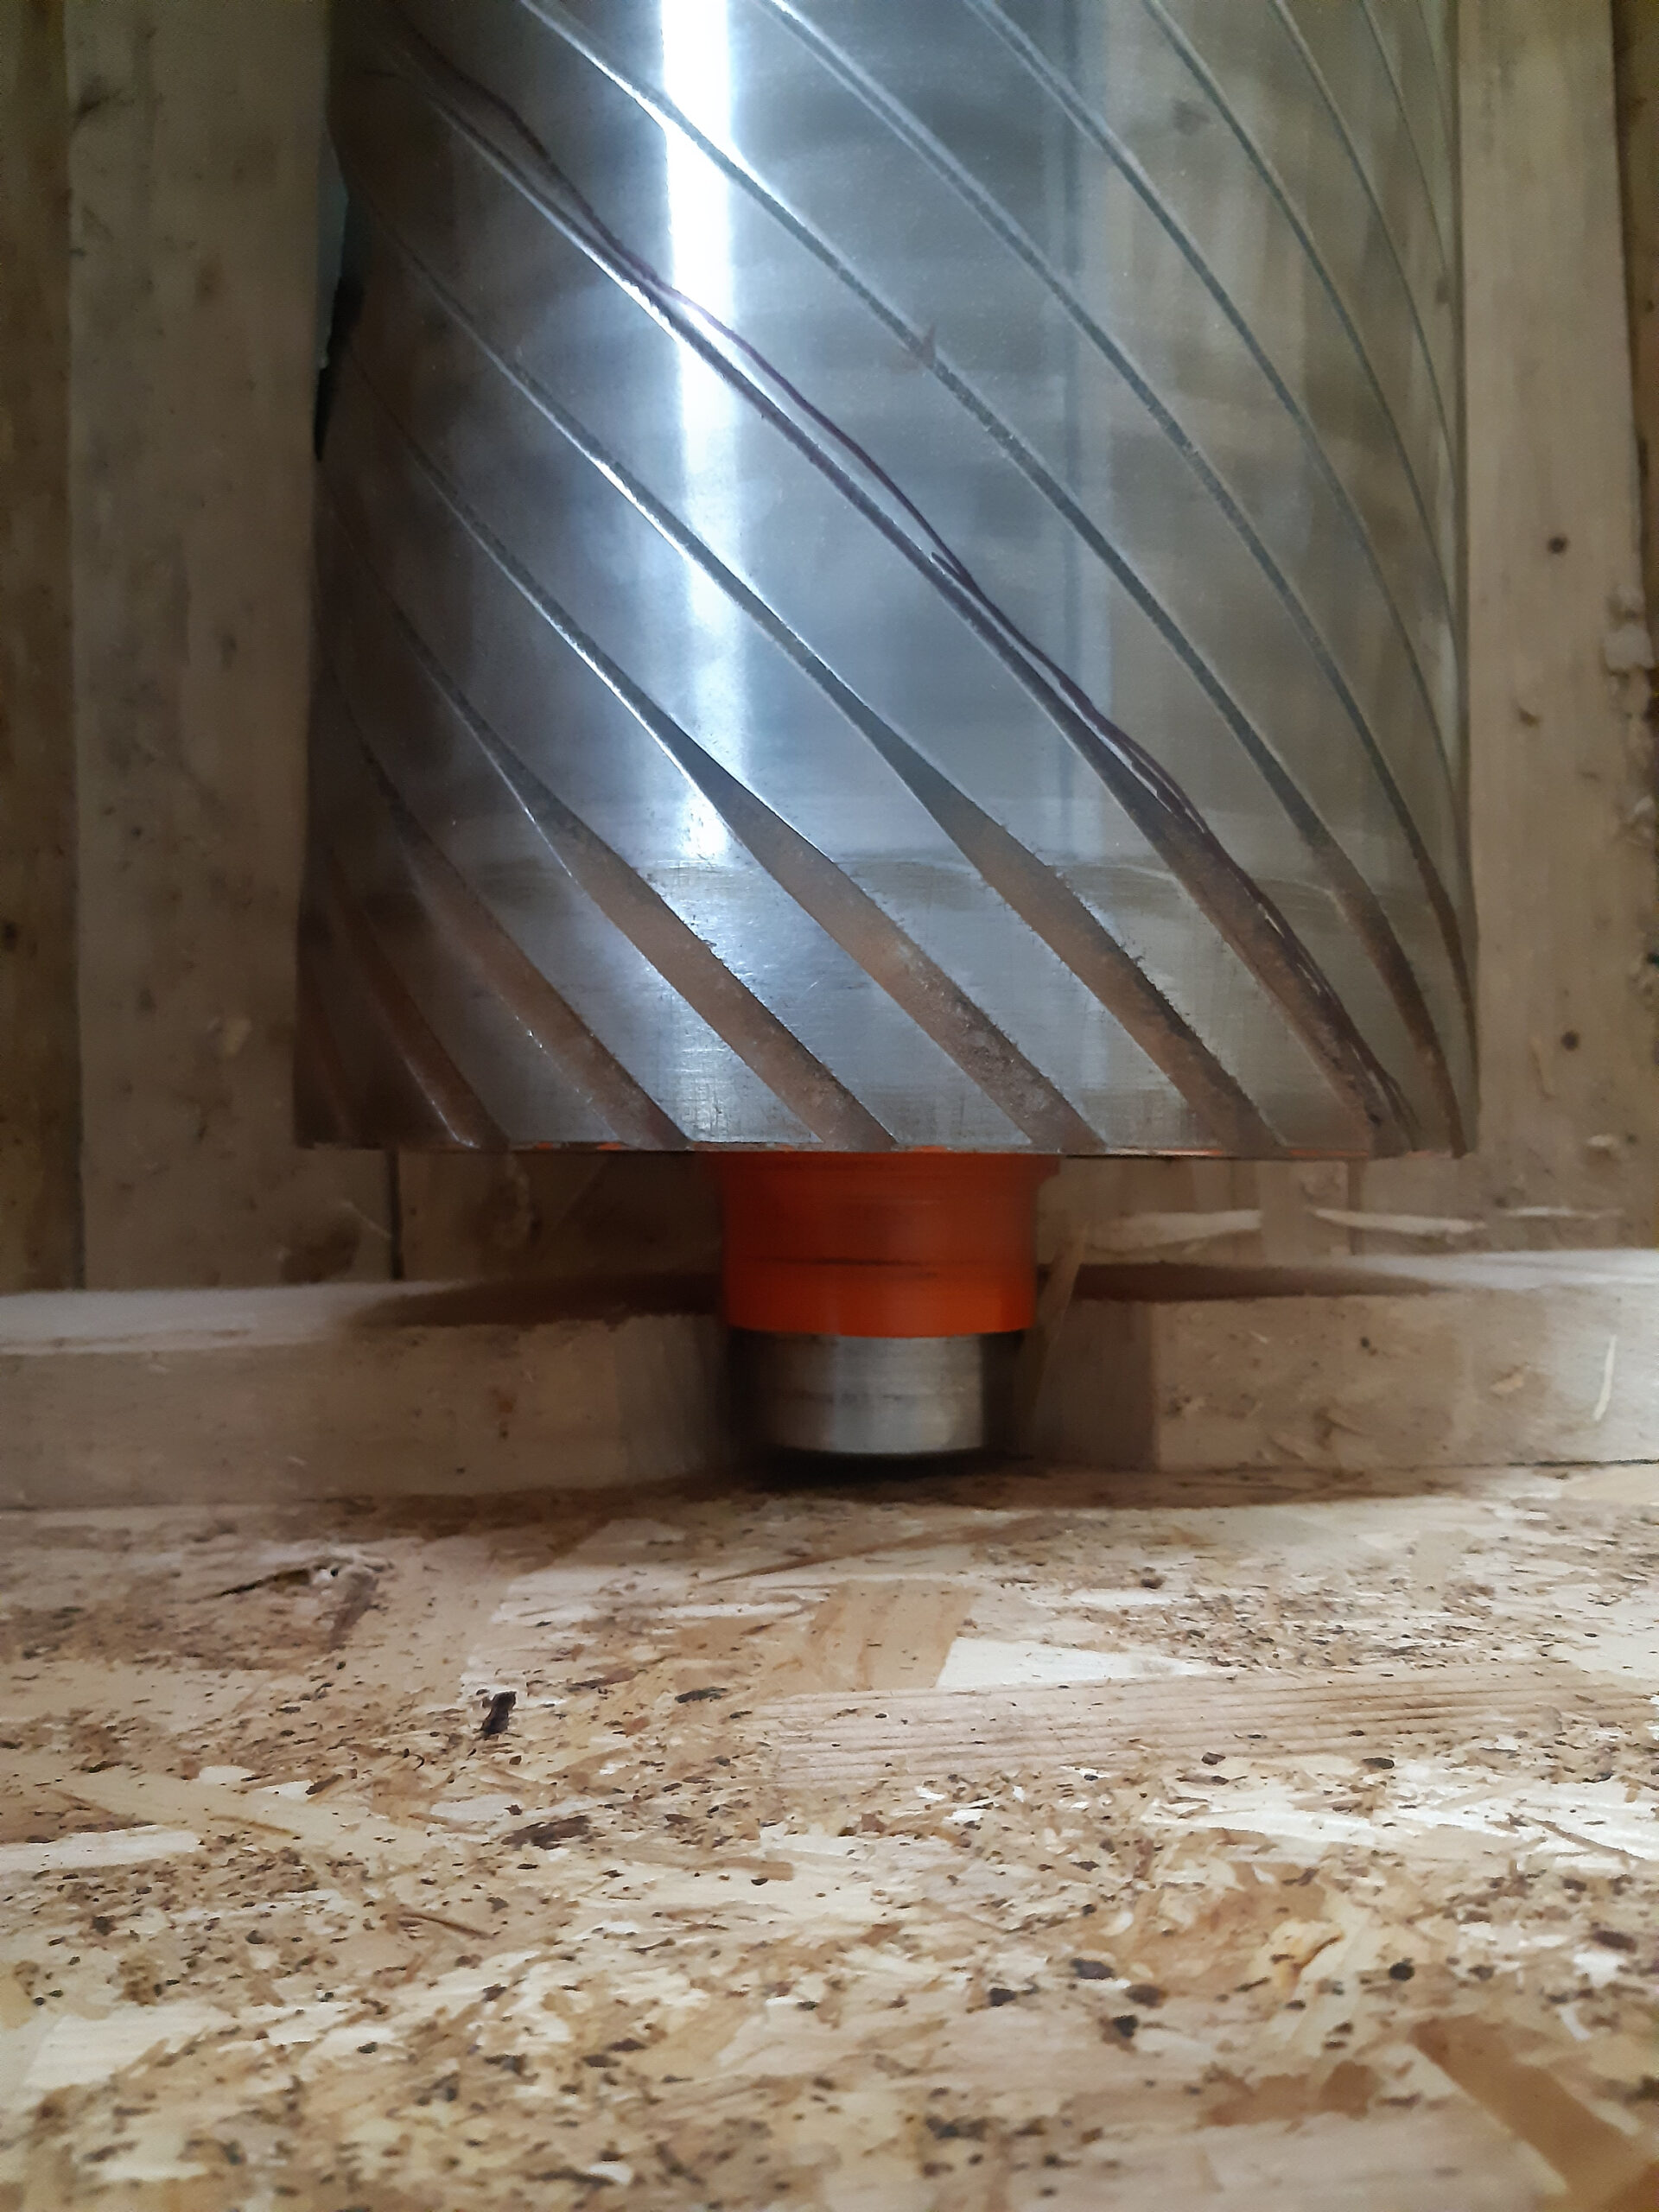
Canelurile uzate au fost refăcute după pregătirea prealabilă a suprafeței de lucru a rolei. Mai jos se poate compara starea piesei înainte de recondiționare și după finalizarea lucrărilor.
ÎNAINTE
Înainte de recondiționare, suprafața de lucru era uzată, iar canelurile spiralate necesitau refacere. Pentru executarea din nou a canelurilor a fost necesară pregătirea prealabilă a suprafeței rolei.
DUPĂ
După pregătirea suprafeței, canelurile spiralate au fost executate din nou conform geometriei definite în datele furnizate de client. Apoi rola a fost echilibrată dinamic în geometria sa finală.
Lucrările nu au vizat doar suprafața de lucru a rolei. Au fost recondiționate și fusurile, au fost refăcute canelurile spiralate, iar piesa finală a fost echilibrată dinamic după încheierea prelucrării.
Stratul uzat a fost îndepărtat prin strunjire, pregătind o suprafață de bază uniformă pentru executarea din nou a canelurilor spiralate.
Canelurile spiralate au fost executate din nou conform datelor furnizate de client, refăcând suprafața destinată contactului cu banda abrazivă.
Suprafețele uzate ale fusurilor au fost refăcute prin încărcare prin sudare și rectificare ulterioară.
Rola a fost echilibrată după executarea canelurilor spiralate, astfel încât verificarea să se refere la piesa în geometria sa finală.
Refacerea suprafeței și a canelurilor a restabilit condițiile necesare pentru ghidarea corectă a benzii abrazive și limitarea alunecării acesteia.
Strunjirea suprafeței și executarea canelurilor spiralate modifică atât cantitatea, cât și distribuția materialului în raport cu axa de rotație a rolei. De aceea, în această realizare, echilibrarea dinamică a fost efectuată după finalizarea prelucrării și refacerea canelurilor..
Astfel, verificarea s-a referit la piesa în geometria sa finală — după reducerea diametrului zonei de lucru, recondiționarea fusurilor și realizarea noilor caneluri.
O suprafață uzată sau caneluri deteriorate nu înseamnă automat că rola trebuie fabricată de la zero. Domeniul posibil al recondiționării depinde de construcția și starea reală a piesei respective.
În această realizare, construcția rolei a permis reducerea diametrului zonei de lucru de la Ø250 la Ø245 mm și reutilizarea corpului existent. Pentru o altă piesă, domeniul admisibil de prelucrare poate fi complet diferit.
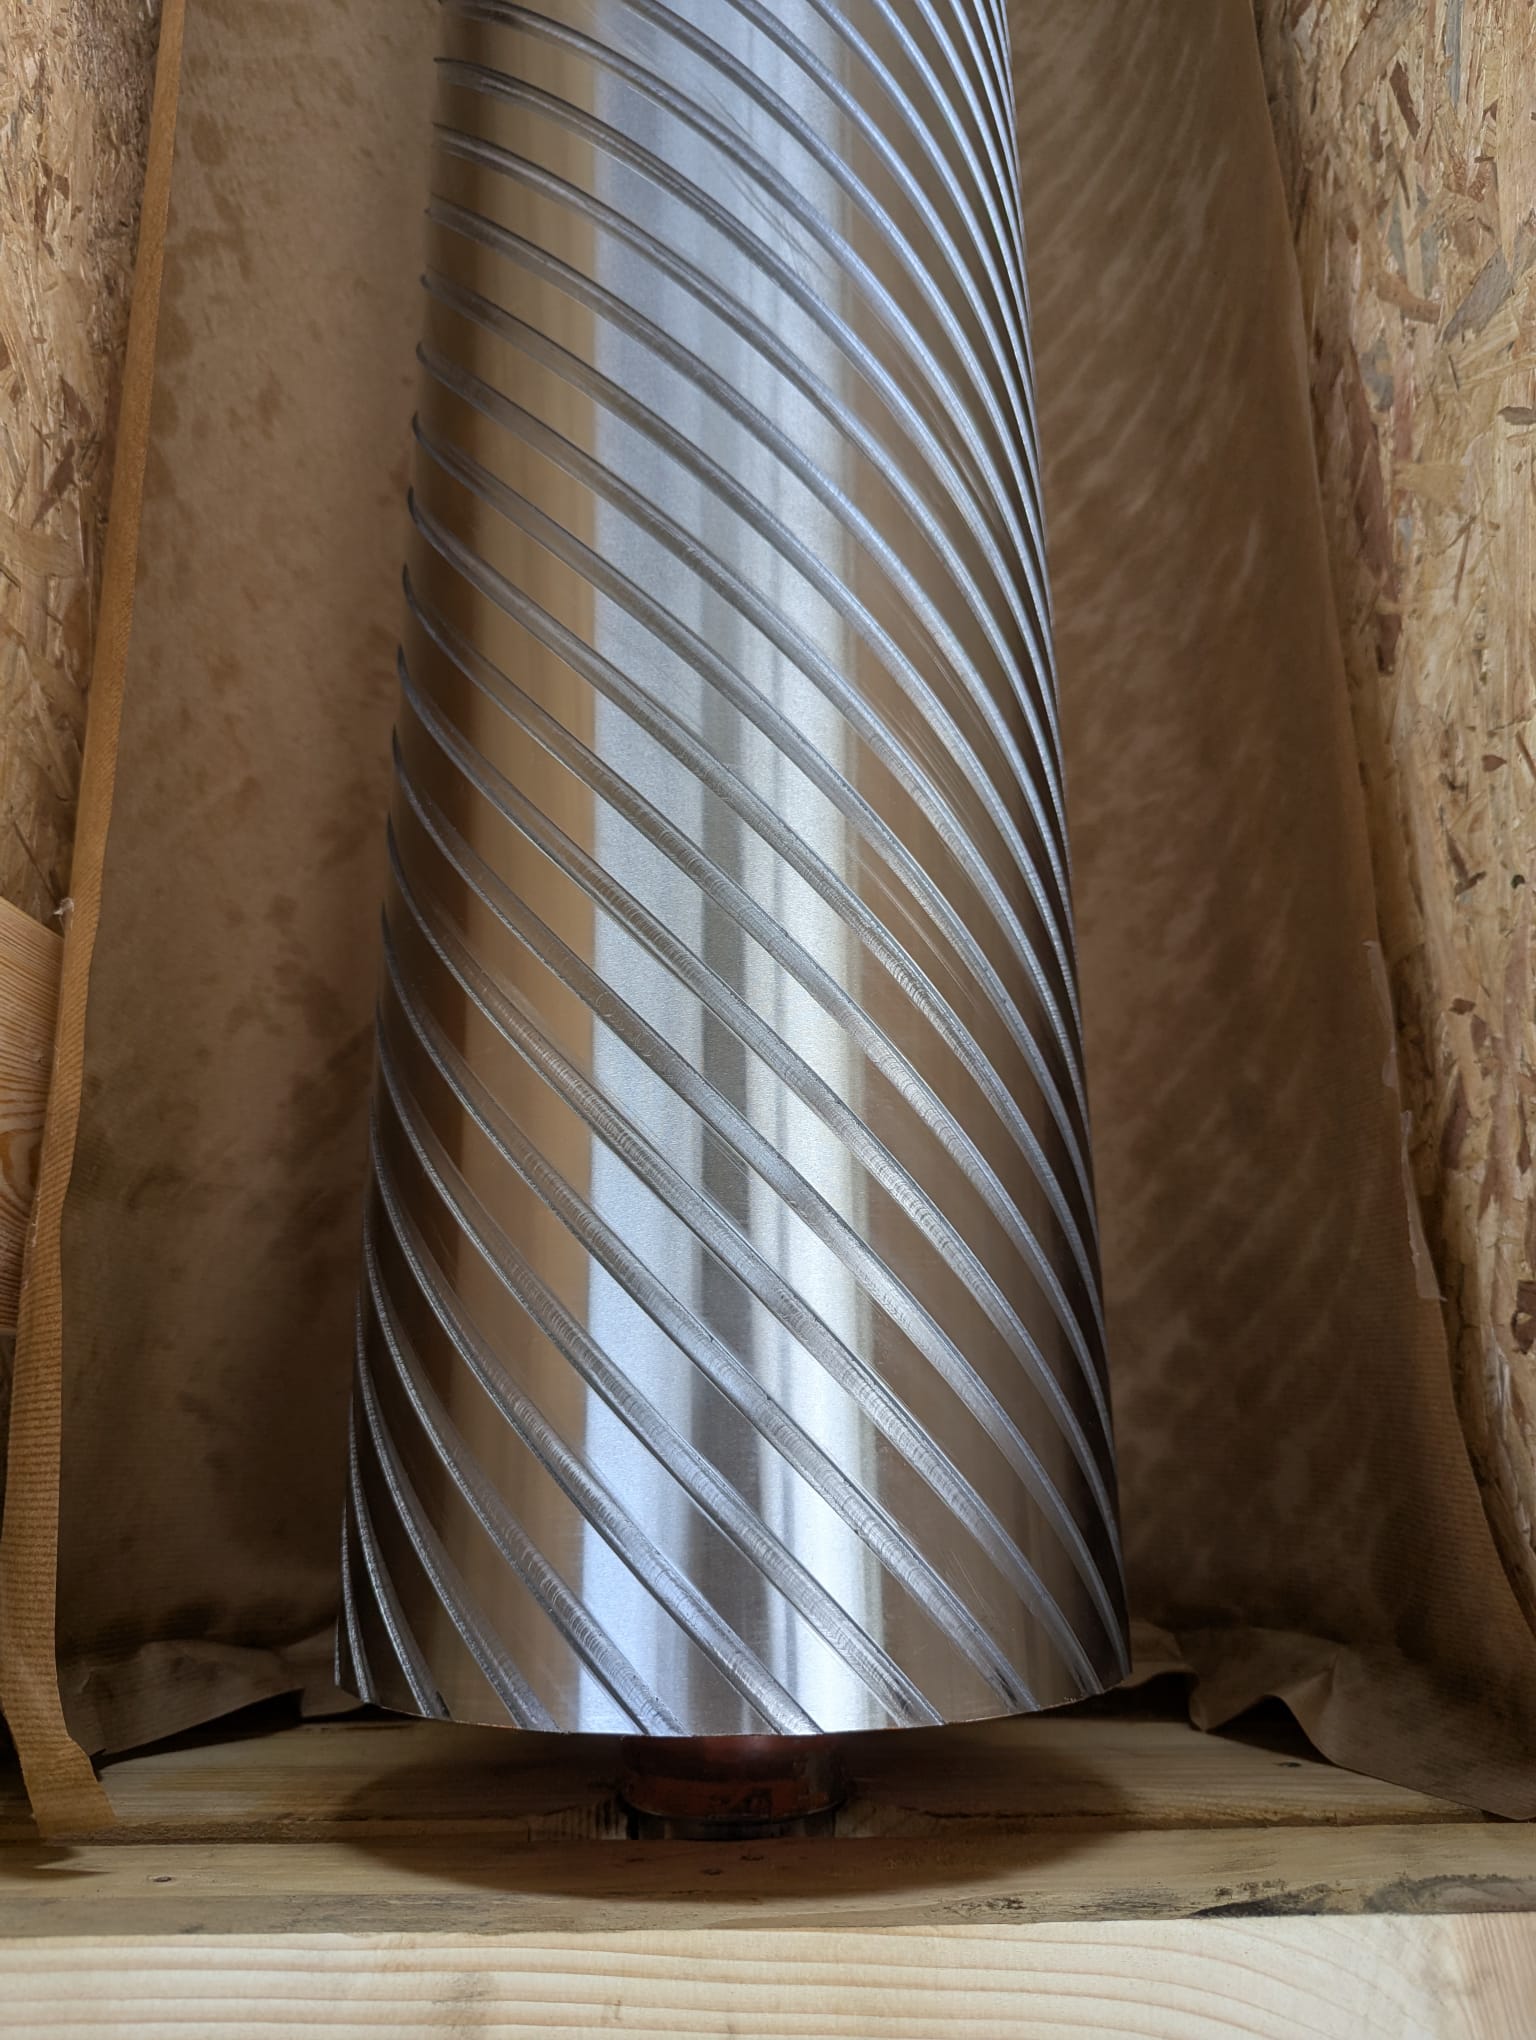
Vezi rulourile de precizieRola a ajuns la noi fără ladă de transport. După finalizarea recondiționării am pregătit un ambalaj nou, am securizat în acesta piesa finală și am organizat transportul către fabrica clientului din Polonia.
După refacerea suprafeței, a fusurilor și a canelurilor spiralate a fost importantă și pregătirea corespunzătoare a rolei pentru logistică. Piesa recondiționată a fost așezată într-o ladă înainte de expedierea către client.
Posibilitatea de recondiționare depinde de construcția și starea rolei respective. Mai jos sunt prezentate cele mai importante aspecte care merită verificate înainte de începerea prelucrării.
Posibilitatea refacerii canelurilor depinde de starea și construcția rolei respective. În această realizare, suprafața a putut fi strunjită de la Ø250 la Ø245 mm, iar apoi geometria canelurilor a fost refăcută pe baza datelor clientului.
O astfel de operație poate fi efectuată numai dacă structura și grosimea rămasă a peretelui permit îndepărtarea cantității necesare de material. Domeniul trebuie stabilit individual pentru fiecare piesă.
Contează, printre altele, geometria actuală, grosimea peretelui, construcția corpului rolei, gradul de uzură și parametrii necesari după recondiționare. De aceea, înainte de începerea prelucrării este necesară evaluarea rolei respective.
Strunjirea suprafeței și executarea canelurilor modifică atât cantitatea, cât și distribuția materialului față de axa de rotație. În această realizare, echilibrarea dinamică a fost efectuată după refacerea geometriei finale a rolei.
Da. În această realizare, fusurile uzate au fost recondiționate prin încărcare prin sudare și rectificare, astfel încât reparația a inclus atât zona de lucru, cât și suprafețele fusurilor.
Sunt utile desenul tehnic, dimensiunile de bază, informațiile despre construcție și fotografiile uzurii. Domeniul exact al datelor necesare depinde însă de tipul rolei și de recondiționarea planificată.
Desenul facilitează semnificativ evaluarea piesei și refacerea geometriei necesare. În această realizare, datele clientului au definit, printre altele, geometria necesară pentru executarea din nou a canelurilor.
Nu. Posibilitatea de recondiționare depinde, printre altele, de starea corpului, grosimea peretelui, uzura suprafeței și a fusurilor, precum și de domeniul de prelucrare necesar pentru refacerea geometriei. În această realizare, construcția a permis reducerea diametrului de la Ø250 la Ø245 mm, dar aceasta nu este o valoare universală pentru alte role.
Domeniul posibil al recondiționării depinde de construcția și starea piesei respective. În multe cazuri pot fi refăcute suprafața, fusurile și geometria de lucru fără fabricarea unei role complet noi.