Ipari felületmérnökség
Volfrám-karbid felszórás (WC)
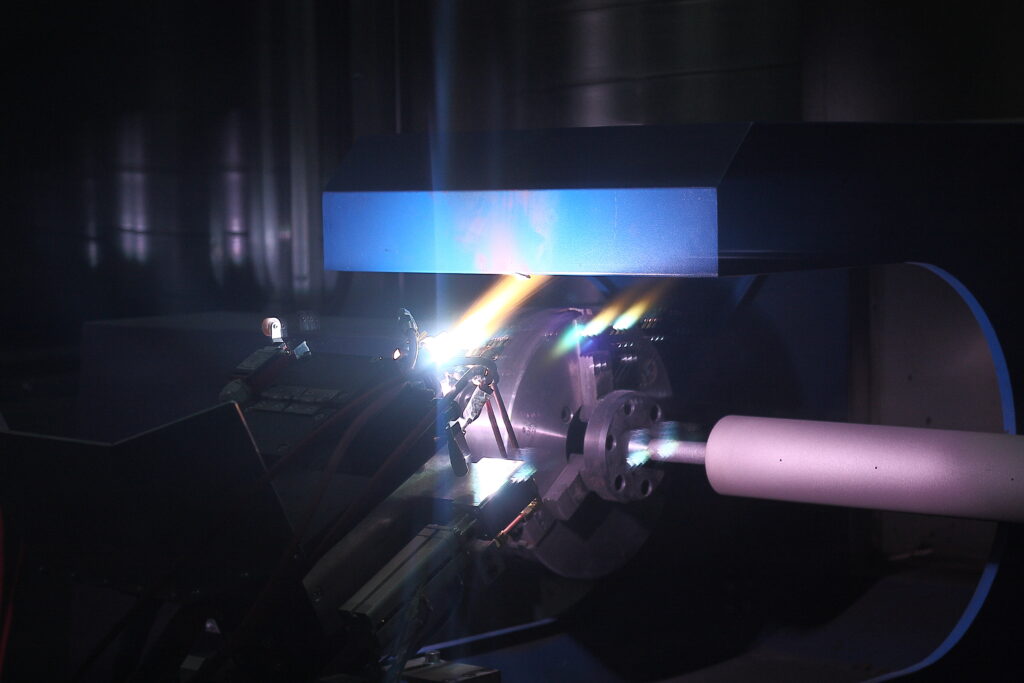
Tungsten-karbid alapú bevonatok kopásnak kitett munkafelületekhez. A bevonat kiválasztását, az alapfelület előkészítését és a végső megmunkálást a munkadarab geometriája és működési körülményei alapján határozzuk meg.
Szolgáltatás terjedelme
Mit foglal magában a volfrám-karbid bevonat készítése?
A munkálatok körét az alkatrész állapotához, a felület geometriájához és az üzemeltetési feltételekhez igazítjuk. Meghatározzuk az alapfelület előkészítését, a bevonat felvitelét és a kész alkatrészhez szükséges utómunkálatokat.
Az aljzat előkészítése
Felmérjük a felület állapotát és az alapanyagot. Az előkészítés módját a munkadarab geometriájához és a tervezett bevonathoz igazítjuk.
Volfrám-karbid bevonat felhordása
Volfrám-karbid alapú funkcionális réteget készítünk. A bevonat anyagát és a bevonandó felületeket az adott alkalmazás követelményei szerint választjuk ki.
Befejező megmunkálás
A felszórás után a felület köszörülést vagy polírozást igényelhet. A végső megmunkálást a készméret és a munkafelület funkciója alapján határozzuk meg.
Új részletek és felújítás
Megvizsgáljuk az új alkatrészek beépítését, valamint a kopott alkatrészek felületének felújítását. A regenerálás lehetőségét az alapfelület állapotának és geometriájának értékelése után erősítjük meg.
Kiválasztás az üzemi körülményekhez
Mikor érdemes fontolóra venni a volfrámkarbid bevonatot?
A kiindulópont a felület kopásának módja. A volfrám-karbid bevonat akkor mérlegelhető, ha az alkatrész élettartamát abrazív kopás, részecskék becsapódása vagy üzemi érintkezés csökkenti.
-
01
A munkaterület kopása
Amikor kemény részecskék vagy a megmunkált anyag karcolásokat és fokozatos felületi kopást okoznak. A kiválasztás során a csiszolóanyag típusa és az érintkezési körülmények játszanak szerepet.
-
02
Részecskék által okozott erózió
Amikor a közeg áramlásával szállított részecskék a munkadarabba ütköznek, és kopásnak teszik ki annak felületét. Elemezzük a közeget, az áramlási sebességet és a kölcsönhatás jellegét.
-
03
Kopás csúszó érintkezés esetén
Amikor az egymással együttműködő alkatrészek felületei mozgás közben kopnak. A kiválasztás során figyelembe veszik a másik alkatrész anyagát, az érintkezési nyomást, a kenést és a szükséges felületi minőséget.
-
04
A regenerálás utáni ismétlődő kopás
Ha a jelenlegi felület gyorsan ismét elkopik, érdemes megfontolni a bevonati technológia megváltoztatását. Először megvizsgáljuk a kopás okát és az alapdarab állapotát.
Bevonati paraméterek
A volfrámkarbid-bevonat műszaki adatai
A kivitelezési paramétereket az adott alkatrészhez igazítjuk. Fontos szerepet játszanak a bevonat összetétele, a szórási technológia, az alapfelület állapota, valamint a kész munkafelületre vonatkozó követelmények.
| Bevonat anyaga | Fémhordozóban elhelyezett WC volfrámkarbid. Példaként említhető anyagrendszerek: WC-Co és WC-CoCr. A megrendelésben szereplő összetétel megerősítésre szorul. |
|---|---|
| Felviteli technológia | Hőporfestés az előkészített felületre. A módszert és a folyamat paramétereit az anyagelemzés és a munkadarab bevonhatóságának vizsgálata után határozzuk meg. |
| Bevonatkeménység | Az érték az anyag összetételétől és a felhordási eljárástól függ. A követelményt a skálán határozzuk meg HV, a megállapodás szerinti mérési terheléssel. |
| Rétegvastagság | Az alkalmazáshoz és a munkadarab geometriájához igazítva. Megkülönböztetjük vastagság a felhordás után és a megmunkálás utáni végső vastagság. |
| Felületi érdesség | Szükséges Ra az elválasztás módját pedig a felület funkciója, az érintkezési feltételek és az együttműködő elem követelményei alapján határozzuk meg. |
| Alapfelület és az alkatrészek állapota | A vizsgálat tárgyát képezi az alapanyag típusa, a felület állapota, a sérülések, valamint az, hogy előkészíthető-e az alapfelület a bevonat felhordására. |
| Geometria és méretek | Az átmérőt, a hosszúságot, a tömeget, valamint a bevonandó felülethez való hozzáférést a dokumentáció vagy a részletrajz alapján ellenőrizzük. A kivitelezés lehetőségét műszaki értékelésnek kell alávetni. |
| Üzemi körülmények | A kiválasztás során figyelembe veszik hőmérséklet, közeg és terhelés. A kémiai ellenállás és a megengedett hőmérséklet a választott bevonatrendszertől függ. |
| Megmunkálás és végső méret | Csiszolás vagy polírozás – az alkalmazás igényeinek megfelelően. A végső méreteket és tűréshatárokat a gyártás megkezdése előtt megerősítjük, figyelembe véve a megmunkálási ráhagyást. |
| Új alkatrészek és felújítás | Mindkét eljárást értékelésnek vetik alá. A felújítás során döntő fontosságú az alapelem állapota, a meglévő bevonat és a sérülések mértéke. |
| Ellenőrzés és dokumentáció | A mérési körét és az esetleges jegyzőkönyvet a dokumentáció és a munkadarab működése szempontjából lényeges jellemzők alapján egyeztetjük. |
A paraméterek a kész szerkezetre vonatkoznak: hordozó, bevonat és felületkezelés
A WC egy anyagmegoldásokból álló termékcsaládot jelöl. A konkrét keménységet, vastagságot, érdességet és megengedett üzemi feltételeket a kiválasztott anyaghoz és a megegyezés szerinti gyártási technológiához kell viszonyítani.
Technológiaválasztás
Tungstenkarbid, műszaki króm vagy Cr₂O₃?
Ezek a bevonatok mindegyike más-más felületi követelményeknek felel meg. A választás során figyelembe vesszük a kopási folyamatot, a terhelést, a közeget, valamint a végső megmunkálás után elvárt eredményt.
Karbidbevonat
Tungsten-karbid (WC)
Figyelembe veendő irány az abrazív kopás, a részecske-erózió és bizonyos csúszóérintkezéses alkalmazások esetén.
- Kemény volfrám-karbid szemcsék fémes mátrixban.
- A tulajdonságok az összetételtől és a szórási technológiától függenek.
- A kivitelezés az alkatrész funkciójához igazodik.
Fémbevonat
Keménykróm
Megoldás olyan felületekhez, amelyeknél kopásállóságra, sima felületi kialakításra vagy a működési méretek helyreállítására van szükség.
- Galvanikus úton felvitt krómbevonat.
- Csiszolásra és polírozásra alkalmas.
- Újbóli végrehajtás az alapelem értékelését követően.
Kerámiabevonat
Króm-oxid Cr₂O₃
A csiszolás és a közeggel való munka során figyelembe veendő szempont, amikor megfelelően kiválasztott kerámia munkafelületre van szükség.
- Plazmával felvitt kerámia réteg.
- Egy adott kémiai környezethez való illesztés.
- A stroke-ok és a helyi túlterhelések kockázatának értékelése.
Csúsztassa a táblázatot vízszintesen, hogy összehasonlíthassa az összes technológiát.
| Kritérium | WC (volfrám-karbid) | Keménykróm | Cr₂O₃ |
|---|---|---|---|
| A kopás jellege | Abrazív kopás, részecskeerózió és csúszókopás — a volfrám-karbid bevonatrendszertől függően. | A munkafelület kopása és csúszó érintkezés; a méret helyreállításának lehetősége. | Kopás és a közeggel való érintkezés a kerámia megfelelően kiválasztott alkalmazása esetén. |
| Ütések és nyomások | Fontos a mátrix, a bevonat szerkezete és az alapanyag által biztosított alátámasztás. | Kevésbé törékeny, mint a Cr₂O₃ kerámia; ennek ellenére meg kell vizsgálni a rá nehezedő nyomásokat és az aljzat által nyújtott támasztást. | A kerámia törékenysége miatt különös figyelmet kell fordítani az ütésekre, a pontszerű nyomásokra és a hajlításra. |
| Közeg és korrózió | Az ellenálló képesség többek között a mátrix összetételétől és a bevonat felhordásának minőségétől függ. | Az aljzat védelme a bevonat állapotától függ; a mikrorepedések és a sérülések megkönnyíthetik a közeg behatolását. | A kémiai ellenállóság megállapításához ellenőrizni kell a közeg típusát, koncentrációját és hőmérsékletét. |
| Üzemi hőmérséklet | A megengedett tartományt a kiválasztott anyag és eljárás tekintetében határozzuk meg. | A hőmérséklet emelkedése befolyásolja a króm tulajdonságait és keménységét. | A működési tartományt a teljes rendszerre vonatkozóan értékeljük, a hőmérséklet-változásokat is figyelembe véve. |
| Végső felületi állapot | A karbidbevonathoz megfelelő csiszolás vagy polírozás. | Csiszolás, polírozás vagy simítás a szolgáltatás kereteinek megfelelően. | A kerámia bevonathoz igazított csiszolás és polírozás. |
| Felújítás | A régi réteg eltávolításának és az újrafedésnek a lehetősége technológiai értékelést igényel. | Ha az alkatrész állapota megengedi, elvégezhető egy újabb krómeltávolítási és felület-helyreállítási ciklus. | A felújítás mértéke az alapelem állapotától, a meglévő bevonattól és a geometriától függ. |
A kiválasztás a részletekkel és azok működési feltételeivel kezdődik. Az összehasonlítás bemutatja az értékelési szempontokat. Az anyag, a vastagság és a felületkezelés végleges kiválasztását az adott alkalmazáshoz igazodva határozzuk meg.
A megvalósítás folyamata
Az alkatrész felmérésétől a kész felületig
A felszórás a volfrám-karbid bevonat készítésének egyik szakasza. Előtte egyeztetjük a követelményeket és előkészítjük az alapfelületet, utána elvégezzük a felület végső megmunkálását és ellenőrizzük a kész alkatrész egyeztetett jellemzőit.
Új alkatrész
Először a dokumentációval, az aljzat anyagával és a munkaterületre vonatkozó követelményekkel kezdjük.
Felújítás
Először felmérjük a kopást, a meglévő bevonatot és azt, hogy az alapfelület megőrizhető-e.
-
01
A követelmények elemzése és meghatározása
Ellenőrizzük az alkatrész működését, méreteit és a felület kopási jellemzőit. Meghatározzuk a bevonat területét, az üzemeltetési feltételeket, valamint a megmunkálás utáni szükséges méreteket és felületi kialakítást.
-
02
Az aljzat előkészítése
A felújítás során meghatározzuk a kopott réteg eltávolításának módját és a szükséges javítások terjedelmét. Megtisztítjuk a felületet és előkészítjük a festéshez, a bevonattal nem érintett területeket pedig lefedjük.
-
03
A volfrám-karbid bevonat felhordása
Az előkészített alapfelületre felvisszük a kiválasztott bevonóanyagot. A bevonat kiterjedése és a szórás utáni vastagsága figyelembe veszi az alkatrész geometriáját, valamint a későbbi befejezéshez szükséges ráhagyást.
-
04
Méretre és felületre történő megmunkálás
Ha az alkalmazás megköveteli, csiszolást vagy polírozást végzünk. A megmunkálást a kívánt geometria, a felületi érdesség és a befejezés utáni szükséges bevonatvastagság figyelembevételével végezzük.
-
05
Ellenőrzés és átvételre való felkészülés
Ellenőrizzük a megrendelésben rögzített jellemzőket: a méreteket, a felület állapotát és a bevonat előírt paramétereit. A mérési dokumentáció tartalmát előzetesen rögzítjük. A műszaki átvétel után az alkatrészt szállításra előkészítjük.
Van fotód vagy egy elhasználódott alkatrészed? Ez jó kiindulási pont az előzetes értékeléshez. Kérjük, ezekkel együtt küldje el az alapvető méreteket és a működési feltételek leírását is.
Küldje el az alkatrészt értékelésre →Az alaprész értékelése
A meglévő alkatrész felújítása vagy új alkatrész gyártása?
A felület kopása nem jelenti automatikusan az egész alkatrész cseréjét. Először megvizsgáljuk, hogy az alapfelület és a geometria lehetővé teszi-e a munkaréteg újbóli kialakítását, valamint a kívánt végső méret elérését.
01. útvonal · Regeneráció
Az alapalkatrész megtartása
A felújítást akkor vesszük fontolóra, ha az alkatrész az alapfelület előkészítésén és az újrafestésen áteshet anélkül, hogy elveszítené a szükséges szerkezeti tulajdonságait.
- Az alapfelület alkalmas a további munkálatokraAz anyag állapota és a sérülések mértéke alapján fontolóra vehető a javítás és a felület előkészítése.
- A munkageometria visszaállíthatóAz elhasználódott réteg eltávolítása után továbbra is lehetőség nyílik a kívánt méret és tűréshatár elérésére.
- Az újrafedés indokoltA javítások terjedelme, az új bevonat kiválasztása és a végső megmunkálás az alkatrész működési feltételeinek felelnek meg.
Mit kell tisztázni a megvalósítás előtt
A régi bevonat eltávolításának módja, a szükséges javítások, az aljzat előkészítése, valamint a volfrám-karbid-réteg kivitelezése és befejezése utáni végleges méretek.
02. számú szám · Új feldolgozás
Új részlet a követelményeknek megfelelően
Új gyártást akkor veszünk fontolóra, ha a meglévő alkatrész állapota vagy az alkalmazás követelményei nem indokolják a további felújítást.
- Az aljzat állapota korlátozza a javítástA sérülések, deformációk vagy a túl kevés anyagmennyiség megnehezítik az alkatrész kívánt működésének fenntartását.
- Másfajta geometriára van szükségVáltoznak a méretek, a szerelési mód vagy az üzemeltetési feltételek, amelyeknek a jelenlegi alkatrész nem felel meg.
- A regenerációs tartomány túl nagyA műszaki értékelést összevetjük a munkák körével és az új rész kivitelezésének indokoltságával.
Mit kell tisztázni a megvalósítás előtt
A bevonat kialakításához és a végső megmunkáláshoz szükséges dokumentáció, alapanyag, geometria, lefedettségi terület és ráhagyások.
A részlet értékelését követő döntés
A fényképek és a méretek segítenek az elemzés megkezdésében. A végleges minősítéshez helyszíni szemle, mérések vagy az alkatrész állapotának további ellenőrzése szükséges lehet.
- Anyag és sérülésekAz aljzat állapota, korrózió, repedések és hiányok.
- Geometria és anyagfeleslegA kopott réteg eltávolítása utáni méretek és a további megmunkálás lehetősége.
- Üzemi körülményekA kopás oka, a terhelés, a közeg és a hőmérséklet.
- A teljes projekt hatályaMechanikai javítások, bevonat, felületkezelés és átvételi követelmények.
Szeretnéd felmérni a regeneráció esélyét? Kérjük, küldje el a sérülések fényképeit, az alapvető méreteket, a jelenlegi bevonattal kapcsolatos információkat, valamint az alkatrész működésének leírását.
Küldje el az alkatrészt értékelésre →Minőség-ellenőrzés
Mit ellenőrzünk a volfrám-karbid bevonat elkészítése után?
A kész felületet az alkatrészre vonatkozóan meghatározott követelmények alapján értékeljük. A mérési tartományt, az ellenőrzési pontokat és az átvételi kritériumokat a kivitelezés megkezdése előtt határozzuk meg, a dokumentáció és az alkatrész funkciója alapján.
- 01
Méretek és geometria
Ellenőrizzük a megállapodás szerinti átmérőket, hosszúságokat és geometriai jellemzőket. A forgó alkatrészek esetében az ellenőrzés kiterjedhet a hajlításra, valamint az összeszerelés és a géppel való együttműködés szempontjából fontos felületekre.
- 02
A felület érdessége a befejezés után
Ellenőrizzük a felületre vonatkozó követelményeket, pl. az Ra-értéket. A mérési helyeket és feltételeket a munkaterület funkciójának és a dokumentációban szereplő követelményeknek figyelembevételével határozzuk meg.
- 03
A kialakított bevonat vastagsága
A vastagság ellenőrzésének módját az bevonat anyagához, az aljzathoz és a geometriához igazítjuk. Az átvétel során megkülönböztetjük a felhordás utáni réteget és a végső megmunkálás után megmaradó vastagságot.
- 04
A felület állapota és a lefedettség mértéke
A szemrevételezés kiterjed a kijelölt felületek burkolatára, az élekre és a látható sérülésekre. Az értékelést a megegyezés szerinti hatályra, valamint a befejező munkálatok befejezése utáni állapotra vonatkoztatjuk.
Ellenőrzési dokumentáció
Ha mérési jegyzőkönyvre van szükség, annak tartalmát a végrehajtás előtt határozzuk meg: a munkadarab azonosítását, az ellenőrzendő jellemzőket, a mérési helyeket és az eredmények rögzítésének módját.
Szállítási biztosítás
Az ellenőrzés befejezése után a munkaterületeket megvédjük a csomagolás és a szállítás során bekövetkező sérülésektől. Az előkészítés módját az alkatrész geometriájához és tömegéhez igazítjuk.
A kiegészítő vizsgálatokra külön megállapodás szükséges. A bevonat keménységének, tapadásának vagy szerkezetének értékelése nem csupán szemrevételezés alapján történik. Ezeket a követelményeket a kivitelezés előtt kell meghatározni, a vizsgálati módszerrel és az esetleges mintakészítéssel együtt.
Műszaki kérdések
A volfrámkarbid-bevonattal kapcsolatos leggyakrabban feltett kérdések
Összegyűjtöttünk néhány hasznos információt, amelyek segítenek a részletek értékelésében és az ajánlatkérés előkészítésében. A bevonat kiválasztása a gépben betöltött funkciójával és a tényleges üzemi körülményekkel kezdődik.
Mi az a volfrámkarbid-alapú bevonat?
Ez egy kemény WC-szemcséket tartalmazó, fémhálós vázú munkaréteg. Az előkészített alapfelületre felvitt réteg növelheti a felület ellenállóképességét bizonyos kopási folyamatokkal szemben, többek között a dörzsöléssel és a részecskés erózióval szemben.
A WC egy megoldáscsaládot jelöl. A hordozóréteg összetételét, a bevonóanyagot és a felhordási módszert az adott alkalmazáshoz igazítják.
Milyen alkatrészek láthatók el volfrám-karbid bevonattal?
A vizsgálatra hengerek, tengelyek, perselyek és egyéb ipari alkatrészek munkafelületeit lehet benyújtani. Az alkatrész neve önmagában azonban nem dönti el, hogy bevonható-e.
Ellenőrizzük az aljzat anyagát, a geometriát, a méreteket, a rögzítés módját és a festendő felülethez való hozzáférést.
Felújítható-e egy kopott alkatrész volfrám-karbid bevonattal?
Ezt a lehetőséget eseti alapon értékeljük. Számít az alapfelület állapota, a korábbi bevonat típusa, a sérülések mértéke, valamint a munkálatok befejezése után elérni kívánt méret.
A döntés meghozatala előtt megvizsgáljuk, hogy lehetséges-e az alapfelület előkészítése és egy új réteg felvitele anélkül, hogy az elem szükséges geometriája és funkciója csorbát szenvedne. Erről bővebben a következő szakaszban írunk: felújítás vagy új kivitelezés.
Helyettesítheti-e a volfrám-karbid a keménykrómot vagy a Cr₂O₃-ot?
Bizonyos alkalmazások esetében fontolóra vehető a technológia megváltoztatása. Ez azonban nem kizárólag a bevonat keménységéből fakadó váltás.
Összehasonlítjuk a kopás jellegét, a nyomást, az ütéseket, a közeget, a hőmérsékletet és a szükséges felületi kialakítást. Figyelembe kell venni a géppel együttműködő alkatrészt is. Lásd a volfrám-karbid, a keménykróm és a Cr₂O₃ összehasonlítása.
Milyen keménységű és vastagságú lehet a volfrám-karbid bevonat?
Nem adunk meg egyetlen értéket minden volfrám-karbid bevonatra. A keménység az anyagtól és a felhordási eljárástól függ, a megengedett vastagságot pedig az alkatrész geometriája és üzemi körülményei is befolyásolják.
A megállapodások során megkülönböztetjük a felhordás utáni vastagságot és a csiszolás vagy polírozás utáni végső vastagságot. A követelményeket és azok ellenőrzésének módját a kivitelezés előtt rögzítjük. Lásd a műszaki megállapítások hatálya.
A felületet a festés után meg kell-e dolgozni?
A felületkezelés mértéke a felület rendeltetésétől függ. Ha meghatározott méret, tűréshatár vagy érdesség szükséges, a folyamat magában foglalhatja a keményfém bevonathoz megfelelő csiszolást vagy polírozást.
A végső követelményeket célszerű a festés előtt közölni, hogy figyelembe lehessen venni a megmunkáláshoz szükséges ráhagyást.
Szükség van-e műszaki rajzra az előzetes értékeléshez?
A megbeszélés megkezdéséhez elegendőek a fényképek, az alapvető méretek és az alkatrész működésének leírása. A felújítás során különösen hasznosak a sérülések közelképei, valamint a jelenlegi bevonatra vonatkozó információk.
A műszaki dokumentáció megkönnyíti a tűréshatárok és a végső méretek meghatározását. Ha nincs ilyen dokumentáció, akkor meghatározzuk, milyen további adatokra vagy mérésekre lesz szükség.
Mit kell elküldeni az árajánlat elkészítéséhez?
Kérjük, küldje el a rendelkezésre álló információkat:
- rajz vagy fényképek, valamint az alkatrész alapvető méretei,
- alapanyag és a burkolásra szánt felület,
- a jelenlegi bevonat állapota és a kopás leírása, ami a felújítást illeti,
- a közeget, a hőmérsékletet, a terheléseket és az üzemmódot,
- a kívánt végső méret, a felületi érdesség, a darabszám és a várható határidő.
A munkák terjedelmét, az árat és a határidő betartásának lehetőségét az ajánlatkérés elemzése után erősítjük meg.
Kapcsolódó termékek és szolgáltatások
Az Ön igényéhez kapcsolódó megoldások
Hasonlítsa össze a bevonatolási technológiákat, vagy vizsgálja meg a teljes alkatrész megmunkálásának és előkészítésének lehetőségeit. Válassza ki a megoldást a felületi feladat és a szükséges munkák terjedelme alapján.
-
 Szolgáltatás
A bevonatok összehasonlítása
Keménykrómozás
Ismerje meg a munkaterületekhez, valamint az alkatrészek felújításához és méretének helyreállításához alkalmas fémbevonatot.
Tekintse meg a szolgáltatást -
Szolgáltatás
A bevonatok összehasonlítása
Cr₂O₃ plazmaszórás
Ismerje meg a csiszoláshoz és a megfelelően kiválasztott csiszolóanyaggal való érintkezéshez alkalmas kerámia munkafelületet.
Tekintse meg a szolgáltatást -
 megtekintése
Teljes elem
Precíziós hengerek
Ellenőrizze, hogy a henger kivitelezése megfelel-e a dokumentációban szereplő előírásoknak, és hogy geometriája és felülete alkalmas-e a gépben való használatra.
Termék megtekintése -
 Szolgáltatás
Az alkatrész megmunkálása
CNC alkatrész-esztergálás
Ismerje meg a tengelyek, perselyek és egyéb forgó alkatrészek megmunkálását, amikor a gyártáshoz a geometria előkészítése is szükséges.
Tekintse meg a szolgáltatást
MŰSZAKI ÉRDEKLŐDÉS
Van valami alkatrész, amit be kell burkolni vagy fel kell újítani?
Kérjük, küldje el az alkatrészre és annak a gépben való működésére vonatkozó információkat. Ezek alapján felmérjük a volfrám-karbid-bevonat kivitelezésének lehetőségét, az aljzat szükséges előkészítését és a végső megmunkálás mértékét.
Nincs meg az összes dokumentum?
Kezdje a fényképekkel, az alapvető méretekkel és a kopás leírásával. Megállapítjuk, milyen további adatokra vagy mérésekre lesz szükség a további értékeléshez.