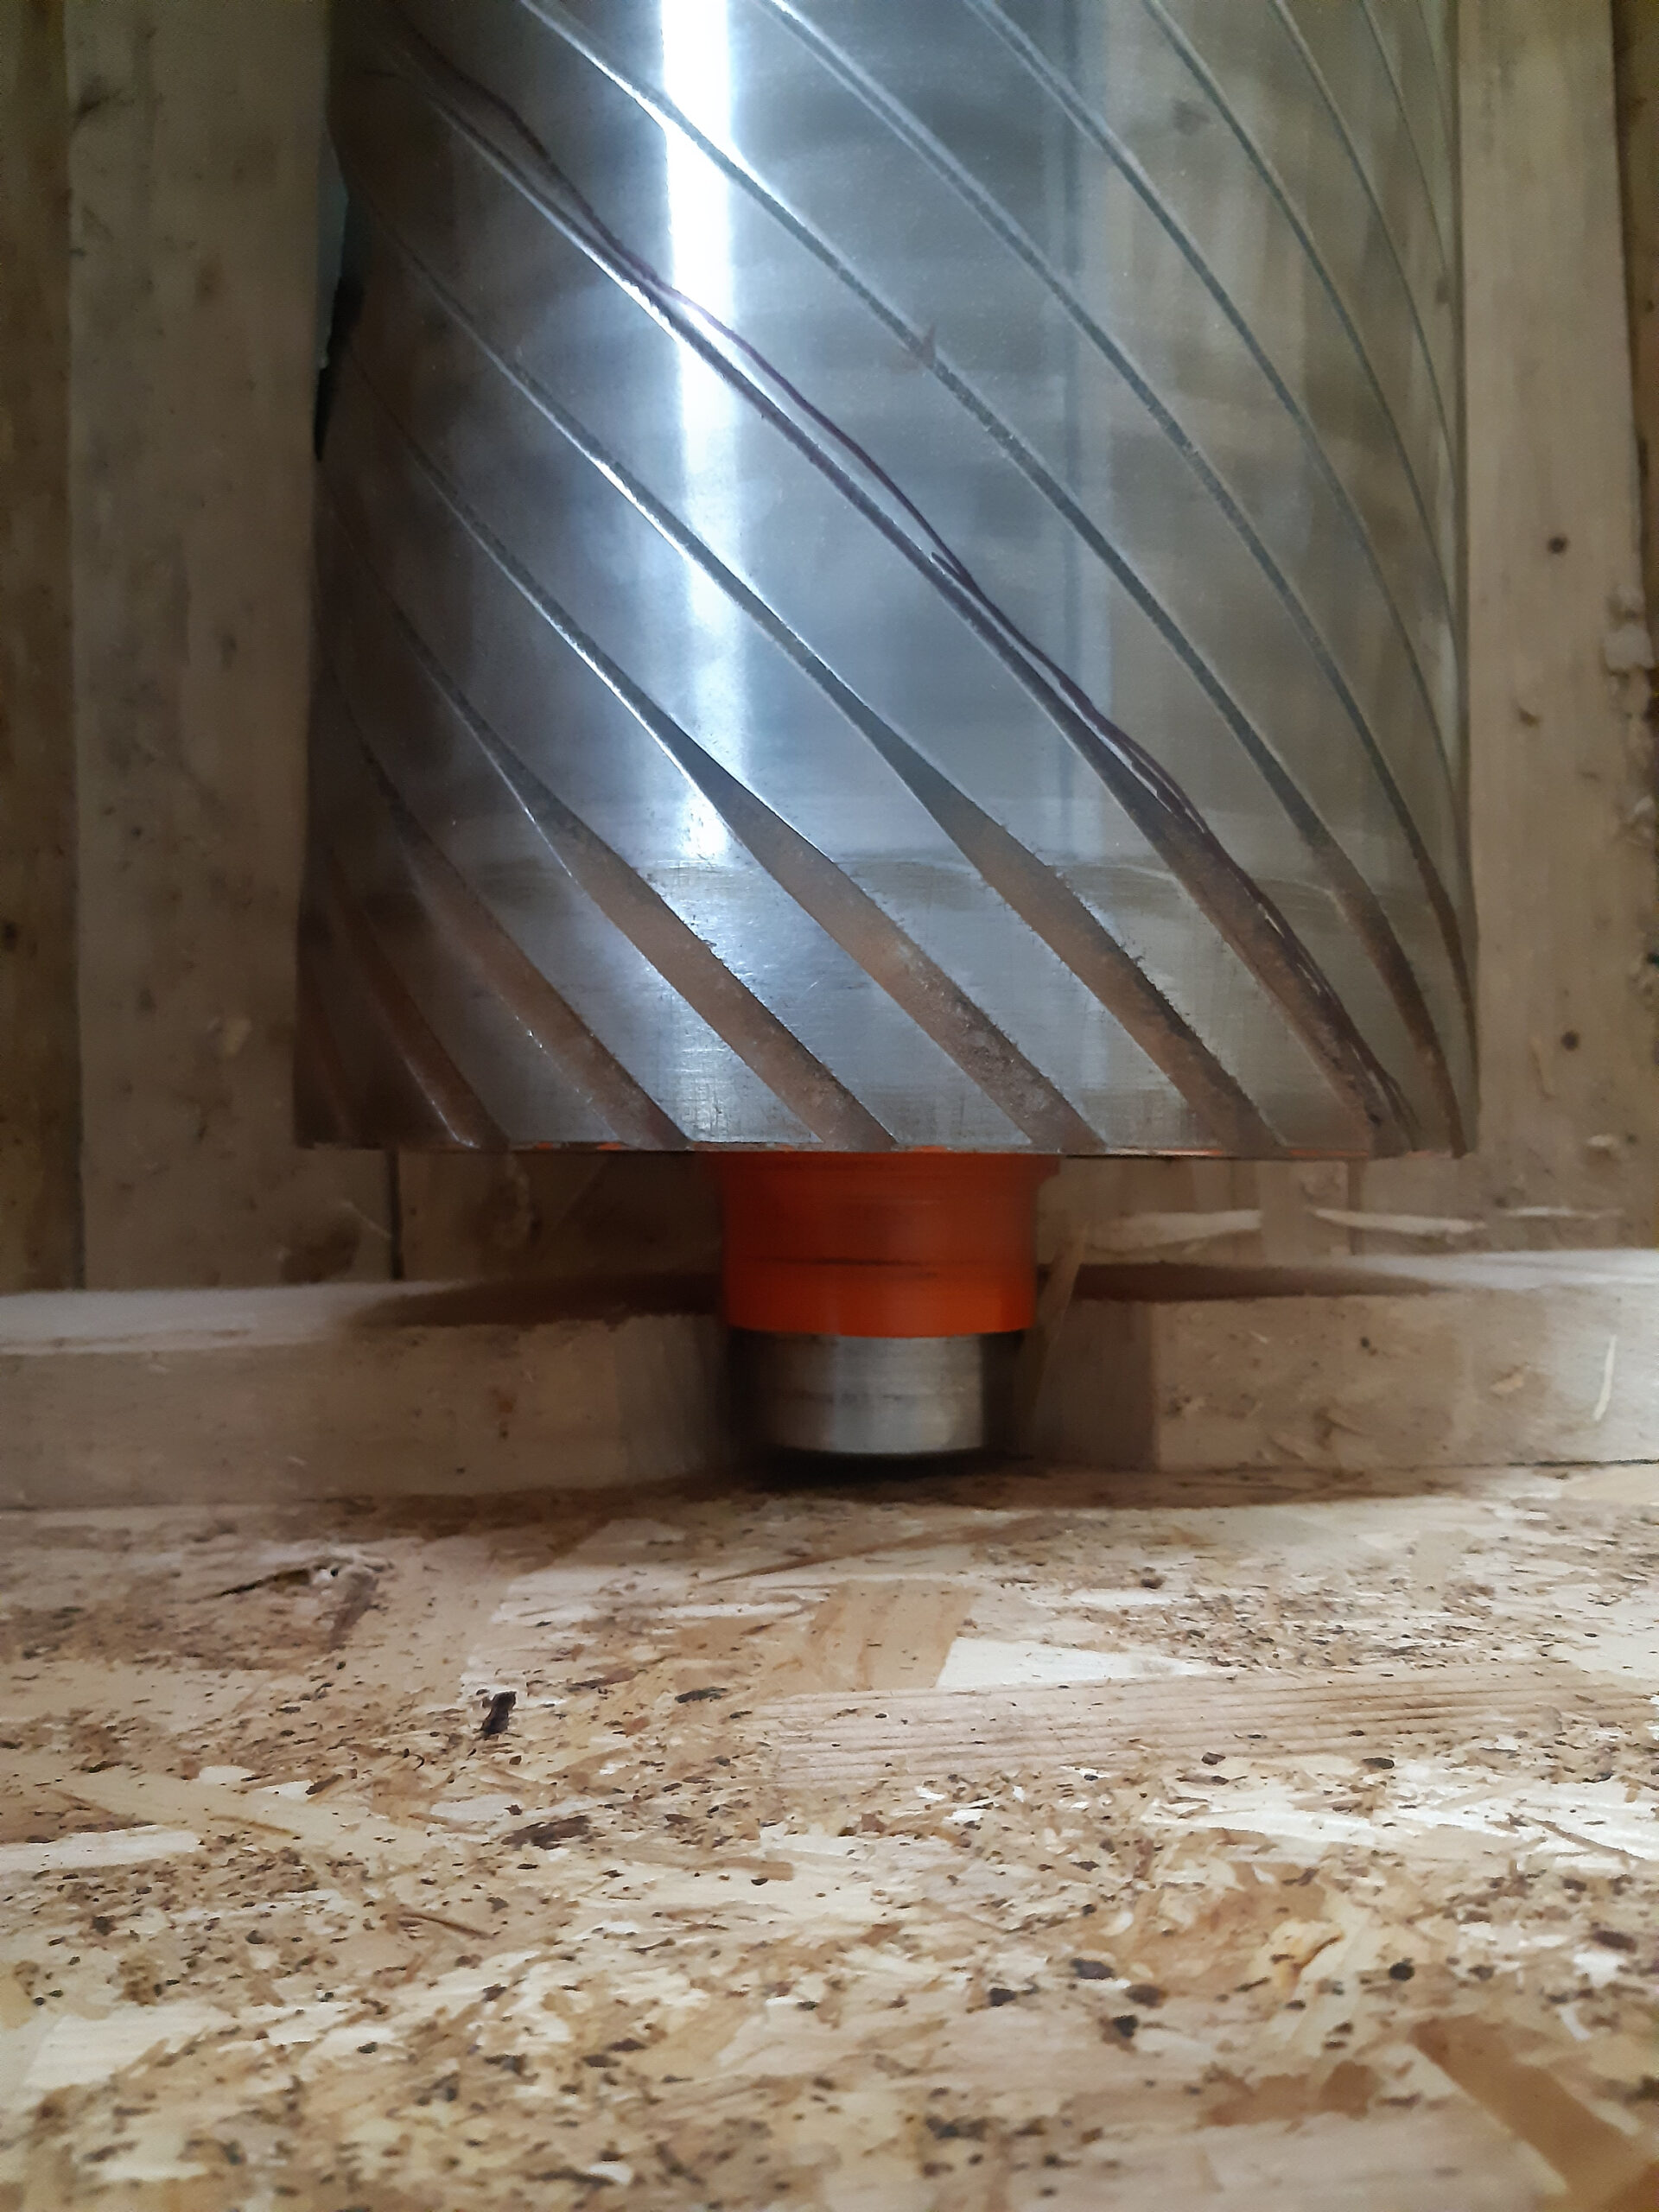
Contrôle du rouleau
L’état de la surface de travail, l’usure des rainures, les tourillons et la possibilité de poursuivre l’usinage du corps du rouleau ont été évalués. Cette analyse a permis de définir le périmètre de remise en état.
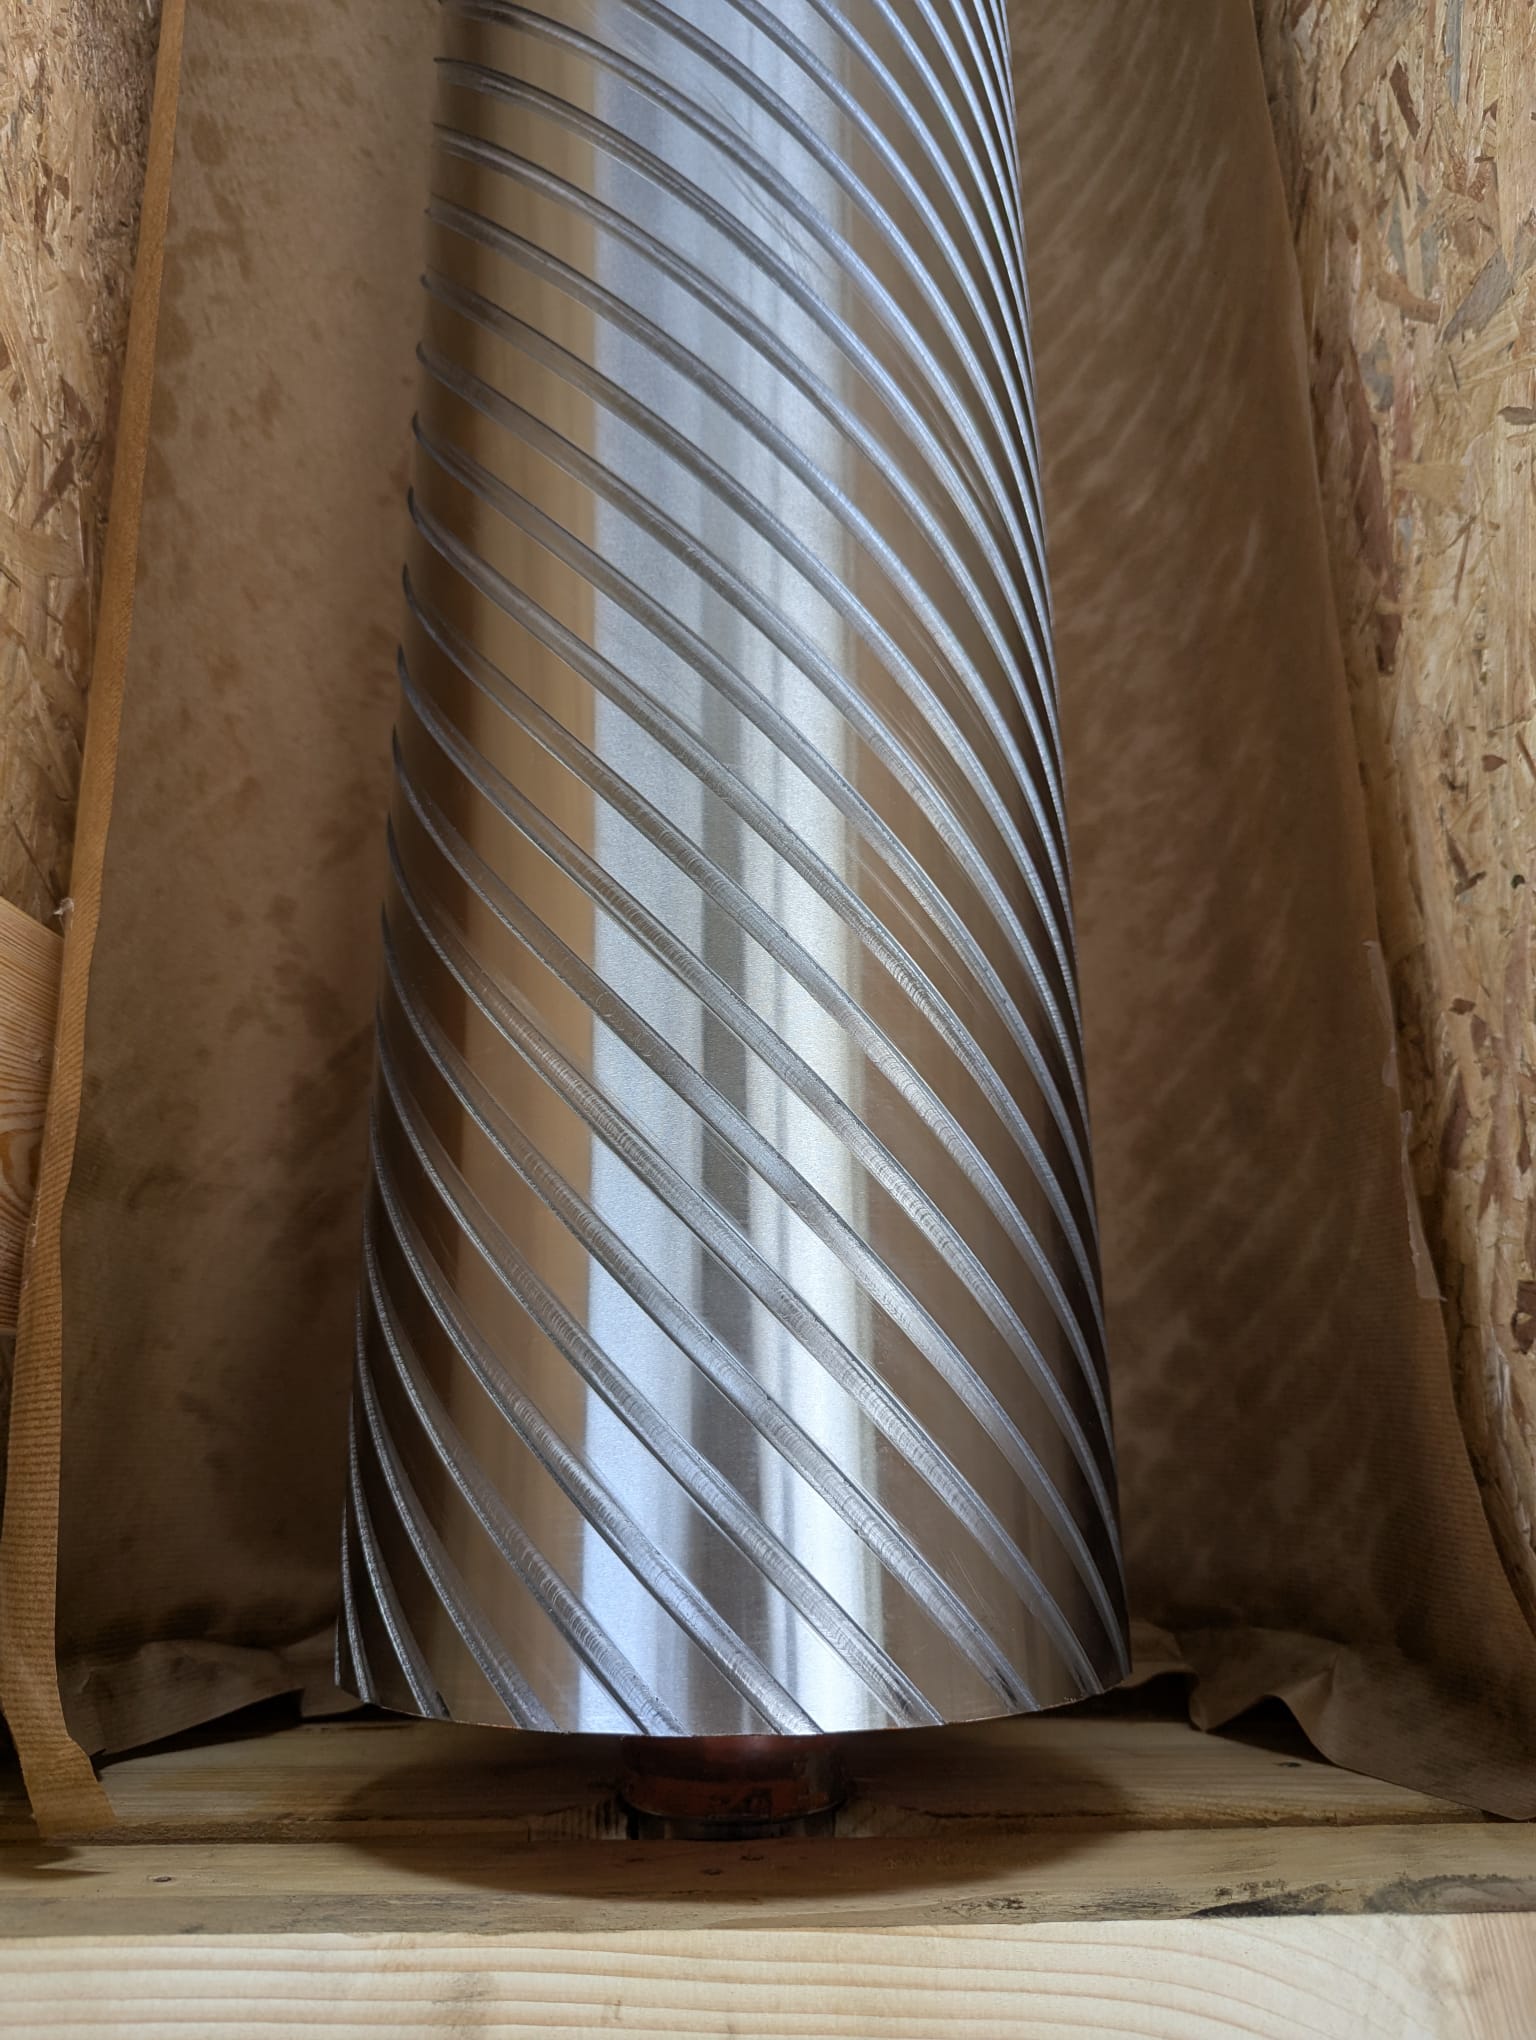
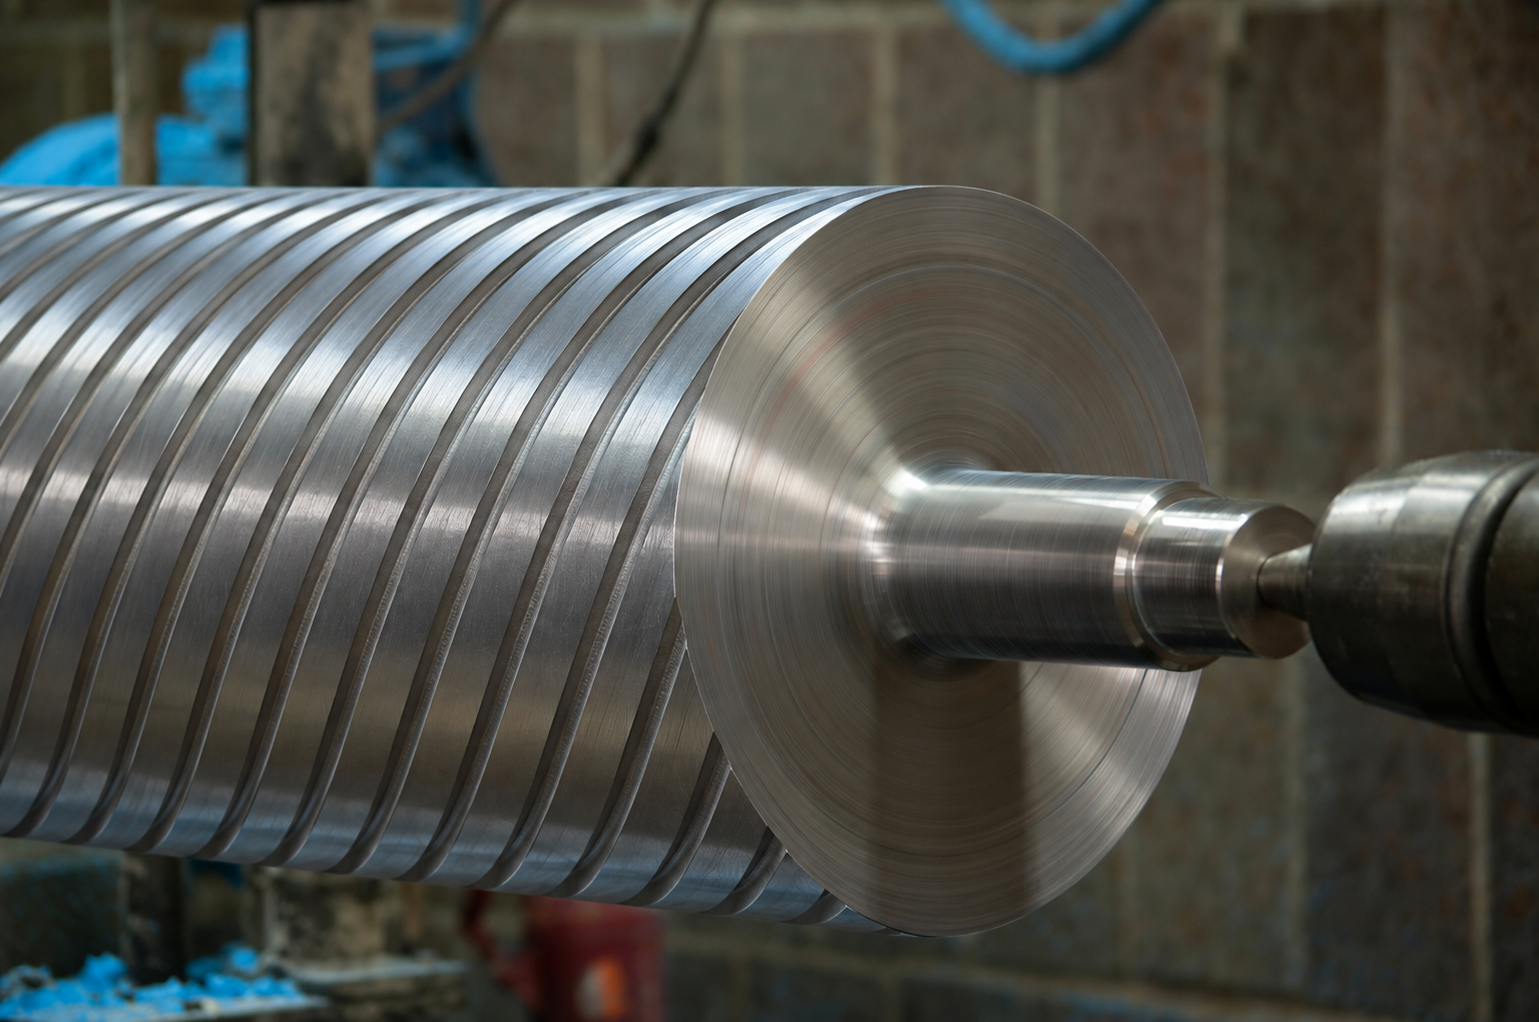
Remise en état d’un rouleau en acier guidant une bande abrasive dans une ponceuse à bande large. La surface usée et les rainures détériorées ont nécessité le tournage de la zone de travail de Ø250 à Ø245 mm, la remise en état des tourillons, la réfection des rainures hélicoïdales et un équilibrage dynamique final.
Rouleau de guidage de bande abrasive avant remise en état en état avec une surface de travail usée et des rainures hélicoïdales détériorées. Pour refaire le rainurage conformément à la géométrie transmise par le client, il a d’abord fallu préparer une surface de référence appropriée.
Le point de départ était une zone de travail de Ø250 mm de diamètre et de 1460 mmde longueur. Avant de poursuivre l’usinage, il fallait vérifier si la construction du rouleau et l’épaisseur de sa paroi permettaient d’enlever la couche de matière usée.
L’usure de la surface était suffisamment importante pour que la reconstitution correcte des rainures hélicoïdales nécessite d’abord le tournage de la zone de travail. Le périmètre prévu impliquait de réduire le diamètre de Ø250 à Ø245 mm. Ø250 à Ø245 mm.
Avant cette opération, la construction du rouleau concerné et la possibilité de poursuivre l’usinage avec l’épaisseur de paroi existante ont été vérifiées. Ce n’est qu’après cette évaluation que l’étendue des modifications a été présentée au client et que son accord pour poursuivre les travaux a été obtenu.
La modification du diamètre influait également sur la masse du rouleau ; la décision a donc été validée avec le client avant les étapes suivantes de la remise en état.
Après confirmation de la possibilité de poursuivre l’usinage, la remise en état proprement dite a commencé. Les travaux ont porté sur la surface de travail, les tourillons, la réfection des rainures hélicoïdales et l’équilibrage dynamique final du rouleau.
L’état de la surface de travail, l’usure des rainures, les tourillons et la possibilité de poursuivre l’usinage du corps du rouleau ont été évalués. Cette analyse a permis de définir le périmètre de remise en état.
La surface usée a été tournée, réduisant le diamètre de la zone de travail de Ø250 à Ø245 mm. La surface ainsi obtenue a servi de base pour refaire les rainures hélicoïdales.
Tournage CNCLes surfaces usées des tourillons ont été reconstituées par rechargement par soudage puis rectification. La remise en état a ainsi concerné non seulement la zone de travail du rouleau, mais aussi ses tourillons.
Après préparation de la surface, les rainures hélicoïdales ont été usinées à nouveau . Leur géométrie a été reproduite à partir des données fournies par le client, sans appliquer de paramètres universels provenant d’autres rouleaux.
Le rouleau a été équilibré dynamiquement après la réfection des rainures hélicoïdales. Le contrôle a donc porté sur la géométrie finale de la pièce, après l’achèvement des principales opérations d’usinage.
Le rainurage usé a été reconstitué après préparation préalable de la surface de travail du rouleau. On peut comparer ci-dessous l’état de la pièce avant remise en état et après la fin des travaux.
AVANT
Avant la remise en état, la surface de travail était usée et les rainures hélicoïdales devaient être reconstituées. Pour refaire le rainurage, il a fallu préparer au préalable la surface du rouleau.
APRÈS
Après préparation de la surface, les rainures hélicoïdales ont été usinées à nouveau conformément à la géométrie définie dans les données transmises par le client. Le rouleau a ensuite été équilibré dynamiquement dans sa géométrie finale.
Le périmètre des travaux ne s’est pas limité à la surface de travail du rouleau. Les tourillons ont également été remis en état, les rainures hélicoïdales ont été reconstituées et la pièce finale a été équilibrée dynamiquement après l’usinage.
La couche usée a été enlevée par tournage afin d’obtenir une surface de référence régulière pour refaire les rainures hélicoïdales.
Les rainures hélicoïdales ont été usinées à nouveau conformément aux données fournies par le client, rétablissant ainsi la surface destinée à travailler avec la bande abrasive.
Les surfaces usées des tourillons ont été reconstituées par rechargement par soudage puis rectification.
Le rouleau a été équilibré après l’usinage des rainures hélicoïdales, de sorte que le contrôle porte sur la pièce dans sa géométrie finale.
La reconstitution de la surface et des rainures a rétabli les conditions nécessaires au bon guidage de la bande abrasive et à la limitation de son glissement.
Le tournage de la surface et l’usinage des rainures hélicoïdales modifient la quantité et la répartition de matière par rapport à l’axe de rotation du rouleau. C’est pourquoi, dans cette réalisation, l’équilibrage dynamique a été effectué après la fin de l’usinage et la réfection des rainures..
Le contrôle a ainsi porté sur la pièce dans sa géométrie finale — après réduction du diamètre de la zone de travail, remise en état des tourillons et réalisation du nouveau rainurage.
Une surface usée ou des rainures détériorées ne signifient pas automatiquement qu’il faut fabriquer un nouveau rouleau. Le périmètre de remise en état possible dépend de la construction et de l’état réel de la pièce concernée.
Dans cette réalisation, la construction du rouleau a permis de réduire le diamètre de la zone de travail de Ø250 à Ø245 mm et de réutiliser le corps existant. Pour une autre pièce, la quantité de matière admissible à enlever peut être totalement différente.
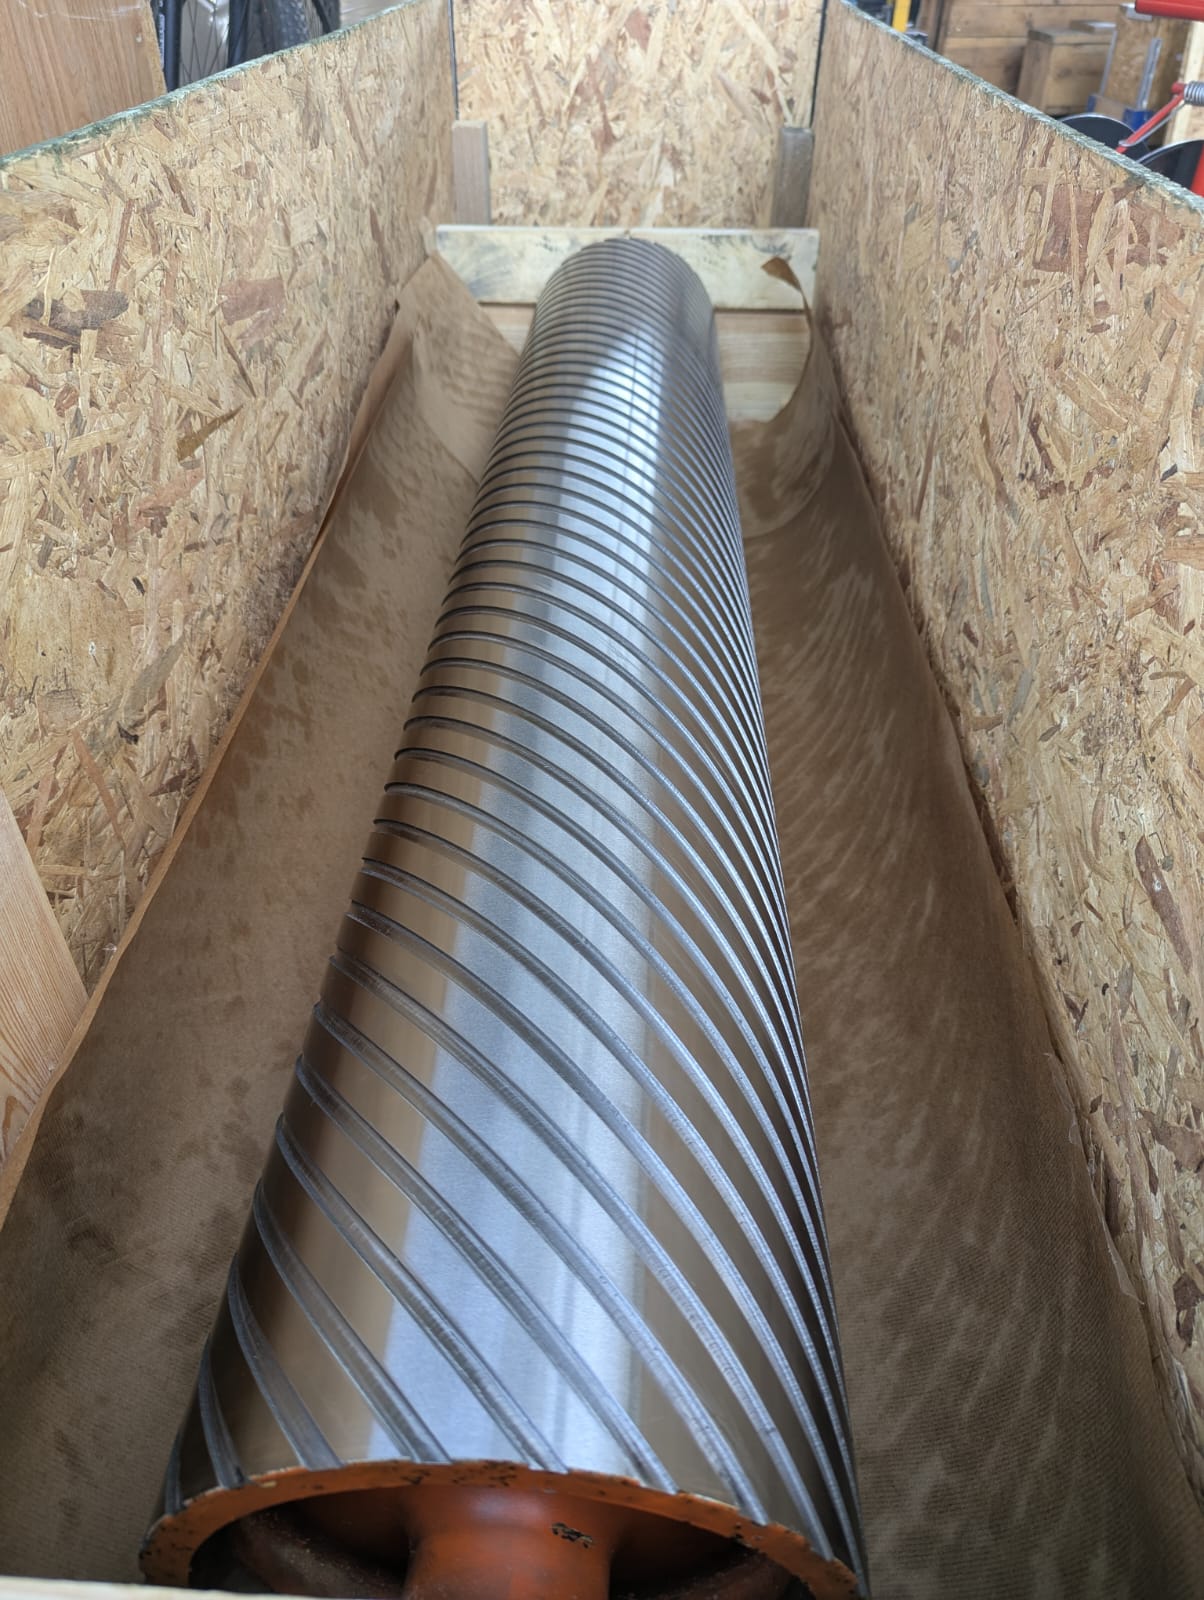
Voir les rouleaux de précisionLe rouleau est arrivé sans caisse de transport. Après la remise en état, nous avons préparé un nouvel emballage, sécurisé la pièce terminée et organisé son transport vers le site du client en Pologne.
Après la reconstitution de la surface, des tourillons et des rainures hélicoïdales, il était également important de préparer correctement le rouleau pour la logistique. La pièce remise en état a été placée dans une caisse avant son expédition au client.
La possibilité de remise en état dépend de la construction et de l’état du rouleau concerné. Nous avons regroupé ci-dessous les principaux points à vérifier avant le début de l’usinage.
La possibilité de refaire les rainures dépend de l’état et de la construction du rouleau concerné. Dans cette réalisation, la surface a pu être tournée de Ø250 à Ø245 mm, puis la géométrie des rainures a été reconstituée à partir des données du client.
Une telle opération n’est possible que si la construction et l’épaisseur de paroi restante permettent d’enlever la quantité de matière nécessaire. Le périmètre doit être déterminé individuellement pour chaque pièce.
Les facteurs déterminants comprennent notamment la géométrie actuelle, l’épaisseur de paroi, la construction du corps, l’étendue de l’usure et les paramètres requis après remise en état. Il est donc nécessaire d’évaluer le rouleau concerné avant de commencer l’usinage.
Le tournage de la surface et l’usinage des rainures modifient la quantité et la répartition de matière par rapport à l’axe de rotation. Dans cette réalisation, l’équilibrage dynamique a été réalisé après la reconstitution de la géométrie finale du rouleau.
Oui. Dans cette réalisation, les tourillons usés ont été remis en état par rechargement par soudage et rectification, de sorte que la réparation a concerné à la fois la zone de travail et les surfaces des tourillons.
Un plan technique, les dimensions principales, des informations sur la construction et des photos de l’usure sont utiles. L’étendue exacte des données nécessaires dépend toutefois du type de rouleau et de la remise en état envisagée.
Un plan facilite considérablement l’évaluation de la pièce et la reconstitution de la géométrie requise. Dans cette réalisation, les données du client définissaient notamment la géométrie nécessaire pour refaire les rainures.
Non. La possibilité de remise en état dépend notamment de l’état du corps, de l’épaisseur de paroi, de l’usure de la surface et des tourillons, ainsi que du périmètre d’usinage nécessaire pour reconstituer la géométrie. Dans cette réalisation, la construction a permis de réduire le diamètre de Ø250 à Ø245 mm, mais cette valeur n’est pas universelle pour les autres rouleaux.
Le périmètre de remise en état possible dépend de la construction et de l’état de la pièce concernée. Dans de nombreux cas, il est possible de reconstituer la surface, les tourillons et la géométrie de travail sans fabriquer un rouleau entièrement neuf.