Przykład realizacji PROEXPORT

Regeneracja walca szlifierskiego z rowkami spiralnymi

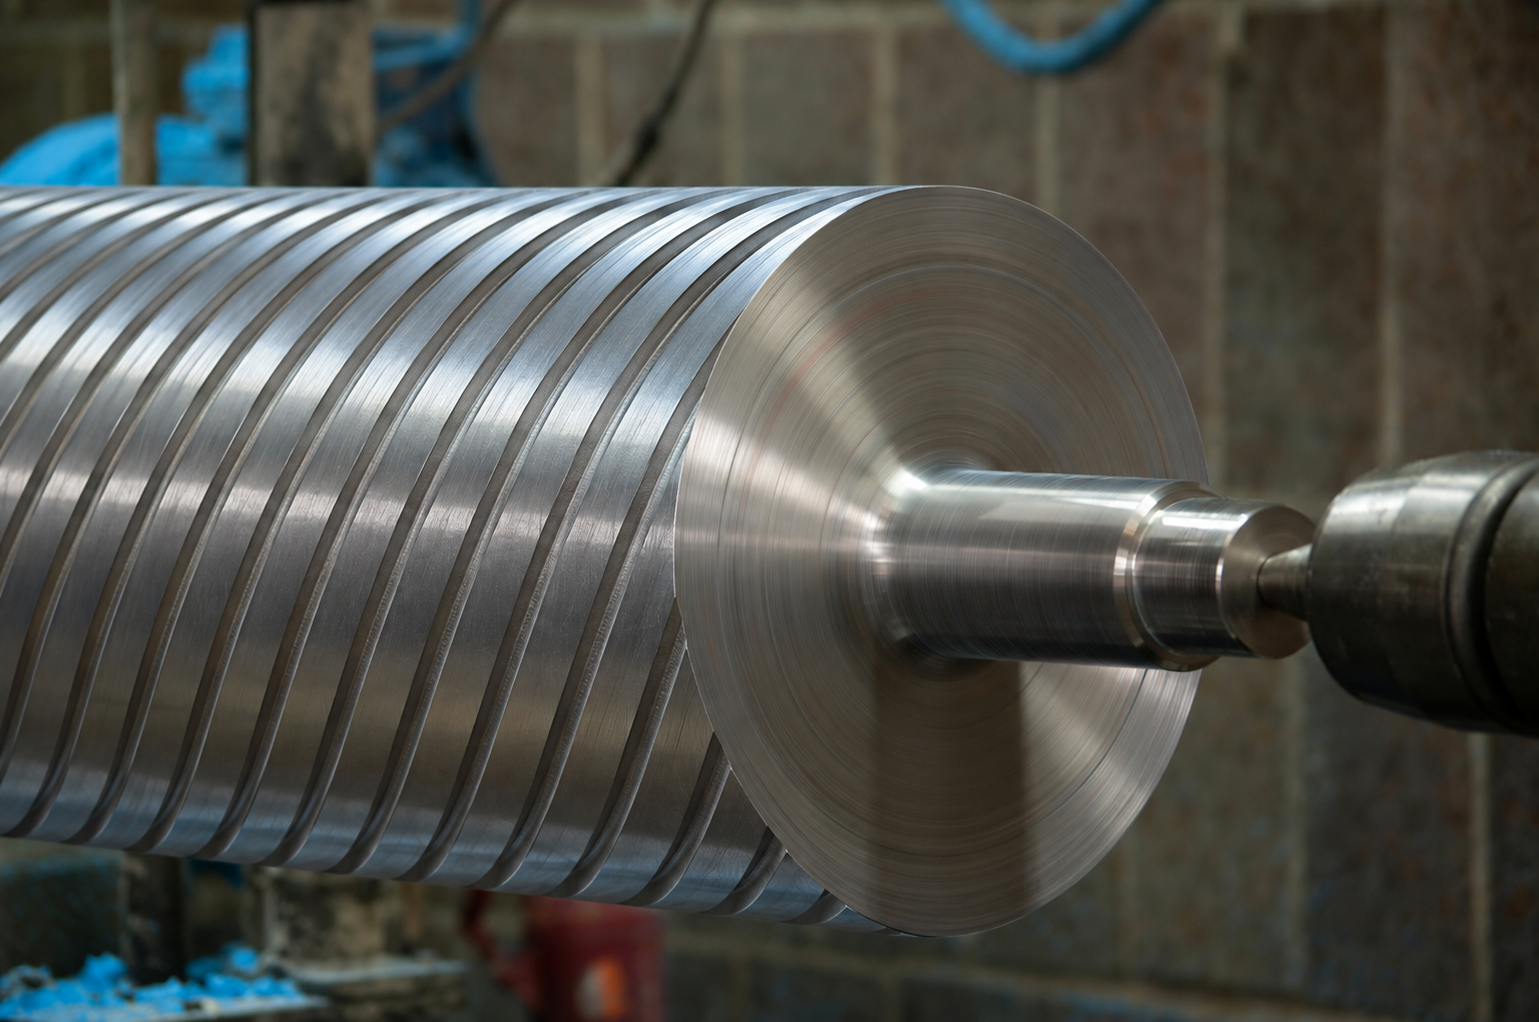
Regeneracja stalowego walca prowadzącego taśmę ścierną w szlifierce szerokotaśmowej. Zużyta powierzchnia i wytarte rowki wymagały przetoczenia części roboczej z Ø250 do Ø245 mm, regeneracji czopów, ponownego wykonania rowków spiralnych oraz końcowego wyważenia dynamicznego.
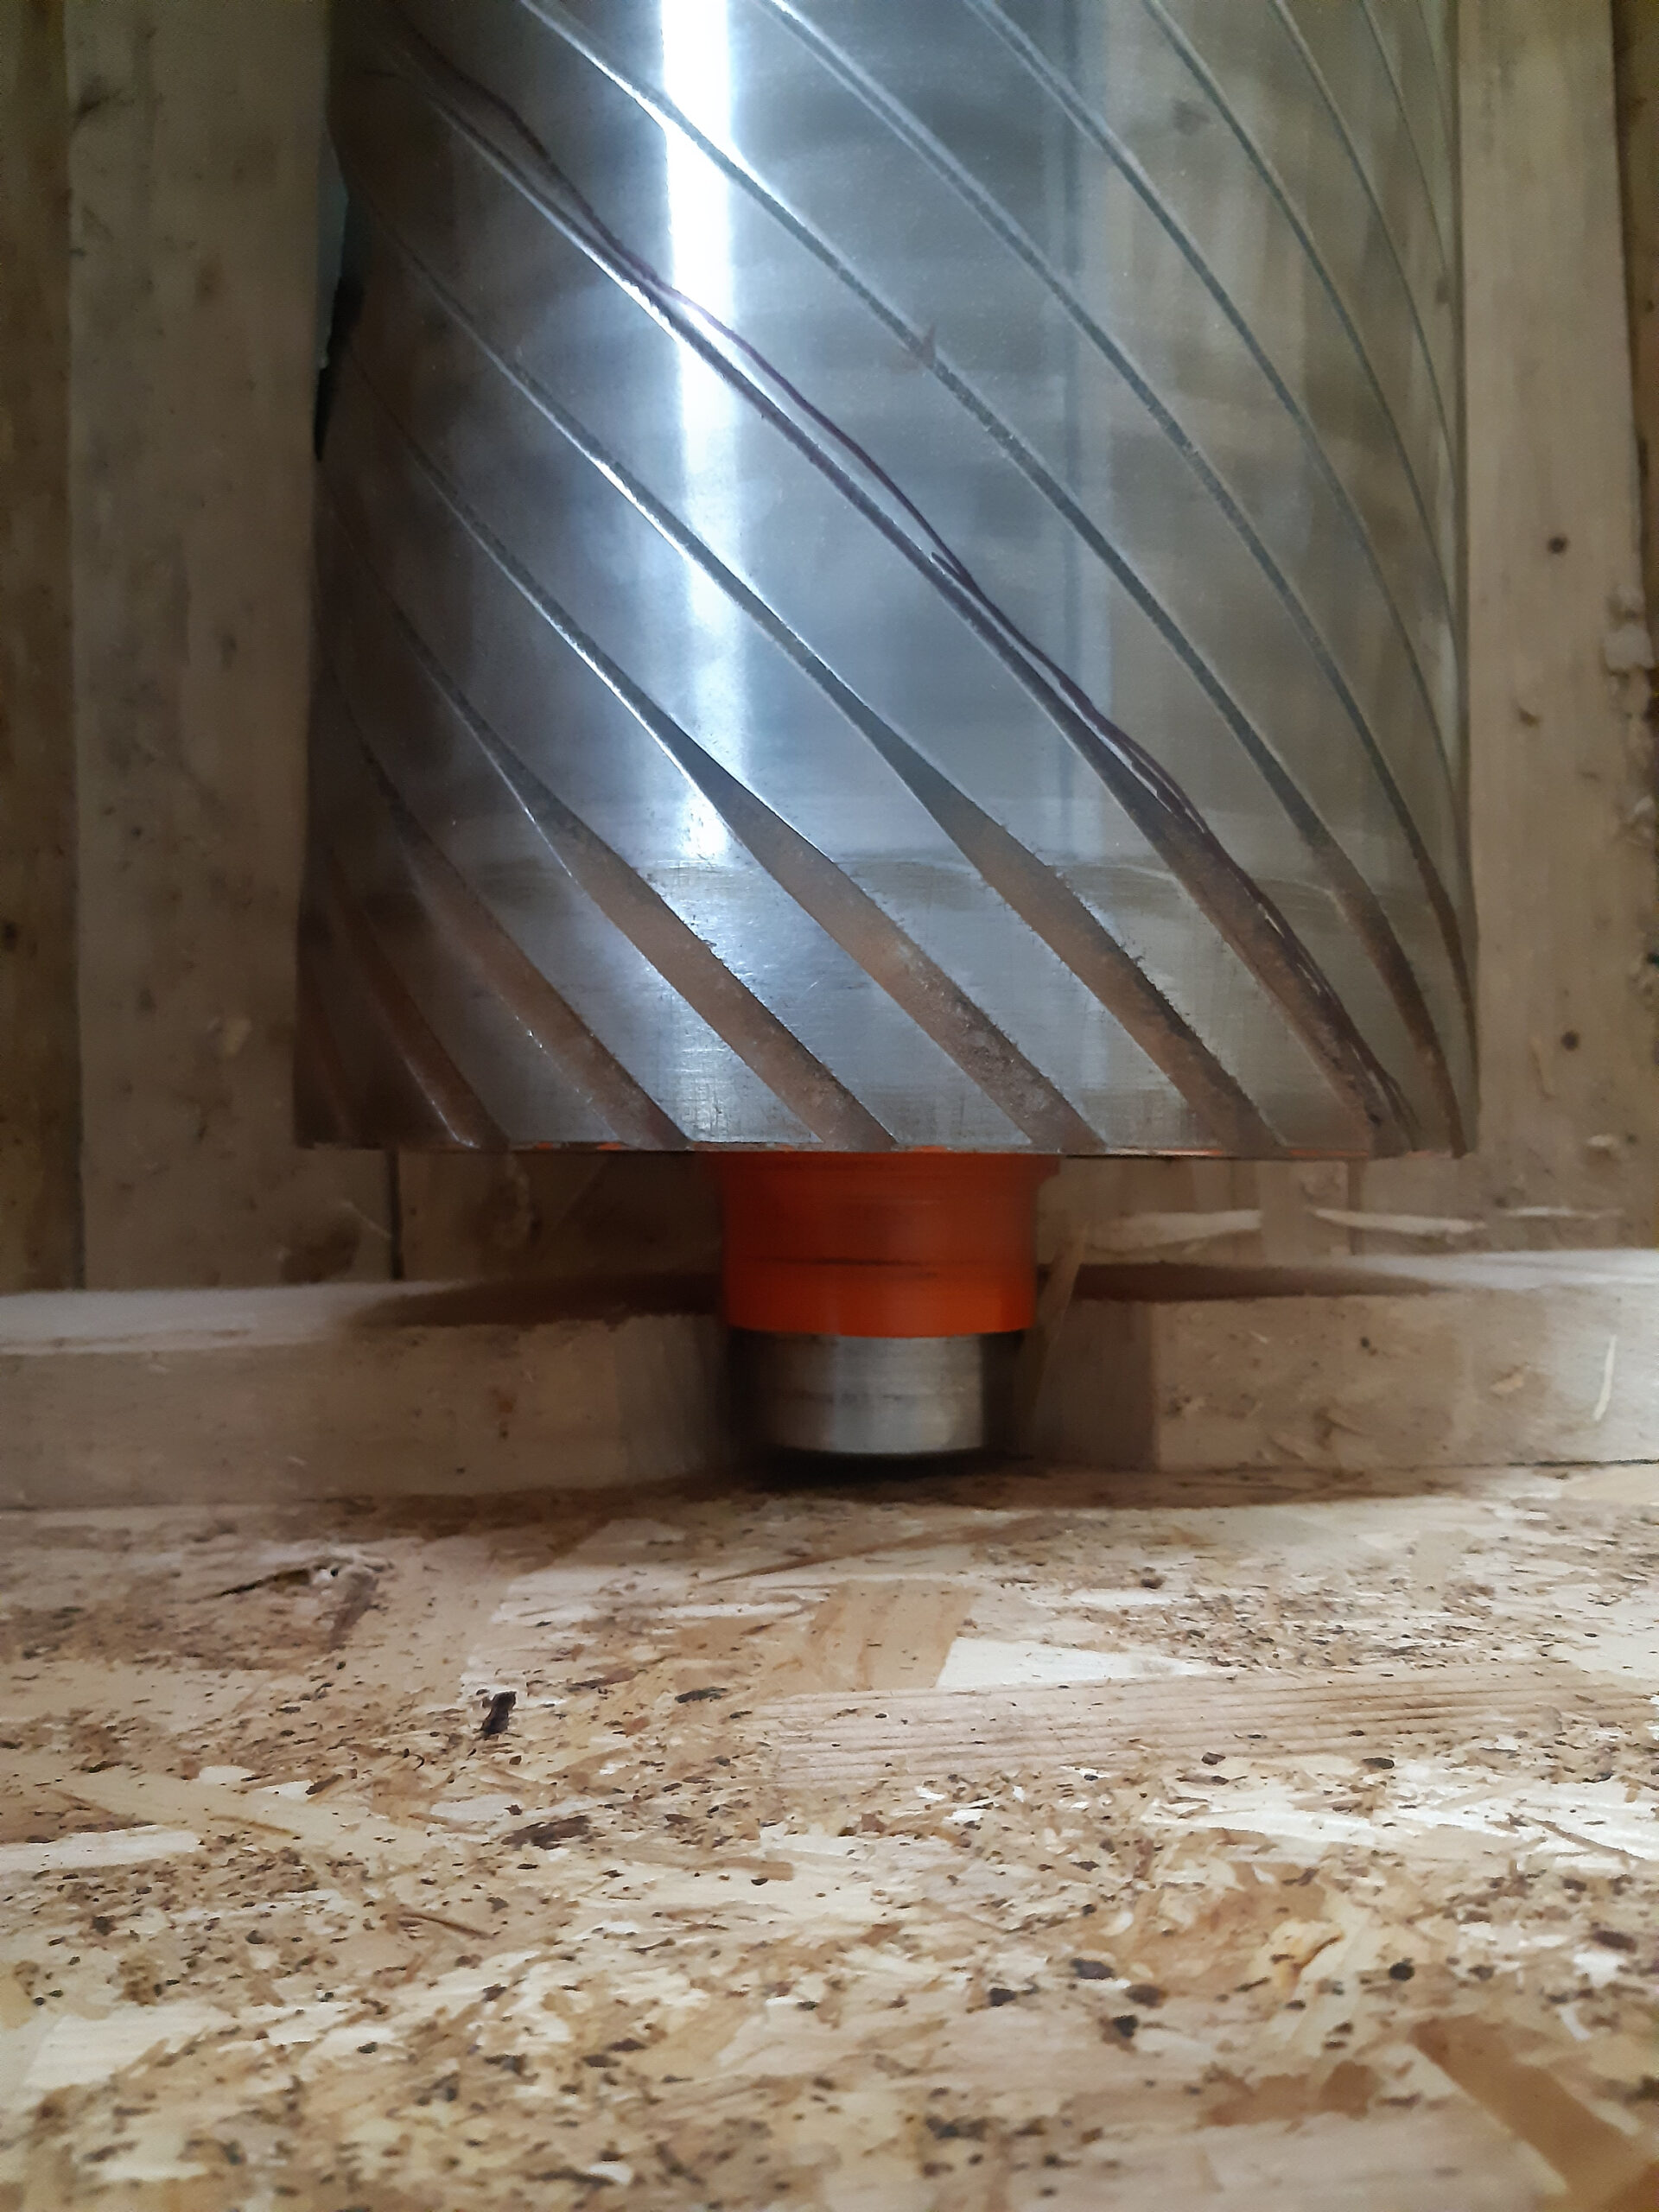
Branża: meblarska / drzewna Walec prowadzący taśmę ścierną Regeneracja + rowkowanie Polska
Zregenerowany stalowy walec prowadzący taśmę ścierną z rowkami spiralnymi
Średnica robocza Ø250 → Ø245
Stan przed regeneracją

Zużyta powierzchnia i wytarte rowki spiralne

Walec prowadzący taśmę ścierną przed regeneracją

Walec prowadzący taśmę ścierną trafił do regeneracji ze zużytą powierzchnią roboczą i wytartymi rowkami spiralnymi. Aby ponownie wykonać rowkowanie zgodnie z geometrią przekazaną przez klienta, konieczne było najpierw przygotowanie odpowiedniej powierzchni bazowej.

Punktem wyjścia była część robocza o średnicy Ø250 mm i długości 1460 mm. Przed rozpoczęciem dalszej obróbki należało zweryfikować, czy konstrukcja walca i grubość jego ścianki pozwalają na usunięcie zużytej warstwy materiału.

Średnica początkowa Ø250 mm
Długość części roboczej 1460 mm
Grubość ścianki rury 20 mm
Grubość dekla 25 mm
Funkcja walca Prowadzenie taśmy ściernej
Stan powierzchni Zużyte rowki spiralne
Kluczowa decyzja techniczna
Ø250 → Ø245
5 mm usunięte na całej średnicy walca
2,5 mm materiału promieniowo na stronę
Ocena przed obróbką

Najpierw trzeba było sprawdzić, czy walec można dalej regenerować

Zużycie powierzchni było na tyle duże, że prawidłowe odtworzenie rowków spiralnych wymagało wcześniejszego przetoczenia części roboczej. Zakładany zakres oznaczał zmniejszenie średnicy z Ø250 do Ø245 mm.

Przed rozpoczęciem tej operacji zweryfikowano konstrukcję konkretnego walca oraz możliwość wykonania dalszej obróbki przy istniejącej grubości ścianki. Dopiero po tej ocenie przedstawiono klientowi zakres zmian i uzyskano potwierdzenie kontynuowania prac.

Zmiana średnicy wpływała również na masę cylindra, dlatego decyzja została uzgodniona przed wykonaniem kolejnych etapów regeneracji.

Ważne Zmniejszenie średnicy o 5 mm było rozwiązaniem dla tego konkretnego walca. Dopuszczalny zakres obróbki należy każdorazowo ocenić na podstawie konstrukcji i stanu elementu.
Zakres wykonanych prac

Regeneracja walca szlifierskiego krok po kroku

Po potwierdzeniu możliwości dalszej obróbki rozpoczęto właściwą regenerację. Zakres objął powierzchnię roboczą, czopy, odtworzenie rowków spiralnych oraz końcowe wyważanie dynamiczne walca.
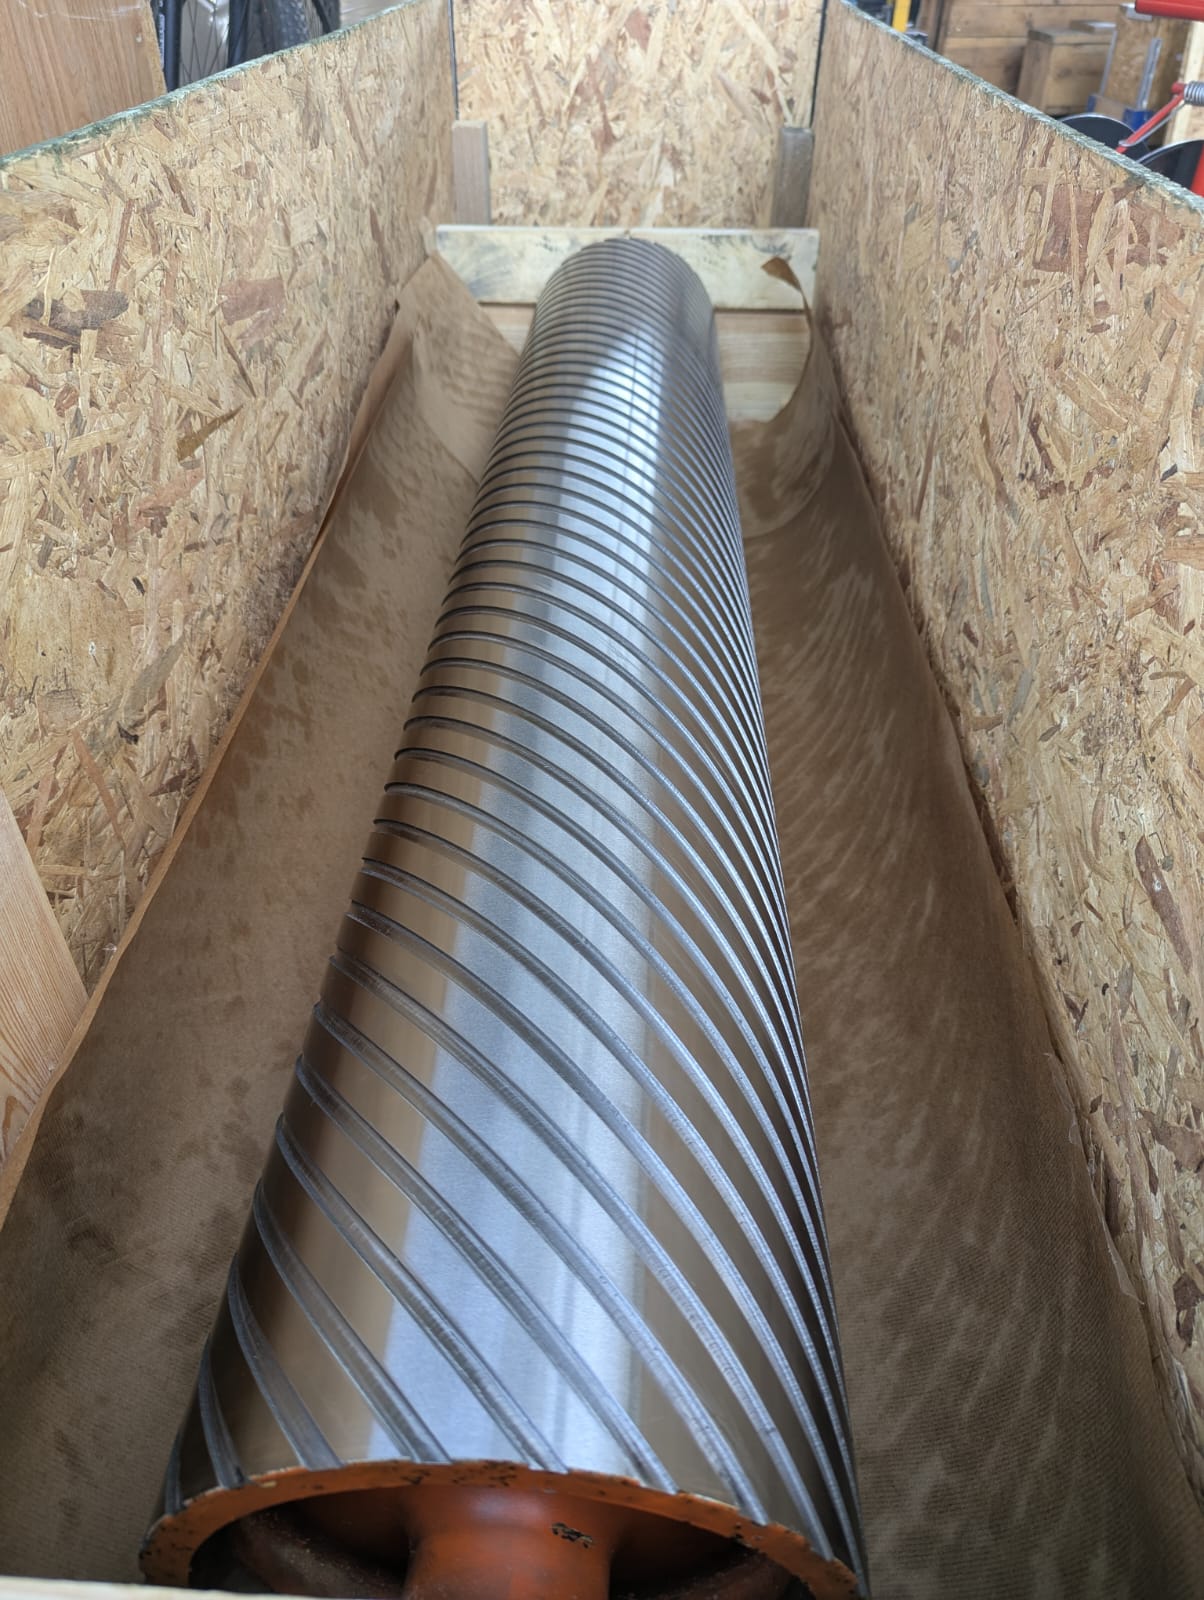
Zregenerowany stalowy walec prowadzący taśmę ścierną z rowkami spiralnymi
01

Weryfikacja walca

Oceniono stan powierzchni roboczej, zużycie rowków, czopy oraz możliwość dalszej obróbki korpusu. Na tej podstawie określono zakres regeneracji.

02

Przetoczenie powierzchni roboczej

Zużytą powierzchnię przetoczono, zmniejszając średnicę części roboczej z Ø250 do Ø245 mm. Powstała w ten sposób powierzchnia stanowiła bazę do ponownego wykonania rowków spiralnych.

Toczenie detali
03

Regeneracja czopów

Zużyte powierzchnie czopów zostały odtworzone przez napawanie i późniejsze szlifowanie. Dzięki temu regeneracja obejmowała nie tylko część roboczą walca, ale również jego czopy.

04

Odtworzenie rowków spiralnych

Po przygotowaniu powierzchni ponownie wykonano rowkowanie spiralne. Geometrię odtworzono na podstawie danych dostarczonych przez klienta, bez przyjmowania uniwersalnych parametrów dla innych walców.

05

Wyważanie dynamiczne

Walec został wyważony dynamicznie po odtworzeniu rowków spiralnych. Kontrola została więc wykonana już dla finalnej geometrii elementu po zakończeniu zasadniczych operacji obróbczych.

Efekt regeneracji

Rowki spiralne przed i po regeneracji

Zużyte rowkowanie zostało odtworzone po wcześniejszym przygotowaniu powierzchni roboczej walca. Poniżej można porównać stan elementu przed regeneracją i po zakończeniu prac.

Zużyte rowki spiralne walca prowadzącego taśmę ścierną przed regeneracją PRZED

Wytarte rowki i zużyta powierzchnia

Przed regeneracją powierzchnia robocza była zużyta, a rowki spiralne wymagały odtworzenia. Aby ponownie wykonać rowkowanie, konieczne było wcześniejsze przygotowanie powierzchni walca.

Odtworzone rowki spiralne na walcu prowadzącym taśmę ścierną po regeneracji PO

Odtworzona geometria rowków spiralnych

Po przygotowaniu powierzchni wykonano ponownie rowki spiralne zgodnie z geometrią określoną w danych przekazanych przez klienta. Następnie walec został wyważony dynamicznie w finalnej geometrii.

Efekt wykonanych prac

Co zostało przywrócone po regeneracji?

Zakres prac obejmował nie tylko powierzchnię roboczą walca. Regeneracji poddano również czopy, odtworzono rowki spiralne, a finalny element został wyważony dynamicznie po zakończeniu obróbki.

Odtworzona powierzchnia robocza

Zużytą warstwę usunięto przez przetoczenie, przygotowując równą powierzchnię bazową pod ponowne wykonanie rowków spiralnych.

Odtworzona geometria rowków

Rowki spiralne wykonano ponownie zgodnie z danymi przekazanymi przez klienta, przywracając powierzchnię przeznaczoną do współpracy z taśmą ścierną.

Zregenerowane czopy

Zużyte powierzchnie czopów zostały odtworzone przez napawanie i późniejsze szlifowanie.

Finalne wyważenie dynamiczne

Walec wyważono po wykonaniu rowków spiralnych, dzięki czemu kontrola dotyczyła elementu w jego finalnej geometrii.

Odtworzenie powierzchni i rowków przywróciło warunki potrzebne do prawidłowego prowadzenia taśmy ściernej i ograniczenia jej poślizgu.

Wyjaśnienie techniczne

Dlaczego walec wyważono dopiero po wykonaniu rowków?

Przetoczenie powierzchni oraz wykonanie rowków spiralnych zmieniają ilość i rozkład materiału względem osi obrotu walca. Dlatego w tej realizacji wyważanie dynamiczne wykonano po zakończeniu obróbki i odtworzeniu rowków.

Kontrola dotyczyła dzięki temu elementu w jego finalnej geometrii — już po zmniejszeniu średnicy części roboczej, regeneracji czopów i wykonaniu nowego rowkowania.

Ocena możliwości regeneracji

Kiedy regeneracja istniejącego walca jest możliwa?

Zużyta powierzchnia lub wytarte rowki nie oznaczają automatycznie, że walec trzeba wykonać od podstaw. Zakres możliwej regeneracji zależy od konstrukcji i rzeczywistego stanu konkretnego elementu.

Konstrukcja korpusu Trzeba ocenić, czy budowa walca pozwala na dalszą obróbkę bez przekroczenia zakresu wynikającego z jego konstrukcji.
Grubość ścianki Ilość materiału możliwa do usunięcia zależy między innymi od pozostałej grubości ścianki i geometrii konkretnego walca.
Stan powierzchni i czopów Przed ustaleniem zakresu prac należy sprawdzić nie tylko powierzchnię roboczą, ale również stan czopów i pozostałych obszarów istotnych dla dalszego wykorzystania walca.
Zakres potrzebnej obróbki Znaczenie ma ilość materiału, którą trzeba usunąć, oraz możliwość późniejszego odtworzenia wymaganej geometrii powierzchni roboczej.

W opisanej realizacji konstrukcja walca pozwoliła zmniejszyć średnicę części roboczej z Ø250 do Ø245 mm i ponownie wykorzystać istniejący korpus. W przypadku innego elementu dopuszczalny zakres obróbki może być zupełnie inny.

Zobacz walce precyzyjne
Zakończenie realizacji

Gotowy walec zabezpieczony do transportu

Walec dotarł do realizacji bez skrzyni transportowej. Po zakończeniu regeneracji przygotowaliśmy nowe opakowanie, zabezpieczyliśmy w nim gotowy element i zorganizowaliśmy transport do zakładu klienta w Polsce.

Po odtworzeniu powierzchni, czopów i rowków spiralnych istotne było także właściwe przygotowanie walca do dalszej logistyki. Zregenerowany element został umieszczony w skrzyni przed wysyłką do klienta.
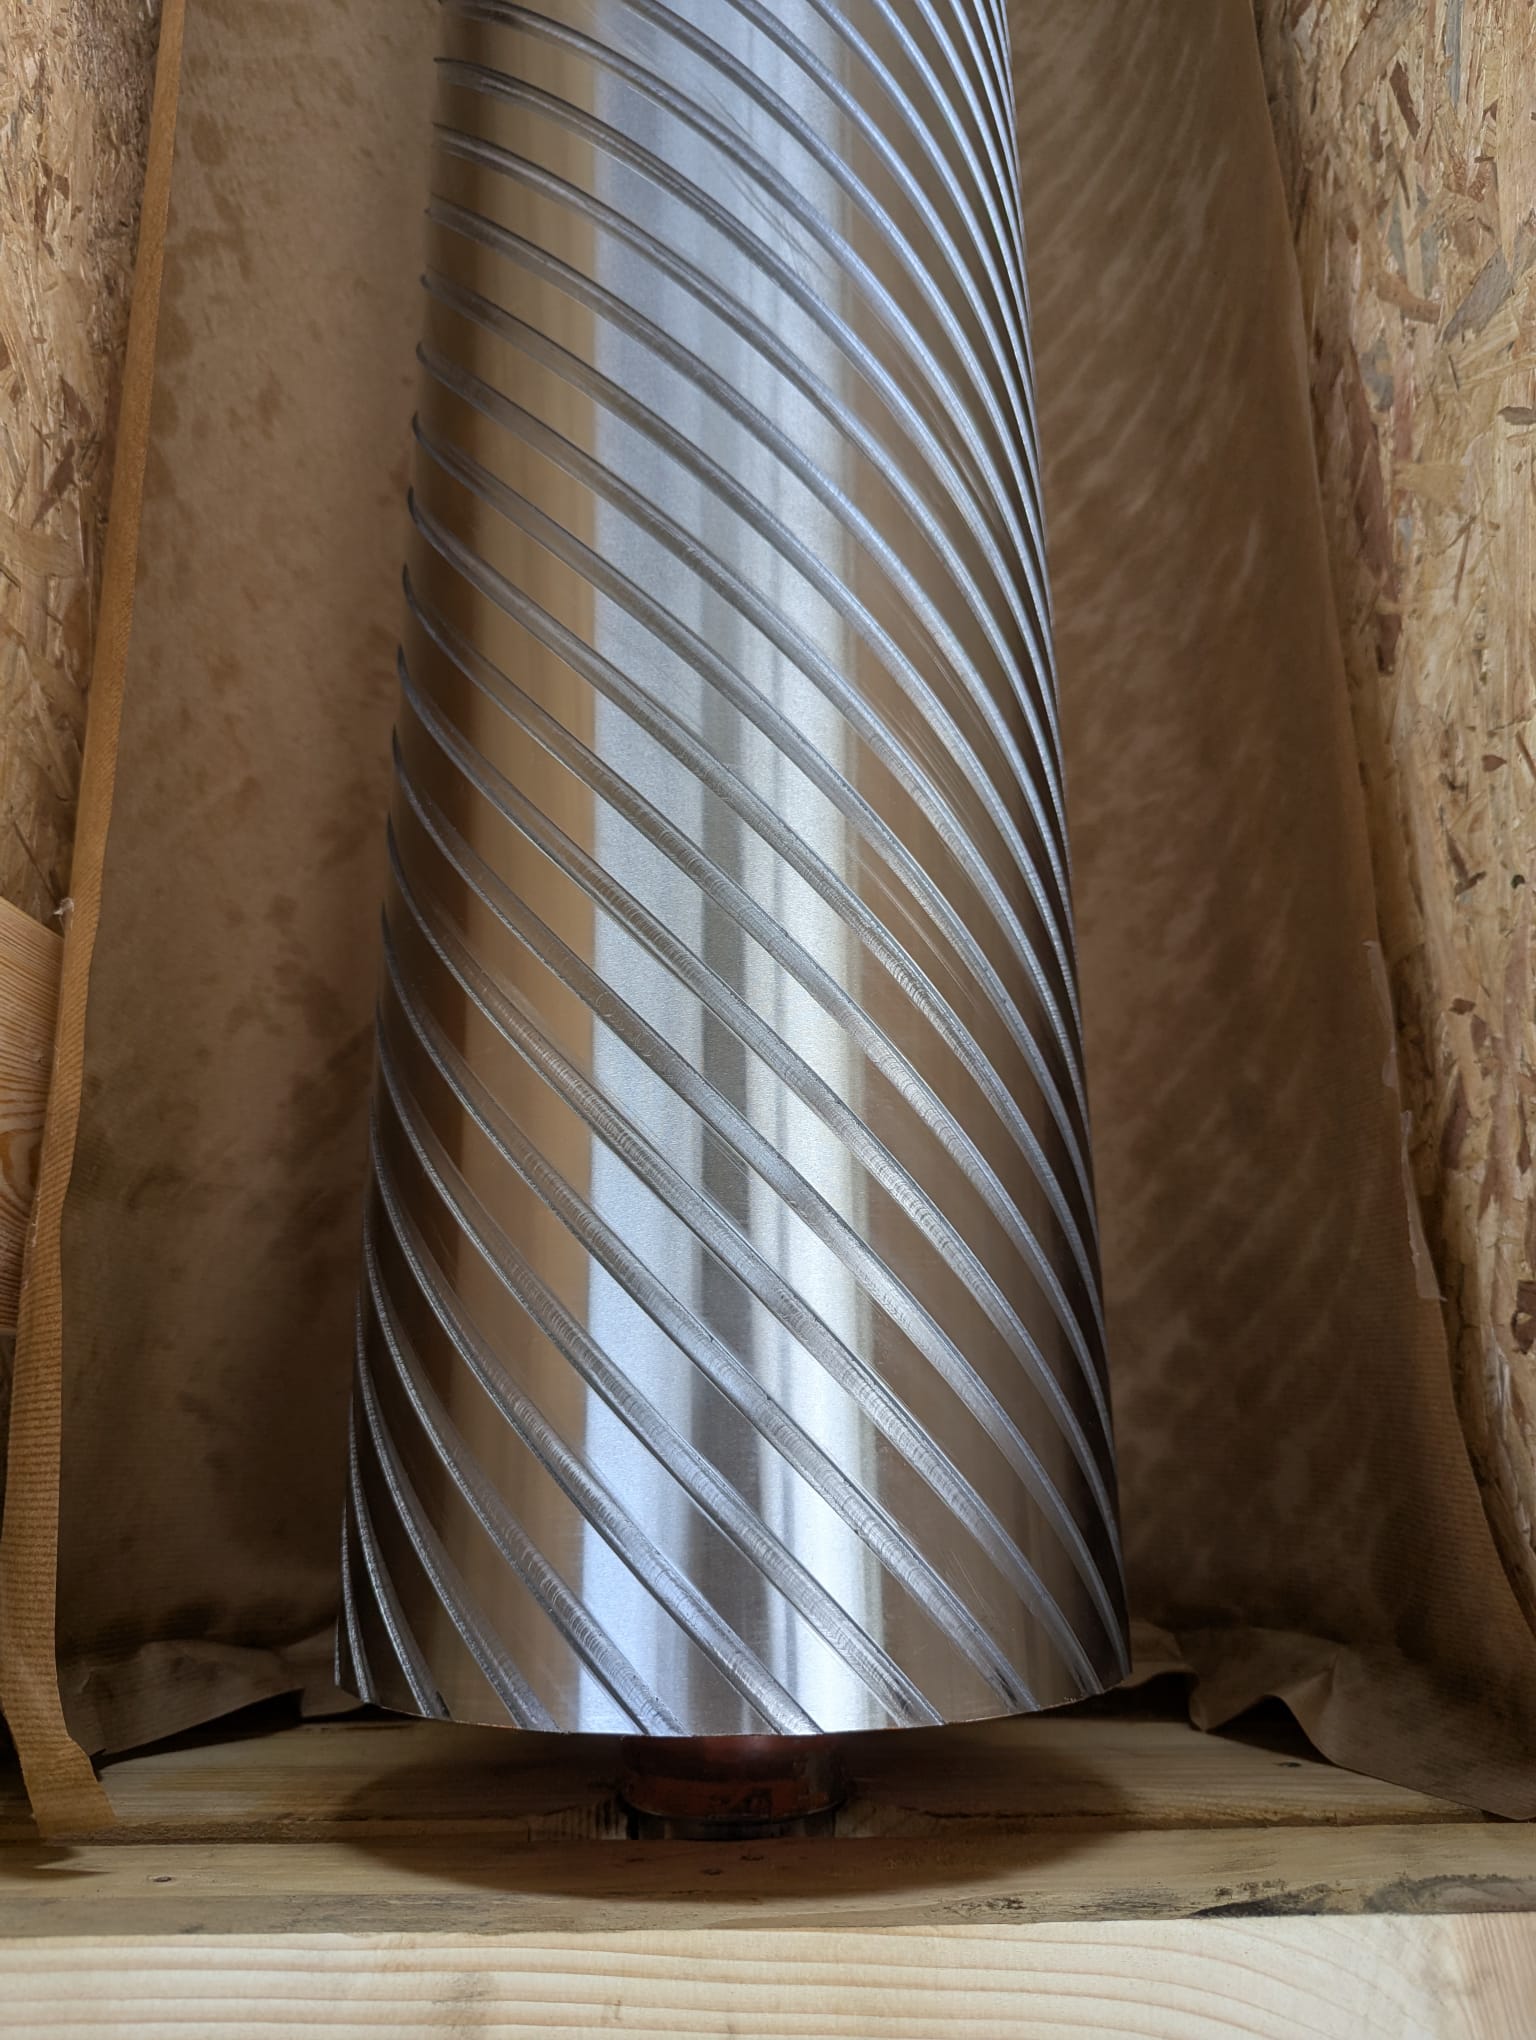
Zregenerowany walec szlifierski zabezpieczony w skrzyni transportowej
FAQ

Najczęstsze pytania o regenerację walca szlifierskiego

Możliwość regeneracji zależy od konstrukcji i stanu konkretnego walca. Poniżej zebraliśmy najważniejsze kwestie, które warto sprawdzić przed rozpoczęciem obróbki.

Czy wytarte rowki spiralne na walcu można wykonać ponownie?

Możliwość ponownego wykonania rowków zależy od stanu i konstrukcji konkretnego walca. W opisanej realizacji powierzchnię można było przetoczyć z Ø250 do Ø245 mm, a następnie odtworzyć geometrię rowków na podstawie danych klienta.

Czy podczas regeneracji można zmniejszyć średnicę walca?

Taką operację można wykonać tylko wtedy, gdy konstrukcja i pozostała grubość ścianki pozwalają na usunięcie potrzebnej ilości materiału. Zakres powinien być ustalany indywidualnie dla konkretnego elementu.

Od czego zależy, ile materiału można zebrać z powierzchni walca?

Znaczenie mają między innymi aktualna geometria, grubość ścianki, konstrukcja korpusu, zakres zużycia oraz parametry wymagane po regeneracji. Dlatego przed rozpoczęciem obróbki konieczna jest ocena konkretnego walca.

Dlaczego po wykonaniu nowych rowków walec trzeba wyważyć?

Przetoczenie powierzchni oraz wykonanie rowków zmieniają ilość i rozkład materiału względem osi obrotu. W tej realizacji wyważanie dynamiczne przeprowadzono po odtworzeniu finalnej geometrii walca.

Czy regeneracja walca może obejmować również czopy?

Tak. W tej realizacji zużyte czopy zregenerowano poprzez napawanie i szlifowanie, dzięki czemu naprawa obejmowała zarówno część roboczą, jak i powierzchnie czopów.

Jakie dane są potrzebne do oceny możliwości regeneracji?

Pomocne są rysunek techniczny, podstawowe wymiary, informacje o konstrukcji oraz zdjęcia zużycia. Zakres wymaganych danych zależy jednak od rodzaju walca i planowanej regeneracji.

Czy do regeneracji potrzebny jest rysunek techniczny?

Rysunek znacznie ułatwia ocenę elementu i odtworzenie wymaganej geometrii. W tej realizacji dane klienta określały między innymi geometrię potrzebną do ponownego wykonania rowków.

Czy każdy walec do szlifierki szerokotaśmowej można zregenerować?

Nie. Możliwość regeneracji zależy między innymi od stanu korpusu, grubości ścianki, zużycia powierzchni i czopów oraz zakresu obróbki potrzebnego do odtworzenia geometrii. W opisanej realizacji konstrukcja pozwoliła zmniejszyć średnicę z Ø250 do Ø245 mm, ale nie jest to uniwersalna wartość dla innych walców.

Walce precyzyjne · PROEXPORT

Masz zużyty walec z uszkodzoną powierzchnią, rowkowaniem lub czopami?

Zakres możliwej regeneracji zależy od konstrukcji i stanu konkretnego elementu. W wielu przypadkach możliwe jest odtworzenie powierzchni, czopów i geometrii roboczej bez wykonywania całego walca od podstaw.