Rulli di calandra per linee industriali

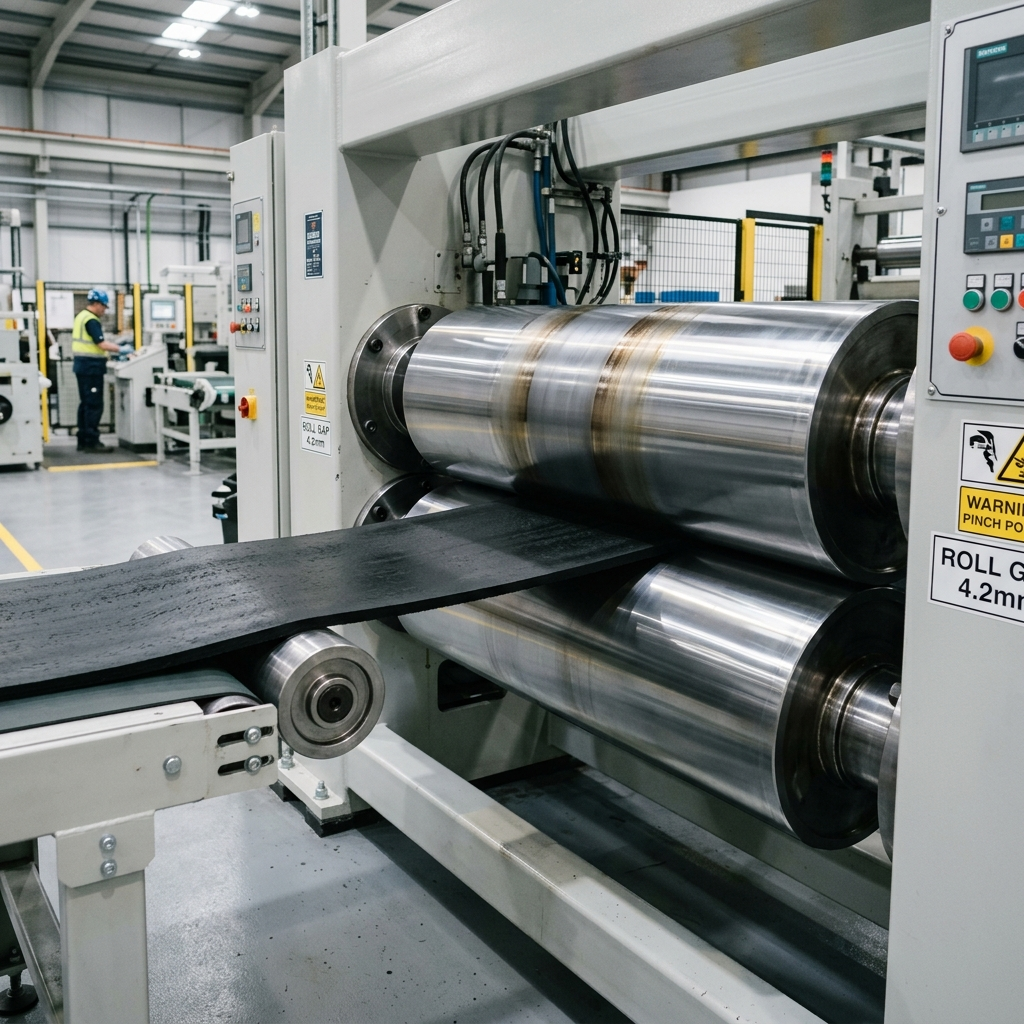
I rulli di calandra, chiamati anche rulli di calandratura, lavorano a diretto contatto con il materiale nella linea industriale. Per questo contano non solo il rivestimento, ma anche la geometria, lo stato dei perni, la preparazione del substrato, la rugosità superficiale, la temperatura di esercizio e la pressione nella linea.

  • produzione di rulli nuovi secondo disegno tecnico o campione,
  • rigenerazione della superficie di lavoro, dei perni e dei componenti meccanici,
  • selezione del rivestimento in funzione della pressione, dell’usura, della temperatura e delle condizioni di esercizio.
Invia una richiesta tecnica

Per la valutazione, prepari un disegno, le dimensioni, fotografie del rullo oppure una descrizione del suo funzionamento nella macchina.

Rullo calandrato che lavora il materiale in una linea di produzione industriale
fino a 6000 mm di lunghezza
850–1200 HV di durezza del cromo
Ra 0,08–0,16 dopo la lucidatura

Cosa può ordinare da PROEXPORT?

In PROEXPORT può ordinare rulli di calandra nuovi, la rigenerazione di componenti usurati e la selezione del rivestimento per le specifiche condizioni di esercizio della linea. Definiamo l’ambito dei lavori sulla base della documentazione, di un campione fornito, di fotografie oppure della valutazione del rullo esistente.

Produzione di rulli di calandra nuovi

Prodotto uniamo nuovi rulli per calandre in base alla documentazione tecnica del cliente oppure dopo aver analizzato il campione fornito. Il campo di applicazione dipende dalla geometria, dalle dimensioni, dai perni e dai requisiti della superficie di lavoro.

Rigenerazione dei rulli di calandra

La rigenerazione può comprendere la rimozione del vecchio rivestimento, la preparazione del substrato, una nuova cromatura dura, le lavorazioni di finitura e la valutazione dello stato della superficie, dei perni e della geometria del rullo.

Cromatura dura

Eseguiamo la cromatura dura delle superfici di lavoro dei rulli. Il cromo duro viene scelto quando è richiesta una superficie di lavoro dura, a basso attrito e rigenerabile.

Rettifica e lucidatura

Dopo l’applicazione del rivestimento possiamo eseguire rettifica, lucidatura e, in applicazioni selezionate, levigatura della superficie di lavoro. L’obiettivo è ottenere una superficie conforme ai requisiti di funzionamento del rullo.

Riparazione dei perni e controllo della geometria

Durante la rigenerazione del rullo si può includere la valutazione dei perni, delle superfici di accoppiamento e della geometria del componente. È importante perché un problema nella linea non dipende sempre esclusivamente dall’usura del rivestimento.

Selezione del rivestimento per il processo

Valutiamo se per l’applicazione sia adatta la cromatura dura oppure un rivestimento ceramico tecnico all’ossido di cromo. La scelta dipende dalla pressione, dalla temperatura, dal tipo di usura, dall’esposizione chimica e dalle condizioni di esercizio del rullo.

Richiedi informazioni su un rullo di calandra

Invii un disegno, fotografie, le dimensioni oppure una descrizione del funzionamento del rullo: valuteremo il possibile ambito dei lavori.

Parametri tecnici

Parametri dei rulli di calandra

Produciamo rulli di calandra secondo la documentazione tecnica, un campione fornito oppure la valutazione di un componente esistente. I valori seguenti mostrano parametri tipici per rulli con superficie di lavoro in cromo duro oppure, quando pertinente, con rivestimento ceramico tecnico all’ossido di cromo.

fino a 600 mm di diametro
fino a 6000 mm di lunghezza
fino a 2.500 kg di massa del componente
Tipo di componente rullo o cilindro di lavoro per calandra
Ambito del servizio nuova produzione, rigenerazione, riproduzione a partire da un campione
Base per la realizzazione disegno tecnico, campione fornito oppure componente fisico da misurare
Superficie di lavoro cromo duro oppure ceramica tecnica all’ossido di cromo — la scelta dipende dalla pressione, dal tipo di usura, dalla temperatura, dalla rigidità della costruzione e dalla finitura superficiale richiesta
Cromo duro rivestimento depositato galvanicamente e successivamente lavorato meccanicamente; adatto quando sono importanti le proprietà di scorrimento, la possibilità di rigenerazione e l’ottenimento di una superficie di lavoro molto liscia
Ceramica tecnica all’ossido di cromo opzione da valutare per l’applicazione dopo l’analisi delle condizioni di esercizio; l’ambito di realizzazione e di finitura viene confermato sulla base della documentazione e dei requisiti del rullo
Spessore del cromo duro normalmente 10–200 µm; spessori maggiori solo previa valutazione individuale
Durezza del cromo duro 850–1200 HV
Rugosità dopo la lucidatura del cromo tipicamente Ra 0,08–0,16 µm
Superfici di precisione in applicazioni selezionate è possibile ottenere Ra < 0,08 µm, dopo l’analisi dei requisiti del componente
Temperatura di esercizio del cromo proprietà complete fino a circa 200 °C; funzionamento fino a circa 400 °C con durezza progressivamente decrescente
Lavorazioni di finitura rettifica, lucidatura oppure levigatura della superficie di lavoro — l’ambito dipende dal rivestimento, dalla documentazione e dalla finitura superficiale richiesta
Possibili esecuzioni speciali canali di riscaldamento, forature, perni speciali — ambito dopo l’analisi della documentazione
Dati necessari per la valutazione disegno, fotografie, dimensioni, rivestimento attuale e descrizione del funzionamento del rullo nella macchina

Confermiamo i parametri finali di realizzazione dopo l’analisi della documentazione, dello stato del rullo oppure del campione fornito. Lo stesso sintomo, ad esempio graffi o rapida usura della superficie, può dipendere dal rivestimento, dalla geometria, dallo stato dei perni oppure dalle condizioni di esercizio della linea. In questa pagina consideriamo il cromo duro e la ceramica tecnica all’ossido di cromo.

Effetto sulla linea

Quali vantaggi offre un rullo di calandra correttamente selezionato?

Un rullo di calandra correttamente selezionato aiuta a mantenere un contatto ripetibile con il materiale. In pratica contano la superficie, la capacità portante del substrato, la resistenza all’usura, la stabilità dimensionale e il comportamento del rullo sotto pressione.

Contatto più stabile con il materiale

La superficie del rullo deve essere adatta al processo: film, carta, tessili, gomma, silicone o altro materiale in banda. Una superficie usurata o preparata in modo non corretto può influire sulla guida del materiale e sul risultato finale.

Minore rischio di problemi sulla superficie del prodotto

Graffi, adesione, brillantezza irregolare o segni di contatto con il rullo possono dipendere dalla superficie di lavoro. Per questo, nella valutazione analizziamo non solo il rivestimento, ma anche le condizioni di esercizio e il risultato atteso del processo.

Rivestimento selezionato in base alle condizioni di esercizio

Il cromo duro è adatto come superficie di lavoro dura, a basso attrito e rigenerabile. Nelle applicazioni con un diverso tipo di usura può essere valutato un rivestimento ceramico tecnico all’ossido di cromo.

Possibilità di una successiva rigenerazione

In molti casi un rullo usurato non deve essere sostituito automaticamente con un componente nuovo. Se la parte metallica può continuare a lavorare, è possibile rimuovere il vecchio rivestimento, preparare il substrato e realizzare un nuovo strato di lavoro.

Meno incertezza in fase d’ordine

Se il cliente non dispone della documentazione completa, il rullo fisico può essere il punto di partenza per valutare dimensioni e geometria. Questo riduce il percorso tra il problema sulla linea e la decisione: rigenerazione, rullo nuovo o modifica del rivestimento.

Invia una richiesta tecnica

Invii un disegno, fotografie, le dimensioni oppure una descrizione del funzionamento del rullo: valuteremo se sia più appropriata la rigenerazione, una nuova produzione oppure la modifica del rivestimento.

Applicazioni

Dove vengono utilizzati i rulli di calandra?

I rulli di calandra lavorano in linee in cui il materiale passa attraverso un sistema di rulli sotto pressione, a una determinata temperatura oppure con uno specifico contatto superficiale. I parametri critici variano a seconda del settore.

Film e materiali da imballaggio

Nelle linee per film sono importanti la levigatezza della superficie, le proprietà di scorrimento, la stabilità dello scambio termico e la limitazione dell’adesione del materiale.

Carta, cartone e materiali in banda

Con carta e cartone, il rullo può lavorare in presenza di umidità, usura e pressione. Nella richiesta è utile descrivere l’ambiente di esercizio e i danni attualmente presenti.

Tessili e calandre termiche

Nelle applicazioni tessili sono importanti una geometria stabile e una superficie che non agganci le fibre. A temperature elevate occorre considerare anche il comportamento del cromo duro oppure, quando pertinente, di un rivestimento ceramico tecnico all’ossido di cromo.

Stampa e imballaggi in cartone

Nel settore della stampa sono molto importanti la precisione della superficie e la ripetibilità del contatto con il materiale. In alcune applicazioni può essere rilevante una rugosità molto bassa dopo le lavorazioni di finitura.

Gomma, silicone e applicazioni speciali

Per gomma, silicone e applicazioni speciali, la scelta della superficie di lavoro deve basarsi sui dati relativi a temperatura, pressione, materiale e modalità di funzionamento del rullo.

Descriva il funzionamento del rullo nella linea →

Indichi il materiale, la temperatura, la pressione, i danni presenti e la finitura superficiale richiesta. Questi dati aiutano a stabilire se sia più adatta la cromatura dura, la rigenerazione del rullo esistente oppure la valutazione di un rivestimento ceramico tecnico all’ossido di cromo.

Rigenerazione dei rulli

Rigenerazione dei rulli di calandra

La rigenerazione di un rullo di calandra ha senso quando la parte metallica può continuare a lavorare. Una superficie di lavoro usurata non implica sempre la necessità di produrre un componente nuovo, ma la rigenerazione non deve essere considerata automaticamente.

1

Valutazione della superficie, dei perni e della geometria

Prima della rigenerazione occorre controllare la superficie di lavoro, i perni, i danni visibili, la geometria e lo stato del corpo. Graffi, usura o danni localizzati possono indicare un problema del rivestimento, della pressione, della temperatura oppure della geometria del rullo.

2

Rimozione della superficie usurata e preparazione del substrato

Nel caso del cromo duro, il vecchio rivestimento viene rimosso elettrochimicamente senza erodere il substrato in acciaio. Il successivo ambito di preparazione della superficie viene confermato dopo la valutazione del componente, della documentazione e dello stato del rivestimento esistente.

3

Ripristino della superficie di lavoro

Dopo la preparazione del substrato, il rullo può essere qualificato per una nuova cromatura dura oppure, se le condizioni di esercizio lo giustificano, per un rivestimento ceramico tecnico all’ossido di cromo. L’ambito finale dipende dalla documentazione e dallo stato del componente.

4

Rettifica, lucidatura e controllo della superficie

Dopo la realizzazione della superficie di lavoro, il rullo viene sottoposto a lavorazioni di finitura adeguate al tipo di rivestimento e ai requisiti del processo. L’obiettivo è ottenere una superficie conforme alla documentazione e alle condizioni di esercizio del rullo nella linea.

Quando la rigenerazione può non essere la soluzione corretta?

Se la parete del rullo è troppo sottile, il corpo ha perso la geometria oppure i danni meccanici sono troppo estesi, può essere più appropriato produrre un rullo nuovo. La decisione dipende dallo stato del componente, dai requisiti del processo e dal fatto che, dopo la rigenerazione, il rullo mantenga una rigidità sufficiente per continuare a lavorare.

Richiedi una valutazione della rigenerazione del rullo →

Invii fotografie della superficie di lavoro e dei perni, le dimensioni principali e una descrizione del problema nella linea. Questi dati permettono di valutare preliminarmente il percorso più appropriato: rigenerazione, nuova produzione, cromatura dura oppure valutazione di un rivestimento ceramico tecnico all’ossido di cromo.

Decisione tecnica

Quando conviene rigenerare e quando realizzare un cilindro nuovo?

La decisione tra rigenerazione e produzione di un rullo nuovo non dipende soltanto dal costo. È più importante stabilire se il componente rigenerato sarà tecnicamente idoneo a lavorare nelle attuali condizioni della linea.

La rigenerazione ha senso quando il corpo può continuare a lavorare

Se il corpo, i perni e la geometria consentono un ulteriore utilizzo, la rigenerazione può ridurre la necessità di produrre l’intero componente da zero.

In questo caso si ripristina la superficie di lavoro e, se necessario, si includono anche lavorazioni meccaniche sulla parte metallica.

In pratica: un cromo duro usurato o una superficie di lavoro deteriorata non devono necessariamente comportare la sostituzione dell’intero rullo.

Un rullo nuovo è più adatto quando la base tecnica è usurata

È opportuno considerare un rullo nuovo quando l’usura non riguarda soltanto la superficie di lavoro. Il problema può essere una parete troppo sottile, la perdita della geometria oppure gravi danni ai perni.

Una nuova produzione può essere più appropriata anche quando le condizioni di esercizio della linea sono cambiate e la soluzione esistente non è più adeguata alla pressione, alla temperatura o al tipo di usura.

In pratica: la rigenerazione non dovrebbe mascherare problemi di progettazione.

Quando il problema si ripresenta, può essere necessario modificare la superficie di lavoro

Se dopo successive rigenerazioni ricompaiono gli stessi sintomi — graffi, adesione del materiale, usura rapida o problemi di guida — occorre verificare se l’attuale superficie di lavoro sia adatta al processo.

In questo caso l’analisi può indicare che non conviene ripetere la stessa rigenerazione e che occorre rivalutare la specifica del cromo duro oppure considerare un rivestimento ceramico tecnico all’ossido di cromo.

Dati necessari per la valutazione

  • disegno tecnico oppure fotografie del rullo,
  • diametro, lunghezza e dimensioni principali del componente,
  • fotografie della superficie di lavoro e dei perni,
  • informazioni sulla superficie di lavoro o sul rivestimento attualmente utilizzato,
  • descrizione della temperatura, della pressione, dell’ambiente di esercizio e del sintomo del problema.
Richiedi una valutazione del rullo

Invii i dati tecnici oppure fotografie del componente: valuteremo le possibili soluzioni — rigenerazione, nuova produzione, ripristino della geometria, cromatura dura oppure valutazione di un rivestimento ceramico tecnico all’ossido di cromo.

Collaborazione tecnica

Quali vantaggi offre la collaborazione con PROEXPORT?

La collaborazione su un rullo di calandra non dovrebbe ridursi a una semplice richiesta di prezzo per la cromatura. È importante identificare il problema, scegliere la superficie di lavoro corretta e controllare il componente prima della spedizione.

Valutazione del problema prima di definire la soluzione

Analizziamo se il problema dipende dall’usura della superficie, dallo stato dei perni, dalla geometria, dal funzionamento del rullo nella macchina, dalla temperatura, dalla pressione oppure da una scelta non corretta della superficie di lavoro.

Scelta tra cromo duro e ceramica tecnica all’ossido di cromo

Selezioniamo la superficie di lavoro in base alle condizioni del processo: pressione, tipo di usura, temperatura, rigidità della costruzione, levigatezza richiesta e possibilità di una successiva rigenerazione. Consideriamo il cromo duro e, quando tecnicamente giustificato, la ceramica tecnica all’ossido di cromo.

Un unico processo per nuova produzione e rigenerazione

Possiamo analizzare se sia più appropriata la riparazione del componente esistente, il ripristino della geometria oppure la produzione di un rullo nuovo. Questo riduce la necessità di suddividere il progetto in più richieste indipendenti.

Possibilità di riprodurre il rullo senza documentazione completa

L’assenza di un disegno tecnico non deve necessariamente bloccare il progetto. Se il rullo fisico è disponibile, è possibile valutare la riproduzione delle dimensioni e della geometria a partire dal componente.

Controllo della superficie prima della spedizione

Per i rulli con cromo duro o ceramica tecnica all’ossido di cromo sono importanti il controllo finale della superficie di lavoro e la corretta protezione del componente. L’ambito del controllo dipende dalla documentazione, dal tipo di superficie e dai requisiti di funzionamento del rullo.

Prima il problema sulla linea, poi la scelta della soluzione

Per i rulli di calandra, la sola informazione sull’usura della superficie spesso non è sufficiente. Per una raccomandazione adeguata servono dati sul materiale, sulla temperatura, sulla pressione, sull’attuale superficie di lavoro, sullo stato dei perni e sul sintomo del problema.

Descriva il problema del rullo di calandra →

Invii un disegno, fotografie, le dimensioni oppure una descrizione del funzionamento del rullo. Organizzeremo i dati e indicheremo le possibili soluzioni: rigenerazione, nuova produzione, cromatura dura oppure valutazione di un rivestimento ceramico tecnico all’ossido di cromo.

FAQ

Domande frequenti sui rulli di calandra

Quando si ordina un rullo di calandra nuovo o si pianifica una rigenerazione, le domande più frequenti riguardano la documentazione, la scelta della superficie di lavoro, la rugosità, la temperatura di esercizio e la possibilità di riprodurre il componente a partire da un campione. Di seguito raccogliamo gli aspetti da chiarire prima di inviare una richiesta.

PROEXPORT realizza calandre complete?
PROEXPORT produce e rigenera rulli e cilindri di lavoro per calandre. La richiesta dovrebbe riguardare il componente di lavoro: il rullo, la sua superficie, la geometria, i perni oppure la rigenerazione del componente esistente.
I termini «rullo di calandra» e «cilindro di calandra» indicano lo stesso componente?
Nella pratica, i due termini possono essere usati in modo intercambiabile. In una richiesta tecnica è soprattutto importante precisare se si tratta di un componente nuovo, della rigenerazione del rullo esistente, della scelta della superficie di lavoro, della riparazione dei perni oppure della riproduzione della geometria a partire da un campione.
Quali dati servono per preparare un’offerta per un rullo di calandra nuovo?
Per preparare un’offerta per un rullo nuovo è preferibile inviare un disegno tecnico. Se il disegno non è disponibile, sono utili fotografie, dimensioni principali, informazioni sul materiale, sull’attuale superficie di lavoro e una descrizione del funzionamento del rullo nella macchina.
È possibile iniziare la valutazione senza un disegno tecnico?
Sì, se è disponibile il rullo fisico oppure una documentazione fotografica. In questo caso è possibile valutare la riproduzione della geometria a partire dal campione, ma l’ambito finale dipende dallo stato del componente e dalla precisione richiesta.
Quando ha senso rigenerare un rullo di calandra?
La rigenerazione ha senso quando il corpo, i perni e la geometria del rullo consentono un ulteriore utilizzo. In questo caso è possibile rimuovere la superficie usurata, preparare il substrato, ripristinare la superficie ed eseguire le lavorazioni di finitura.
Quando è preferibile produrre un rullo nuovo?
È opportuno considerare un rullo nuovo quando la parte metallica è troppo usurata, la parete è troppo sottile, la geometria è instabile oppure le condizioni di esercizio della linea sono cambiate al punto che il componente esistente non soddisfa più i requisiti.
Qual è la durezza del cromo duro su un rullo?
La durezza propria del cromo duro è normalmente di 850–1200 HV. Per rivestimenti sottili, la scala appropriata è la microdurezza Vickers, perché una misurazione HRC può riflettere l’influenza del substrato e non soltanto la durezza del rivestimento.
Quale rugosità si può ottenere dopo la lucidatura?
La rugosità tipica dopo la lucidatura del cromo duro è Ra 0,08–0,16 µm. In alcune applicazioni di precisione è possibile scendere sotto Ra 0,08 µm, ma il valore finale dipende dalla documentazione, dall’applicazione e dalle possibilità di realizzazione del componente specifico.
Il cromo duro protegge dalla corrosione?
Il cromo duro protegge dalla corrosione in determinate condizioni. Il rivestimento svolge una funzione protettiva finché è correttamente specificato, applicato e non danneggiato. Se nella linea sono presenti umidità, un ambiente aggressivo o frequenti danni superficiali, le condizioni di esercizio devono essere descritte già nella prima richiesta.
Un rullo cromato può lavorare a temperatura elevata?
Il cromo duro mantiene pienamente le proprie caratteristiche fino a circa 200 °C. Può lavorare fino a circa 400 °C, ma con l’aumento della temperatura la sua durezza diminuisce progressivamente. Per questo è utile indicare la temperatura di esercizio già nella prima richiesta.
Quando conviene valutare una ceramica tecnica all’ossido di cromo invece del cromo duro?
Un rivestimento ceramico tecnico all’ossido di cromo può essere valutato quando le condizioni di esercizio giustificano una superficie ceramica. Il cromo duro rimane adatto quando sono importanti le proprietà di scorrimento, una superficie molto liscia e la possibilità di rigenerazione. La scelta finale richiede l’analisi delle condizioni di esercizio del rullo.
Come viene protetto il rullo per il trasporto?
I rulli sono componenti di precisione e richiedono quindi la protezione della superficie di lavoro e dei perni. Per il trasporto si utilizzano casse in legno nelle quali il rullo appoggia sui perni e la superficie di lavoro non entra in contatto con il fondo.
Superficie di lavoro

In che modo la superficie del rullo di calandra influisce sul comportamento del materiale?

Per i rulli di calandra, conoscere soltanto il tipo di rivestimento non è sufficiente. Il risultato dipende dalla preparazione del substrato, dalla struttura del cromo duro, dalla rugosità, dalla temperatura, dall’ambiente di esercizio e dal modo in cui la superficie entra in contatto con il materiale.

Preparazione del substrato prima della cromatura

La qualità della superficie finale non dipende soltanto dalla cromatura. Sono importanti anche il tipo di acciaio, lo stato del substrato, la preparazione della superficie e la rettifica prima dell’applicazione dello strato. Errori in questa fase possono influire sull’adesione del rivestimento, sulla durata e sul risultato nella linea.

Microfessurazioni del cromo duro

Il cromo duro presenta naturalmente una rete di microfessurazioni. Questo non costituisce automaticamente un difetto. In un rivestimento realizzato correttamente, tale struttura può favorire le proprietà di scorrimento e la ritenzione del fluido di processo. Occorre tuttavia distinguere una microstruttura corretta da fessure ampie dovute a errori di processo o surriscaldamento.

Durezza HV, Ra e temperatura di esercizio

La durezza del cromo duro viene espressa in HV e non sulla base di una lettura HRC casuale su uno strato sottile. La durezza tipica è di 850–1200 HV. La rugosità Ra descrive il risultato delle lavorazioni di finitura, mentre la temperatura di esercizio influisce sul comportamento del rivestimento: proprietà complete fino a circa 200 °C e funzionamento fino a circa 400 °C con durezza progressivamente decrescente.

La resistenza alla corrosione richiede una valutazione specifica

Il cromo duro non deve essere considerato una protezione incondizionata contro la corrosione. Il rivestimento svolge una funzione protettiva finché è correttamente specificato, applicato e non danneggiato. In ambienti più impegnativi è necessario descrivere le condizioni di esposizione per valutare se la soluzione in cromo duro sia adatta all’applicazione.

Richiesta tecnica

La selezione o la rigenerazione di un rullo di calandra parte dai dati tecnici

Per avviare la valutazione tecnica, prepari un disegno, le dimensioni, fotografie del rullo oppure una descrizione del suo funzionamento nella macchina. I dati più importanti sono: diametro, lunghezza, stato della superficie, stato dei perni, superficie di lavoro attuale, temperatura di esercizio, materiale lavorato dal rullo e sintomo del problema.

Sulla base di questi dati è possibile valutare le possibili soluzioni: nuova produzione, rigenerazione, ripristino della geometria, cromatura dura oppure valutazione di un rivestimento ceramico tecnico all’ossido di cromo.

Invia un disegno, le dimensioni o fotografie del rullo → Per una valutazione preliminare sono sufficienti la documentazione, fotografie oppure una descrizione di base del funzionamento del rullo nella linea.

Cosa conviene inviare?

  • disegno tecnico oppure fotografie del rullo,

  • diametro, lunghezza e massa approssimativa del componente,

  • fotografie della superficie di lavoro e dei perni,

  • informazioni sulla superficie di lavoro o sul rivestimento attualmente utilizzato,

  • descrizione della temperatura, della pressione, del materiale e del sintomo del problema.

PROEXPORT produce e rigenera rulli e componenti cilindrici industriali destinati alle linee di produzione. L’ambito di realizzazione di ogni rullo di calandra viene confermato dopo l’analisi della documentazione, dello stato del componente oppure del campione fornito.