In PROEXPORT realizziamo nuovi rulli per il riavvolgimento della carta e rigeneriamo rulli di lavoro usurati per ribobinatrici, bobinatrici e linee di converting. Prima di scegliere il rivestimento verifichiamo se il problema dipende dalla superficie, dalla geometria, dall’eccentricità radiale, dai perni, dai cuscinetti o dalle condizioni di esercizio.
produzione di nuovi rulli secondo documentazione tecnica o campione,
rigenerazione della superficie di lavoro, dei perni e dei componenti meccanici,
scelta del rivestimento: cromo duro oppure ceramica in presenza di maggiore usura.
Invii un disegno, fotografie, le dimensioni principali oppure una descrizione del funzionamento del rullo.
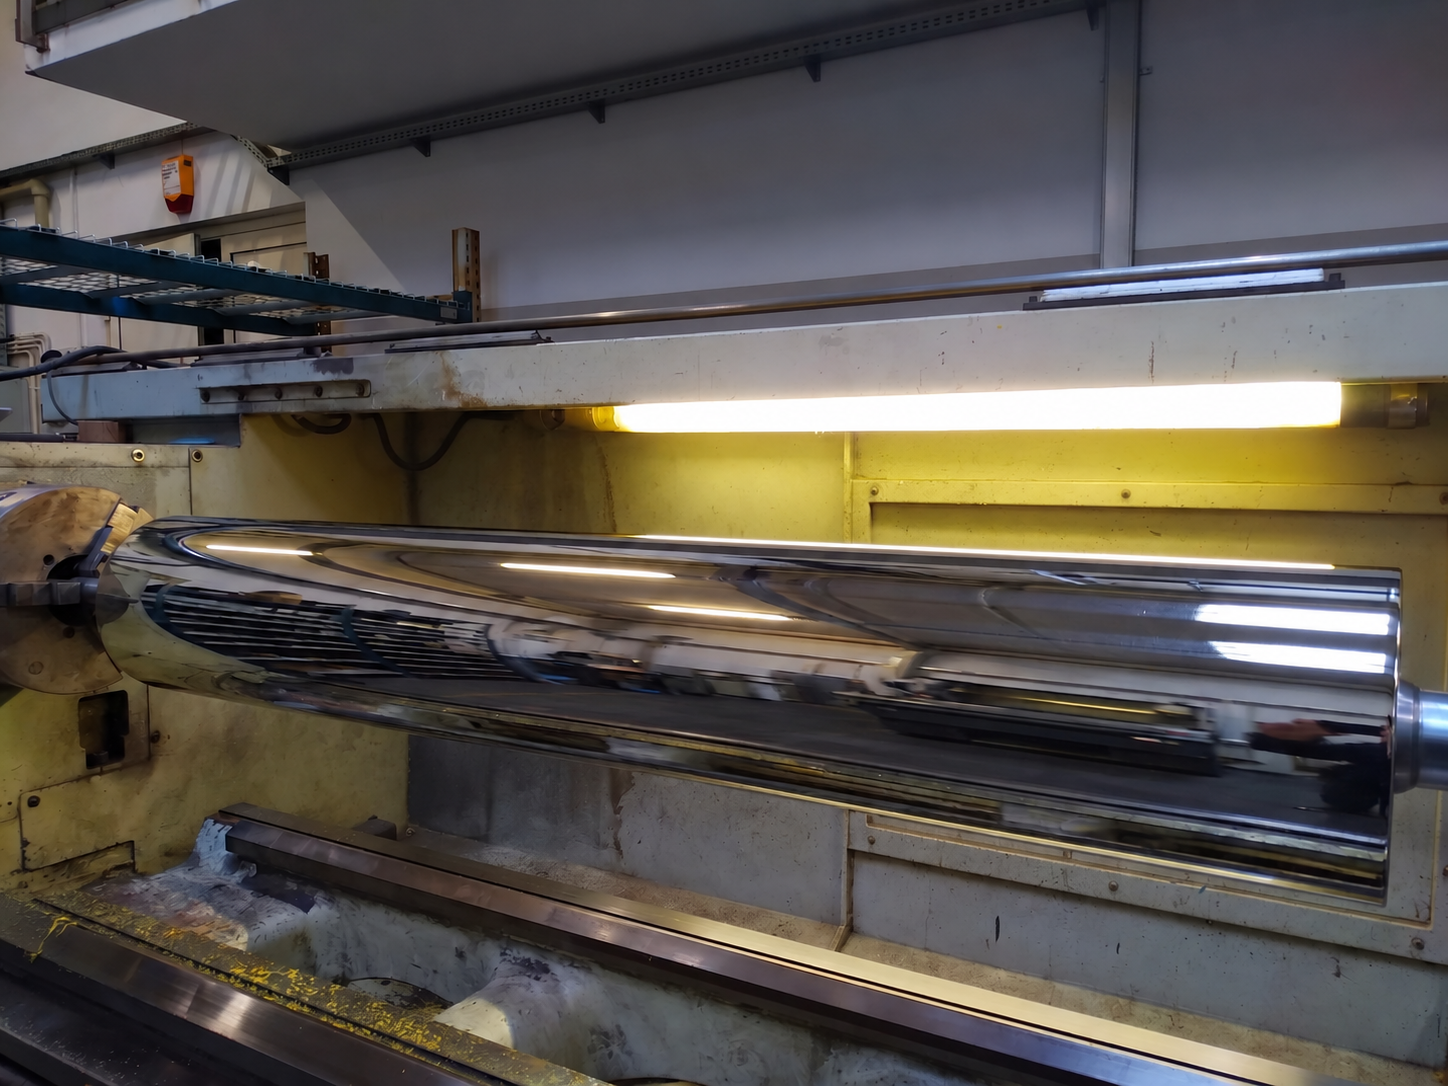
Da PROEXPORT può ordinare sia nuovi rulli per il riavvolgimento della carta sia la rigenerazione di rulli di lavoro usurati. Definiamo l’ambito dei lavori in base alla documentazione, allo stato della superficie, ai perni, alla geometria e alle condizioni di esercizio del rullo nella linea.
Realizziamo nuovi rulli per il riavvolgimento della carta secondo la documentazione tecnica del cliente oppure sulla base del campione fornito.
Rigeneriamo i rulli usurati includendo, secondo necessità, la superficie di lavoro, i perni, le sedi cuscinetti e gli elementi che richiedono riparazione.
Eseguiamo la cromatura dura della superficie di lavoro e le successive lavorazioni di finitura quando questo ambito è giustificato dall’applicazione e dallo stato del rullo.
Dopo l’applicazione del rivestimento o la riparazione della superficie di lavoro possiamo eseguire rettifica, lucidatura e, se necessario, levigatura.
Nell’ambito della rigenerazione possiamo controllare, riparare o preparare i perni e le superfici di accoppiamento con i cuscinetti.
Al termine dei lavori concordati, il rullo può essere sottoposto a controllo qualità ed equilibratura dinamica prima della preparazione al montaggio.
Per la valutazione prepari un disegno, fotografie, le dimensioni principali oppure una descrizione del funzionamento del rullo nella macchina.
Realizziamo o rigeneriamo rulli per il riavvolgimento della carta sulla base della documentazione, di un campione o della valutazione di un componente usurato. Selezioniamo i parametri in funzione del ruolo del rullo nella ribobinatrice, nella bobinatrice o nella linea di converting.
| Tipo di prodotto | rulli per il riavvolgimento della carta |
|---|---|
| Applicazione | ribobinatrici, bobinatrici, linee di converting della carta, cartiere e produzione di sacchi di carta |
| Funzione del rullo | lavoro con il nastro di carta, guida del materiale e stabilizzazione del funzionamento nella linea di riavvolgimento |
| Realizzazione di un rullo nuovo | secondo disegno tecnico o campione fisico fornito dal cliente |
| Rigenerazione | dopo la valutazione della superficie di lavoro, dei perni, della geometria, dell’eccentricità radiale e delle sedi cuscinetti |
| Rivestimento funzionale | cromo duro come soluzione standard oppure rivestimento ceramico in presenza di maggiore usura |
| Lavorazioni di finitura | rettifica, lucidatura e, in casi selezionati, anche levigatura |
| Parte metallica | possibile valutazione e lavori su perni, sedi cuscinetti, geometria ed equilibratura |
| Dati per la rigenerazione | fotografie del rullo e dei danni, dimensioni principali, rivestimento attuale, descrizione del problema e condizioni di esercizio |
| Dati per un rullo nuovo | disegno tecnico o campione fisico e informazioni sulla funzione del rullo nella linea |
| Controllo qualità | ambito definito per la commessa, ad esempio misurazione della rugosità superficiale o dello spessore del rivestimento |
| Esecuzioni speciali | da valutare individualmente sulla base della documentazione, delle fotografie, del campione o della descrizione del funzionamento del rullo |
Confermiamo l’ambito finale dei lavori, il tipo di rivestimento, le lavorazioni e il controllo qualità dopo aver analizzato il disegno tecnico, lo stato del rullo o il campione fornito.
I rulli per il riavvolgimento della carta vengono utilizzati dove il materiale viene guidato, riavvolto o trasformato a partire da una bobina. In ogni applicazione sono importanti lo stato della superficie di lavoro, la geometria, l’eccentricità radiale e la parte meccanica del rullo.
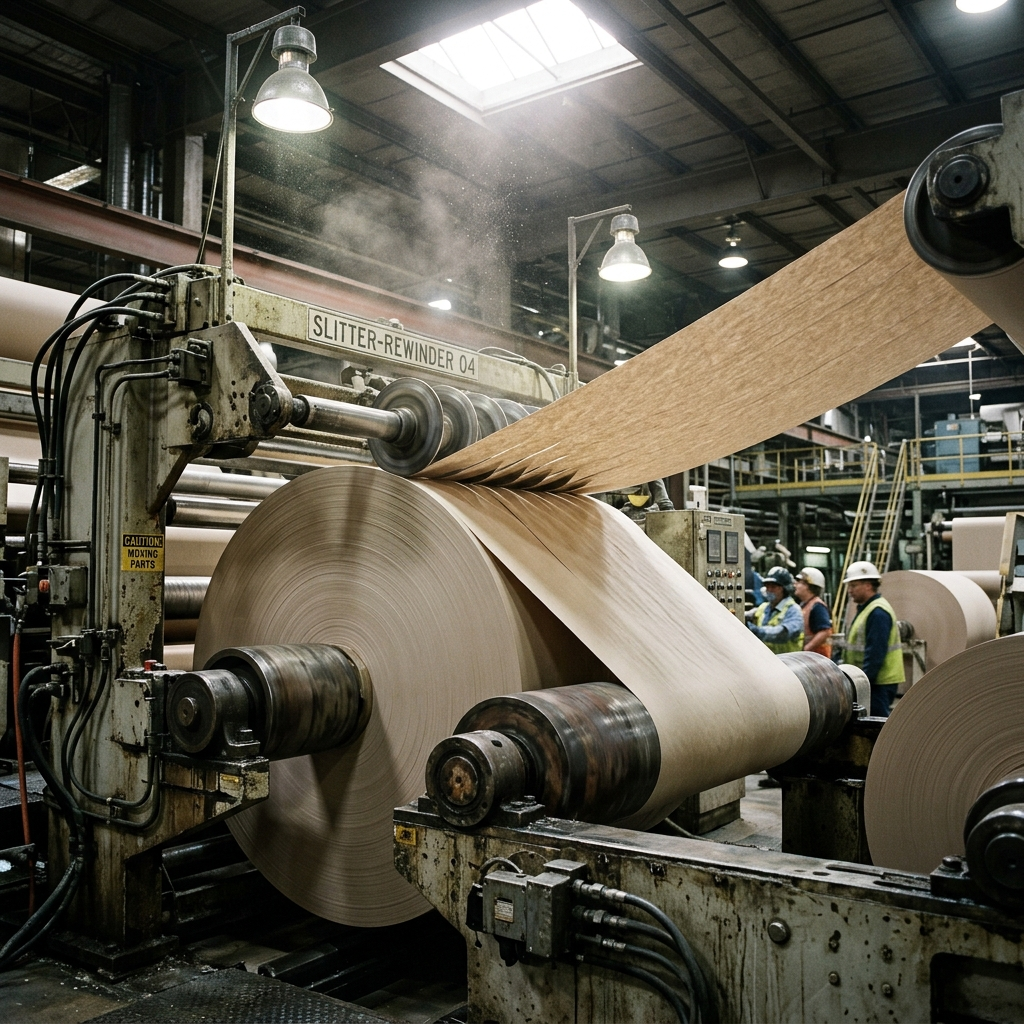
Nelle cartiere i rulli lavorano in condizioni in cui sono importanti la guida stabile del nastro, la resistenza della superficie all’usura e lo stato meccanico del componente.
Nelle ribobinatrici e bobinatrici il rullo lavora direttamente con il materiale. La superficie, la geometria e i cuscinetti influenzano la guida della carta.
Nel riavvolgimento da bobine di maggiore diametro a bobine più piccole, slittamento, usura della superficie, eccentricità radiale o problemi ai cuscinetti sono segnali frequenti per valutare il rullo.
Nella produzione di sacchi di carta il funzionamento stabile dei rulli guida o di lavoro è importante quando usura, eccentricità radiale o problemi meccanici rendono difficile la guida del materiale.
Il rullo per il riavvolgimento della carta influisce sulla guida del nastro, sulla stabilità della ribobinatrice e sul numero di correzioni richieste all’operatore. Non conta solo il rivestimento, ma anche la geometria, l’eccentricità radiale, i perni e lo stato delle sedi cuscinetti.
Una corretta geometria del rullo e una superficie di lavoro adeguatamente preparata aiutano a ridurre i problemi di guida della carta durante il riavvolgimento.
Una superficie usurata, contaminata o non adeguata può aumentare il rischio di slittamento del nastro. Per questo conviene verificare se la causa è nel rullo o nelle impostazioni della linea.
Quando il rullo mantiene una geometria stabile e una superficie correttamente preparata, l’operatore non deve compensare problemi derivanti dall’usura del componente.
Eccentricità radiale, sedi cuscinetti usurate o perni danneggiati possono influire sul funzionamento della linea anche quando la superficie di lavoro è stata rigenerata.
Slittamento della carta, avvolgimento irregolare o vibrazioni non dipendono sempre dal solo rivestimento. La causa può essere anche l’eccentricità radiale, la geometria, i cuscinetti, la pressione, la tensione del nastro o le impostazioni della linea.
La rigenerazione di un rullo per il riavvolgimento della carta non consiste soltanto nel ripristino della superficie di lavoro. In PROEXPORT analizziamo l’intero componente: rivestimento, perni, sedi cuscinetti, geometria, eccentricità radiale e lavori meccanici necessari per preparare il rullo al proseguimento dell’esercizio.
Controlliamo la superficie di lavoro, i danni visibili, i perni, le sedi cuscinetti, la geometria, l’eccentricità radiale e le informazioni sul rivestimento attuale.
In funzione dell’usura possiamo controllare, riparare o preparare i perni e le zone di accoppiamento con i cuscinetti.
Valutiamo le sedi cuscinetti e gli elementi che influenzano il montaggio del rullo, la stabilità di funzionamento, le vibrazioni e il rischio che il problema si ripresenti dopo la rigenerazione.
Se lo stato del rullo consente la rigenerazione, è possibile preparare la superficie e ripristinare il rivestimento funzionale secondo l’ambito dei lavori concordato.
Dopo il ripristino della superficie eseguiamo le lavorazioni di finitura, tra cui rettifica, lucidatura e, se necessario, levigatura.
Al termine dei lavori concordati, il rullo può essere sottoposto a controllo qualità ed equilibratura dinamica prima della preparazione al montaggio.
Invii fotografie, un disegno tecnico o una descrizione del problema: valuteremo il possibile ambito della rigenerazione.
Con un rullo per il riavvolgimento della carta usurato, è fondamentale valutare se il componente è idoneo alla rigenerazione oppure se è preferibile realizzare un rullo nuovo. In PROEXPORT analizziamo prima lo stato tecnico e solo dopo raccomandiamo l’ambito dei lavori.
In assenza di un disegno tecnico possiamo valutare la fattibilità sulla base di un campione fisico. La decisione finale dipende dallo stato del rullo, dalla geometria, dall’usura della superficie, dai perni e dalle sedi cuscinetti.
La produzione o la rigenerazione di un rullo per il riavvolgimento della carta inizia con l’analisi dei dati disponibili: disegno, fotografie, dimensioni, descrizione del problema o campione fisico. Su questa base definiamo il possibile ambito dei lavori e la soluzione tecnica.
Invii un disegno tecnico, fotografie del rullo, le dimensioni principali, una descrizione del problema oppure informazioni sul funzionamento del rullo nella macchina.
Verifichiamo se il problema può dipendere dalla superficie di lavoro, dalla geometria, dall’eccentricità radiale, dai perni, dalle sedi cuscinetti o dalle condizioni di esercizio.
Definiamo se la soluzione corretta è la rigenerazione, la realizzazione di un rullo nuovo, il cromo duro, la ceramica oppure lavori meccanici aggiuntivi.
Prepariamo il preventivo sulla base dell’ambito concordato: produzione, rigenerazione, ripristino del rivestimento, lavorazioni oppure interventi sulla parte metallica.
Eseguiamo i lavori concordati: preparazione della superficie, cromatura, lavorazioni meccaniche, riparazioni, lucidatura, levigatura oppure equilibratura.
Al termine dei lavori il rullo viene sottoposto al controllo qualità concordato e successivamente preparato per il trasporto e il montaggio presso il cliente.
Per una valutazione preliminare sono sufficienti un disegno, fotografie, le dimensioni principali oppure una descrizione del funzionamento del rullo.
Per i rulli destinati al riavvolgimento della carta non conta soltanto il rivestimento. Prima del preventivo analizziamo la funzione del rullo, lo stato della superficie, la geometria, l’eccentricità radiale, i perni e le sedi cuscinetti. In questo modo l’ambito dei lavori deriva dal problema reale e non da una scelta casuale della soluzione.
Per prima cosa verifichiamo se il problema può dipendere dal rivestimento, dall’eccentricità radiale, dalla geometria, dai perni, dai cuscinetti o dalle condizioni di esercizio della linea.
La rigenerazione può comprendere non solo la superficie di lavoro, ma anche interventi su perni, sedi cuscinetti, geometria ed equilibratura.
Consideriamo il cromo duro una soluzione standard per molti rulli di lavoro. Valutiamo la ceramica quando le condizioni di esercizio giustificano una maggiore resistenza all’usura.
Dopo i lavori concordati, il controllo può comprendere, tra l’altro, la misurazione della rugosità superficiale, dello spessore del rivestimento oppure l’equilibratura dinamica.
Invii fotografie, un disegno tecnico, le dimensioni principali oppure una descrizione del funzionamento del rullo. Su questa base valuteremo se la soluzione corretta è la rigenerazione, un rullo nuovo, il cromo duro, la ceramica oppure lavori sulla parte metallica.
Nella produzione o rigenerazione dei rulli per il riavvolgimento della carta occorre generalmente definire la funzione del rullo nella linea, lo stato della superficie, il tipo di rivestimento, l’eccentricità radiale, la geometria, i perni e le sedi cuscinetti.
La selezione di un rullo per il riavvolgimento della carta parte dalla comprensione della sua funzione nella linea. Un rullo guida, un rullo di lavoro e un componente che opera in una zona soggetta a slittamento, usura, eccentricità radiale o problemi ai cuscinetti devono essere valutati in modo diverso.
Nella prima valutazione conta sapere se il rullo lavora in una ribobinatrice, bobinatrice, cartiera o linea di converting. Occorre stabilire se deve guidare il nastro, stabilizzare il materiale, lavorare a contatto con la carta sotto pressione oppure operare in una zona in cui si verificano slittamento o avvolgimento irregolare.
Una superficie usurata, danneggiata o contaminata può influire sul contatto del rullo con la carta. Prima di selezionare il rivestimento verifichiamo quindi se il problema riguarda la superficie stessa oppure deriva da altri fattori: eccentricità radiale, geometria, pressione, tensione del nastro o impostazioni della linea.
Il cromo duro è una soluzione standard per molti rulli di lavoro e consente di ottenere una superficie dura e funzionale che può essere nuovamente rigenerata. Un rivestimento ceramico può essere indicato in presenza di maggiore usura uniforme, ma non è automaticamente la soluzione migliore in ogni applicazione.
Anche un rivestimento ben selezionato non risolverà il problema se il rullo presenta perni danneggiati, sedi cuscinetti usurate, eccentricità radiale eccessiva o un problema di geometria. Per questo, durante la rigenerazione, analizziamo l’intero componente e non soltanto la superficie di lavoro.