

Egyenetlen felületi hőmérséklet
Ha a munkafelület hőtechnikailag nem működik stabilan, az hatással lehet az anyagvezetésre, a hőelvonásra vagy a folyamat ismételhetőségére.
A PROEXPORT ipari, krómozott fűtő- és hűtőhengereket gyárt olyan gépsorokhoz, ahol a munkafelület a technológiai folyamat során az anyag melegítésében, hűtésében vagy stabilizálásában vesz részt.
új hengerek gyártása műszaki dokumentáció alapján vagy minta elemzését követően,
a munkafelület, a tengelycsapok és a mechanikai elemek felújítása a megállapodott terjedelemben,
legfeljebb 600 mm átmérő, 6000 mm hossz és 2500 kg tömeg.
Küldjön rajzot, fényképeket, méreteket vagy a henger gépben végzett működésének leírását.
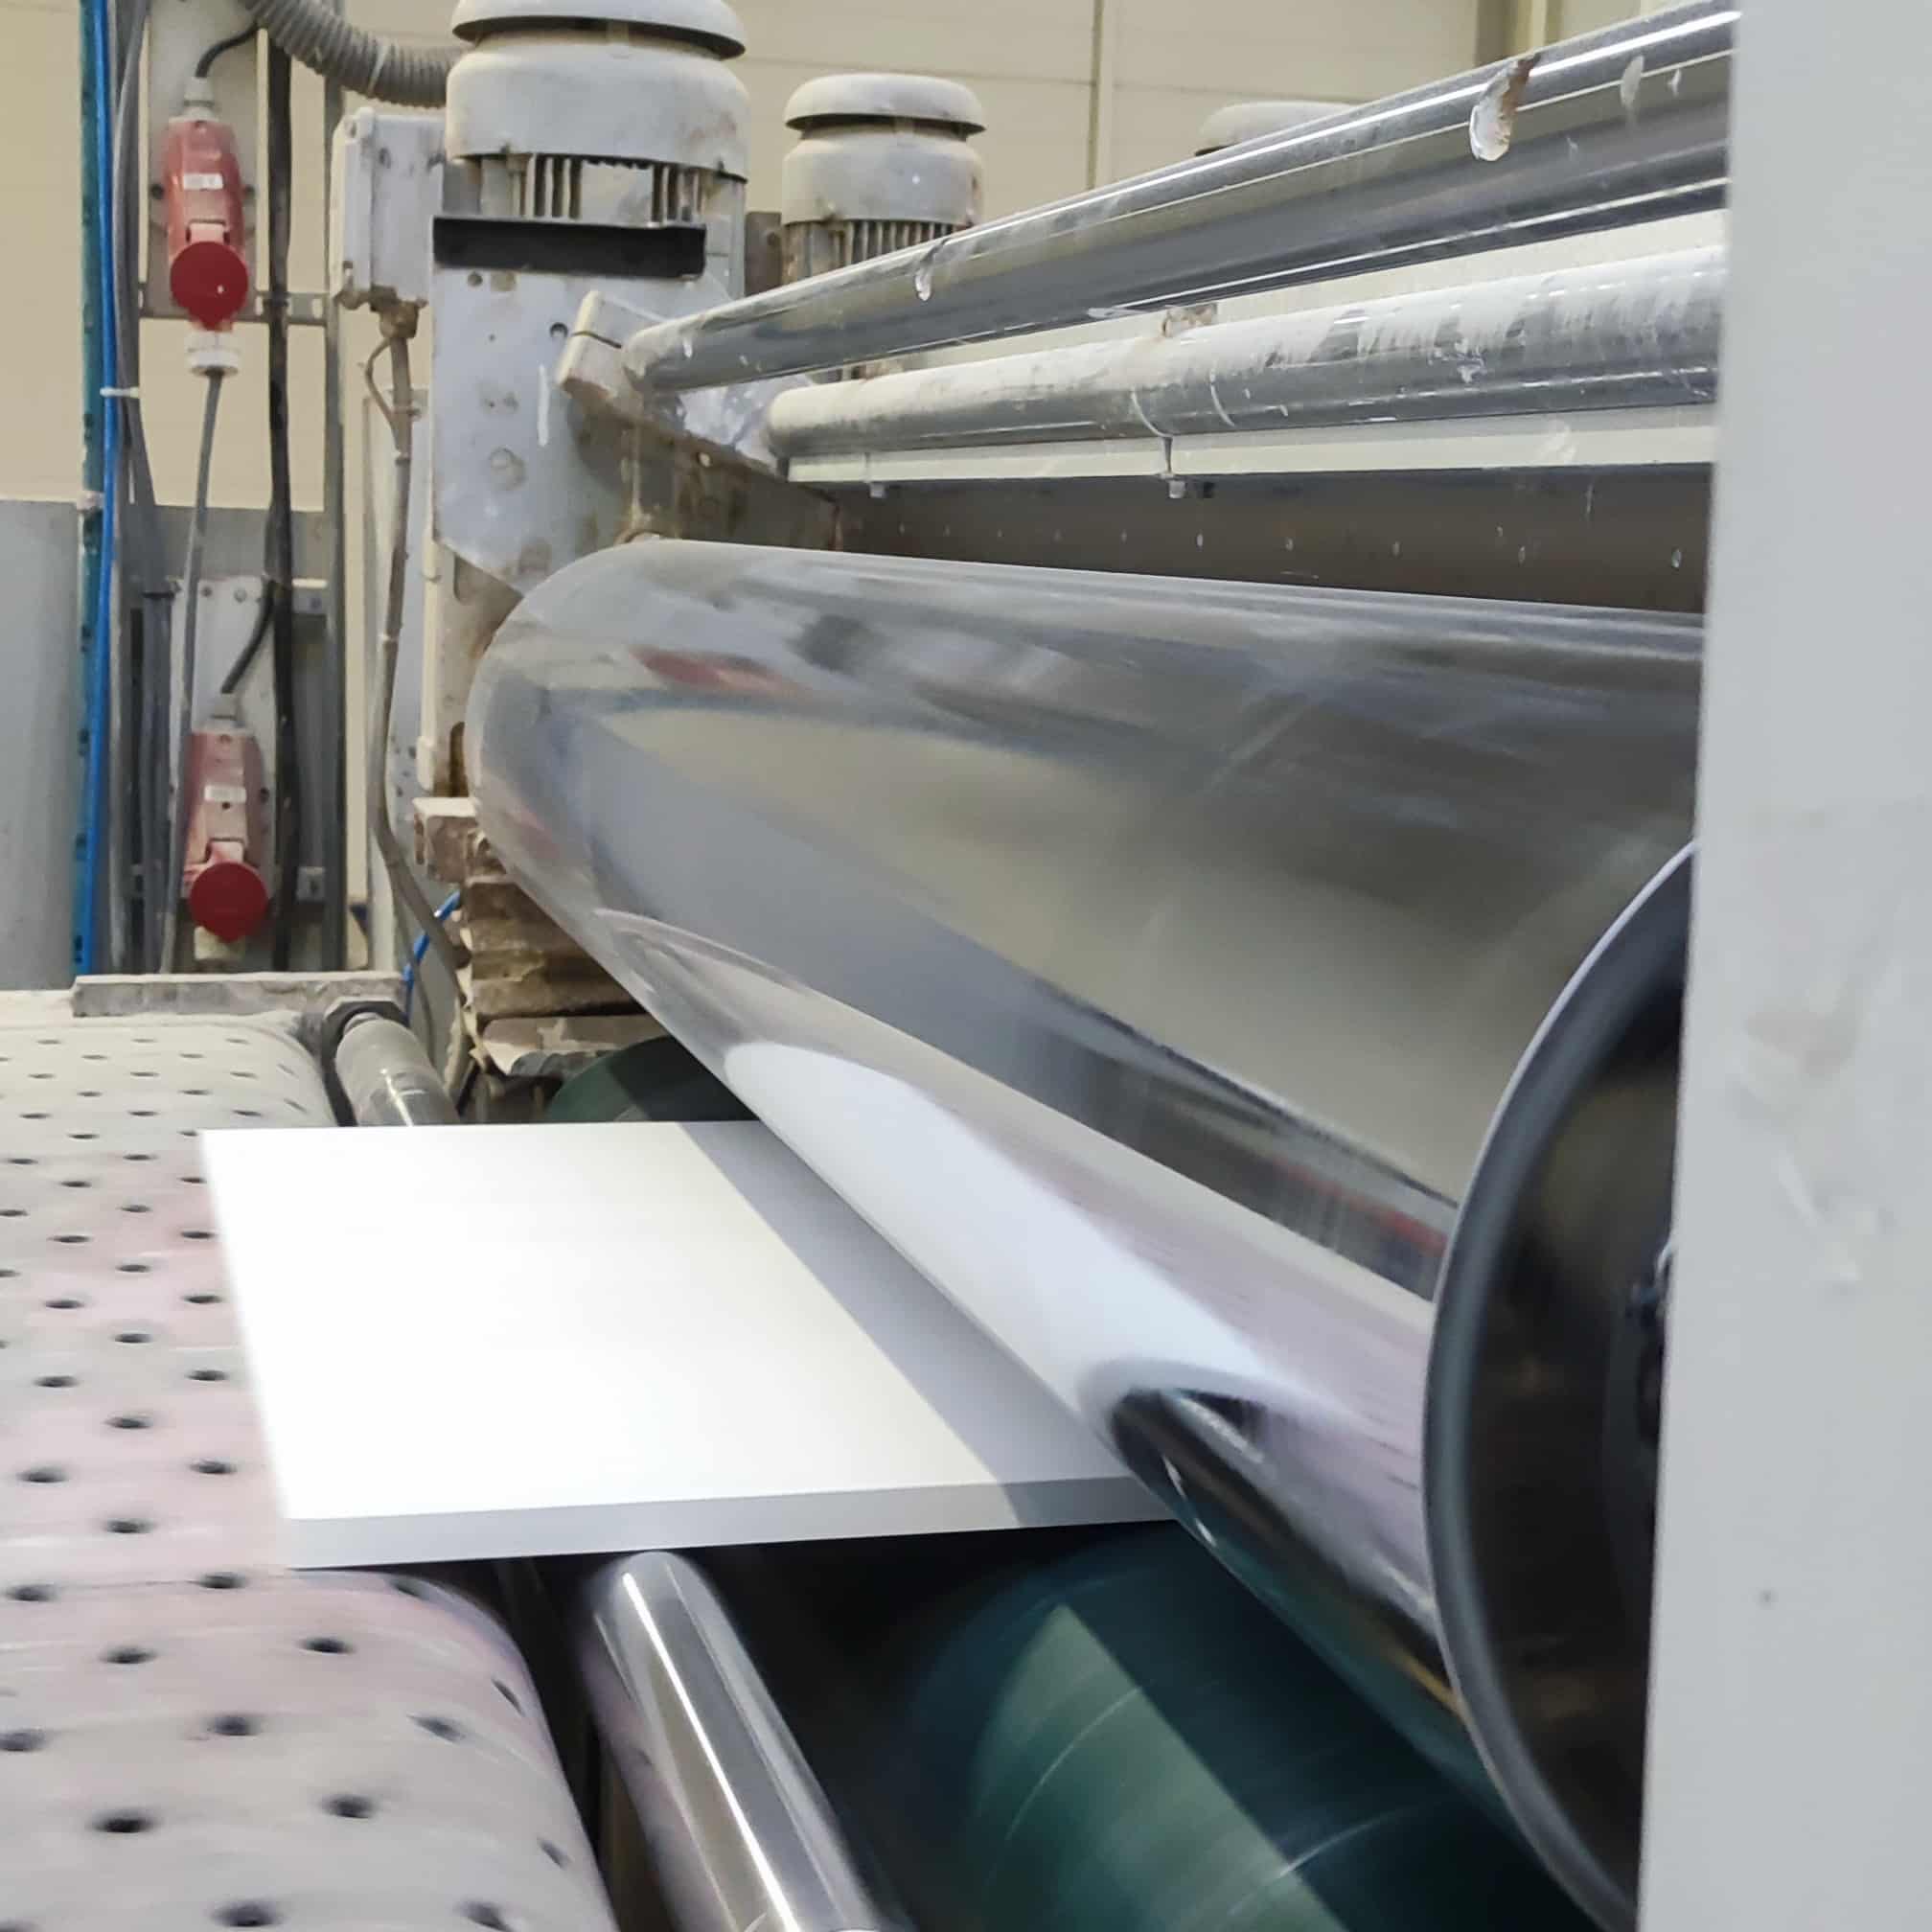
A PROEXPORT-tól új krómozott fűtő- és hűtőhengereket, meglévő hengerek felújítását, valamint régi darab alapján történő rekonstrukciót rendelhet. Az árajánlat elkészítése előtt elemezzük a henger gépben betöltött funkcióját, a munkaközeget, a felület állapotát, a hengertestet, a tengelycsapokat és a folyamat követelményeit.
Új fűtő- és hűtőhengereket gyártunk az ügyfél műszaki dokumentációja alapján vagy a rendelkezésre bocsátott minta elemzését követően.
Kopott hengereket újítunk fel, ha a hengertest állapota és a falvastagság lehetővé teszi az alkatrész további üzemi használatát.
A henger munkafelülete 850–1200 HV keménységű keménykróm bevonattal látható el, az alkalmazáshoz igazított rétegvastagsággal.
A bevonat elkészítése után elvégezhetjük a felület készremunkálását, beleértve a köszörülést és polírozást a megállapodott érdesség eléréséig.
Felújításkor nemcsak a krómot, hanem a hengertestet, a tengelycsapokat, a csapágyhelyeket, a geometriát és a szerelést befolyásoló elemeket is értékeljük.
Ha nem áll rendelkezésre dokumentáció, felmérhetjük a henger rekonstrukciójának lehetőségét a régi darab, fényképek és mérések alapján.
Küldjön rajzot, fényképeket, méreteket vagy a henger működésének leírását — felmérjük a lehetséges munkatartományt.
A krómozott fűtő- és hűtőhengereket a műszaki dokumentáció, az alkatrész gépben betöltött funkciója és az adott alkalmazás követelményei szerint gyártjuk. Az alábbi értékek az ehhez a hengercsoporthoz igazolt gyártási tartományt mutatják.
| Alkatrész típusaAlkatrész típusa | krómozott fűtő-/hűtőgörgő vagy -henger |
|---|---|
| Funkció a folyamatban | az anyag vagy a munkafelület melegítése, hűtése vagy hőmérsékletének stabilizálása |
| Munkabevonat | keménykróm |
| Keménykróm-rétegvastagság | 10–200 µm; nagyobb rétegvastagság egyedi árajánlat alapján |
| Bevonatkeménység | 850–1200 HV |
| Felületi érdesség polírozás után | Ra 0,08–0,16 µm |
| A bevonat üzemi hőmérséklete | teljes tulajdonságok kb. 200 °C-ig; üzem kb. 400 °C-ig, fokozatosan csökkenő keménységgel |
| Munkaközegek | víz, glikol, olajok — a kiválasztás a dokumentációtól és az alkalmazástól függ |
| Belső kialakítások | fűtő- vagy hűtőkamrák, belső csatornák, technológiai furatok — dokumentáció alapján vagy mintaelemzést követően |
| Megvalósítási mód | új henger, meglévő henger felújítása vagy a geometria rekonstrukciója régi darab alapján |
A végleges gyártási paramétereket, a felújítás terjedelmét, a munkaközeg kiválasztását és a belső kialakítást a műszaki rajz, a henger állapota vagy a rendelkezésre bocsátott minta elemzése után erősítjük meg.
Egy fűtő- vagy hűtőhengerrel kapcsolatos megkeresés általában nem pusztán az árral kezdődik. Az ügyfél többnyire konkrét tünetet tapasztal a folyamatban: hőmérsékleti problémát, a munkafelület hibáját, az anyag tapadását vagy a henger mechanikai állapotának romlását.
Ha a munkafelület hőtechnikailag nem működik stabilan, az hatással lehet az anyagvezetésre, a hőelvonásra vagy a folyamat ismételhetőségére.
Hűtőhengereknél nemcsak a felület, hanem a belső rendszer, a munkaközeg és a teljes alkatrész műszaki állapota is fontos.
A tapadási probléma oka lehet a bevonat állapota, a felületi érdesség, a munkafelület kopása vagy a gépsor üzemi körülményei.
A sérült krómozott felület értékelést igényel, mert a bevonat önmagában nem nyújt feltétlen védelmet, ha agresszív közegek elérik az alapanyagot.
Felújításkor ellenőrizzük, hogy helyreállítható-e a munkafelület és a méret anélkül, hogy figyelmen kívül hagynánk a hengertest állapotát és a geometriát.
Ha a probléma nem ér véget a bevonatnál, a felújítás terjedelme kiterjedhet a tengelycsapok, a csapágyhelyek és a mechanikai elemek értékelésére is.
Sérülést okozhat például, ha idegen test kerül a hengerek közé. Ilyenkor nemcsak a felületet, hanem az alkatrész geometriáját is értékelni kell.
Ha a henger a javítás után továbbra is problémát okoz, a felület állapotát, a geometriát, a tengelycsapokat és az üzemi körülményeket elemezzük, nem csak a krómot.
A krómozott fűtő- és hűtőhengerek olyan gépsorokon dolgoznak, ahol az anyag melegítési, hűtési, hőmérséklet-stabilizálási zónán halad át, vagy érintkezik a henger munkafelületével. A kialakítást a folyamathoz, a munkaközeghez, a hőmérséklethez és a műszaki dokumentációhoz igazítjuk.
A fűtő- és hűtőhengerek olyan gépsorokon alkalmazhatók, ahol fontos az anyagvezetés, a hőelvonás és a stabil munkafelület.
Textilipari alkalmazásoknál fontos a munkafelület állapota, a henger geometriája, valamint a henger működésének az anyaghoz és a folyamathoz való illesztése.
Papíripari folyamatokban a hengert nemcsak a bevonat, hanem a tengelycsapok, a hengertest, a geometria és a gép üzemi körülményei alapján is értékelni kell.
Nehézipari megkereséseknél fontos az alkatrész állapotának, a mechanikai sérüléseknek, a munkafelületnek és a további üzemeltethetőségnek az értékelése.
Extrudálási folyamatokban a hőmérséklet, a hűtés, a munkafelület és az adott gépsorhoz illesztett megoldás kiválasztása a meghatározó.
Küldje el a folyamat leírását, a henger fényképeit vagy a műszaki rajzot — felmérjük, hogy tudunk-e új alkatrészt gyártani, felújítást végezni vagy minta alapján rekonstrukciót készíteni.
A kopott munkafelület, a nem megfelelő érdesség, a hőmérsékleti probléma vagy a sérült tengelycsapok befolyásolhatják a henger stabil működését a gépben. Ezért a munkatartomány meghatározása előtt nemcsak a krómot, hanem a hengertestet, a geometriát, a belső rendszert és az alkatrész üzemi körülményeit is értékeljük.
A megfelelően előkészített henger hozzájárulhat a felület stabilabb fűtési vagy hűtési működéséhez, amennyiben az üzemi körülmények megfelelnek a dokumentációnak és a gép kialakításának.
Ha a probléma oka a bevonat állapota, a felületi érdesség vagy a munkafelület kopása, a felújítás vagy egy új bevonat csökkentheti az anyag tapadását a hengerhez.
A keménykrómozás és a mechanikai megmunkálás lehetővé teheti a henger felületének és munkaméretének helyreállítását a dokumentáció vagy a régi alkatrész elemzése alapján meghatározott tartományban.
Felújításkor a hengertestet, a tengelycsapokat, a csapágyhelyeket, a geometriát és a mechanikai elemeket is ellenőrizzük, mivel ezek az alkatrészek a szerelés után befolyásolhatják a henger további működését.
A munkaközegnek, a hőmérsékletnek és a belső kialakításnak a dokumentációból vagy a minta elemzéséből kell következnie. Ezért az ajánlat előtt rendszerezzük az értékeléshez szükséges műszaki adatokat.
Ha a hengertest állapota és a falvastagság lehetővé teszi a további üzemet, a felújítás lehet a megfelelő út. Ha nincs dokumentáció, felmérhetjük a geometria régi darab alapján történő rekonstrukcióját.
Küldjön rajzot, fényképeket, méreteket vagy a henger gépben végzett működésének leírását.
Nem minden megkereséshez szükséges új alkatrészt gyártani. A hengertest állapotától, a dokumentációtól, a falvastagságtól és a henger gépben betöltött funkciójától függően választjuk ki a megfelelő utat: új henger gyártását, felújítást vagy a geometria rekonstrukcióját a régi darab alapján.
Az új fűtő- vagy hűtőhengert az ügyfél műszaki rajza alapján gyártjuk. A dokumentációnak meg kell határoznia a méreteket, a beépítés módját, a munkafelület követelményeit és a belső rendszerre vonatkozó adatokat.
A felújítás akkor lehetséges, ha a hengertest állapota és a falvastagság lehetővé teszi az alkatrész további működését. Ilyenkor nemcsak a bevonatot, hanem a tengelycsapokat, a csapágyhelyeket, a geometriát és a henger mechanikai állapotát is értékeljük.
Ha az ügyfél nem rendelkezik dokumentációval, felmérhetjük a geometria rekonstrukciójának lehetőségét a régi darab, fényképek és mérések alapján. Ez jó megoldás régebbi gépeknél vagy korábban módosított alkatrészeknél.
A végleges megvalósítási módot a rajz, a fényképek, a mérések, a henger állapota és a gép üzemi körülményeinek elemzése után erősítjük meg.
Küldjön rajzot, fényképeket, méreteket vagy a henger működésének leírását.
Fűtő- és hűtőhengereknél önmagában a bevonat ára nem elegendő a jó döntéshez. Először ellenőrizni kell a henger funkcióját, a hengertest állapotát, a tengelycsapokat, a munkafelületet, a munkaközeget, a hőmérsékletet és a lehetséges munkatartományt.
Ellenőrizzük, hogy a megfelelő megoldás egy új henger, egy meglévő henger felújítása vagy a geometria minta alapján történő rekonstrukciója.
Az elemzést nem korlátozzuk a krómra. Ellenőrizzük a hengertestet, a tengelycsapokat, a csapágyhelyeket, a geometriát és a mechanikai elemeket is.
Ha az alkatrész állapota lehetővé teszi a felújítást, a munkatartomány nemcsak a munkafelületre, hanem a henger további működéséhez szükséges mechanikai munkákra is kiterjedhet.
Ha nem áll rendelkezésre dokumentáció, felmérhetjük a henger rekonstrukciójának lehetőségét a régi darab, fényképek és mérések alapján.
Az ajánlat előtt rendszerezzük a munkaközegre, a hőmérsékletre, a méretekre, a henger funkciójára, a munkafelületre és az alkalmazás követelményeire vonatkozó információkat.
Minden legyártott vagy felújított hengert kiadás előtt minőségellenőrzésnek vetünk alá. Kérésre jegyzőkönyvet készíthetünk a megállapodott mérésekről, például az Ra felületi érdességről és a bevonat vastagságáról.
Ez még mindig elegendő lehet az előzetes értékeléshez. Küldje el a rendelkezésre álló adatokat, és megvizsgáljuk a lehetséges megvalósítási irányt.
Egy fűtő- vagy hűtőhenger gyártásakor, felújításakor vagy rekonstrukciójakor leggyakrabban meg kell határozni az alkatrész gépben betöltött funkcióját, a munkaközeget, a hőmérsékletet, a felület állapotát, a tengelycsapokat, a geometriát és a műszaki dokumentációt.