Prüfung der Walze
Bewertet wurden der Zustand der Arbeitsfläche, der Verschleiß der Nuten, die Zapfen sowie die Möglichkeit einer weiteren Bearbeitung des Walzenkörpers. Auf dieser Grundlage wurde der Regenerierungsumfang festgelegt.
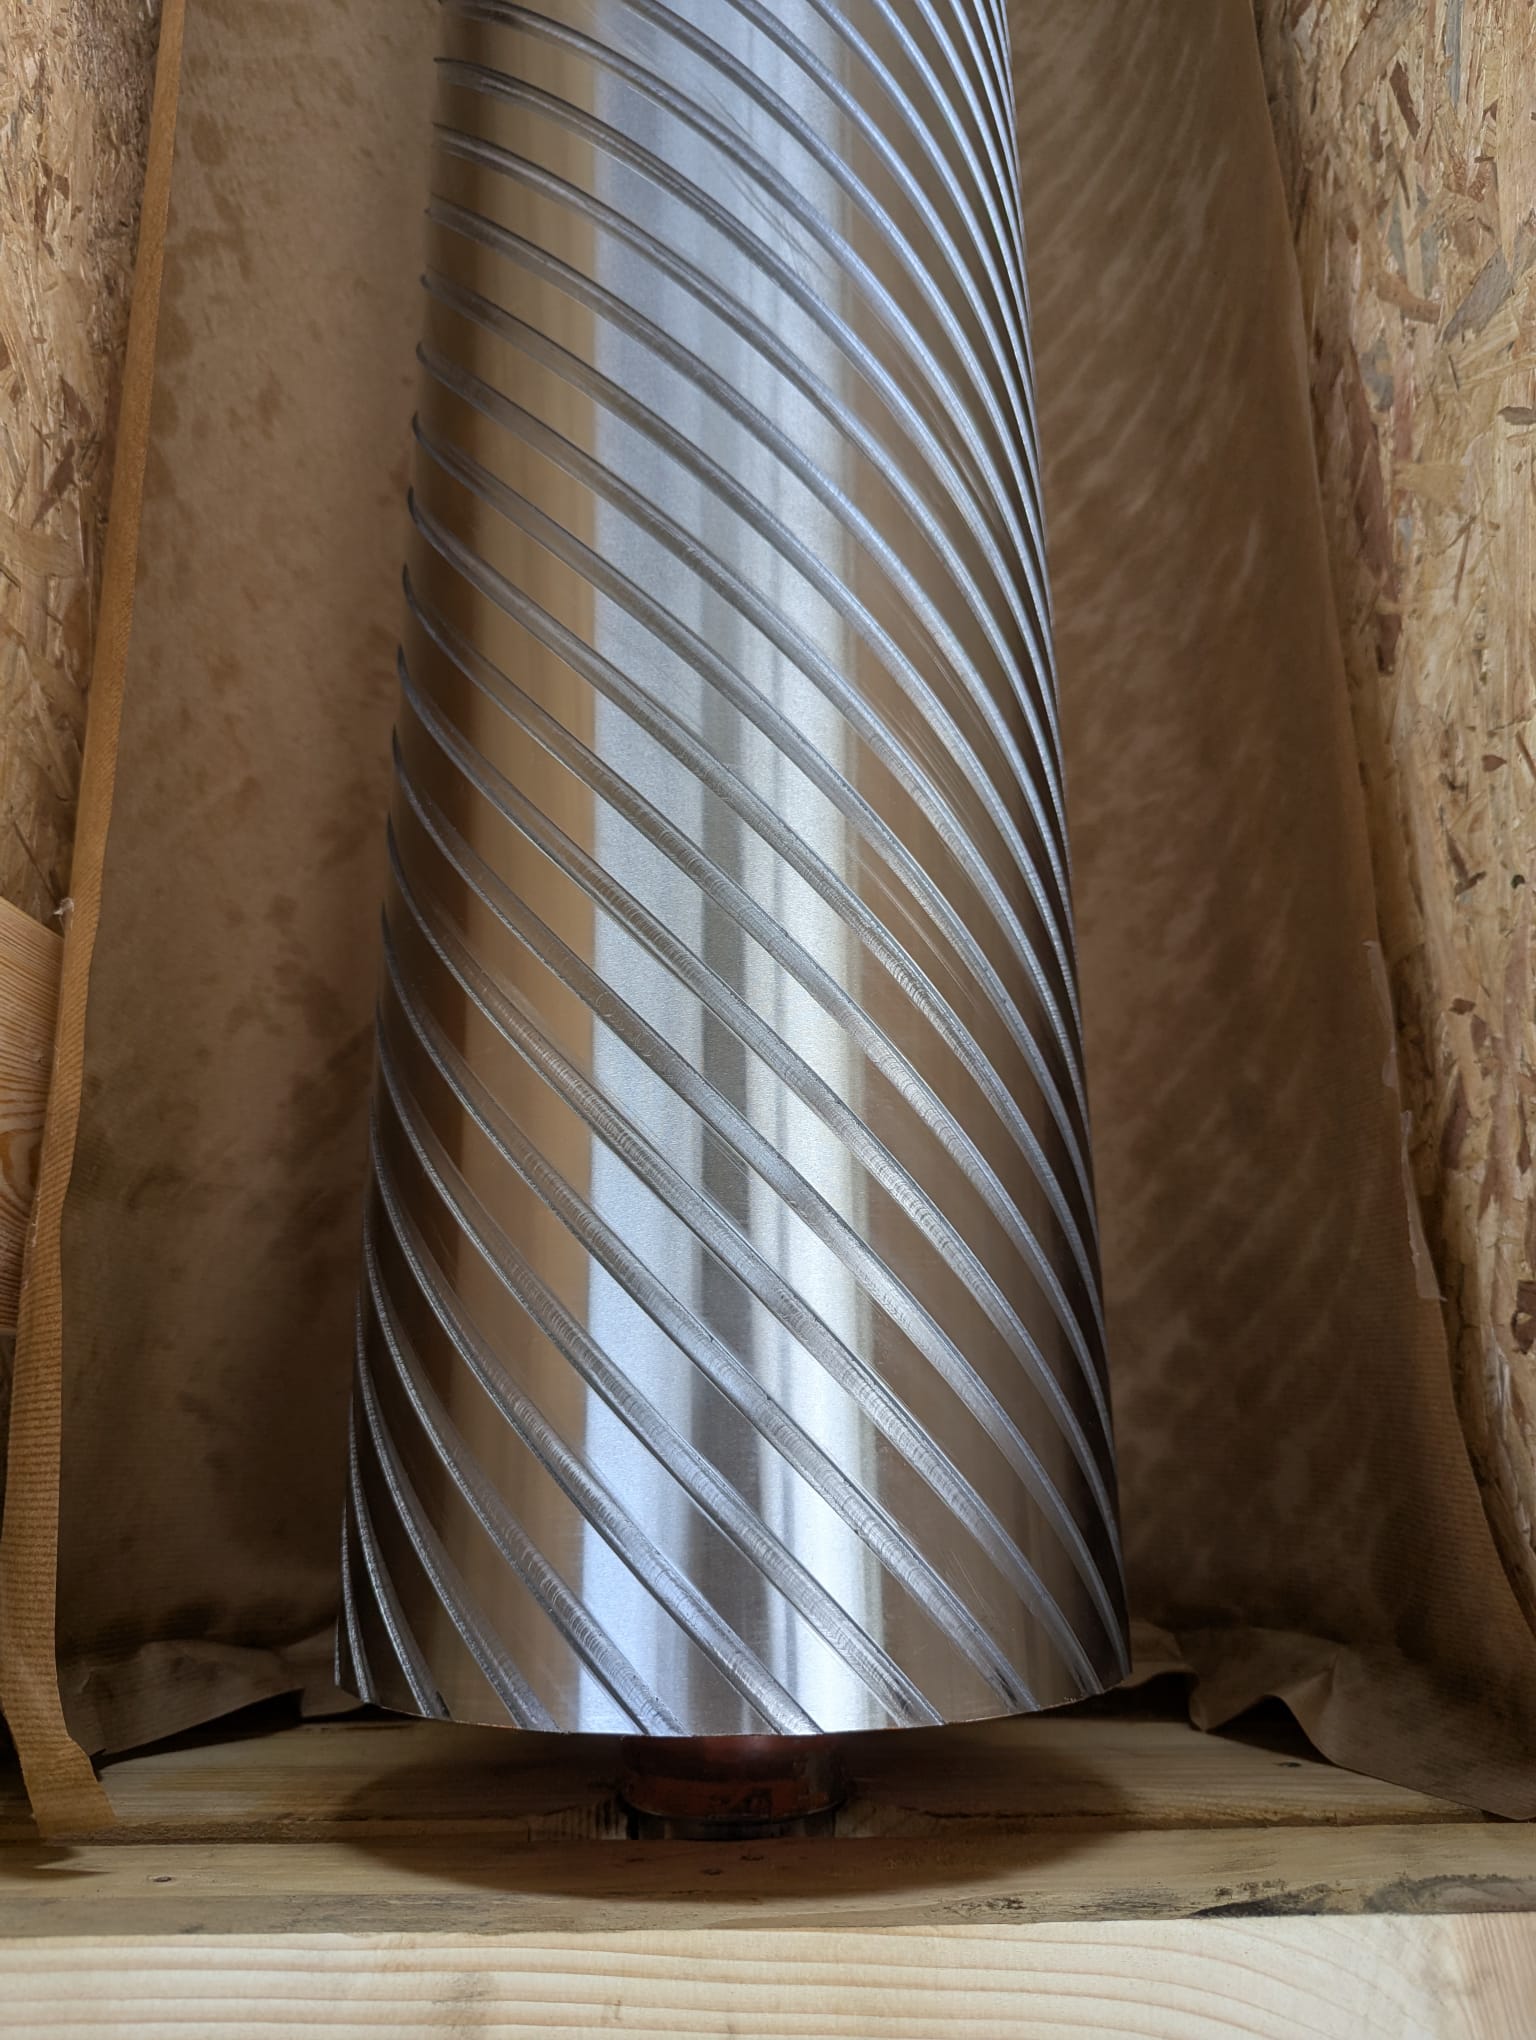
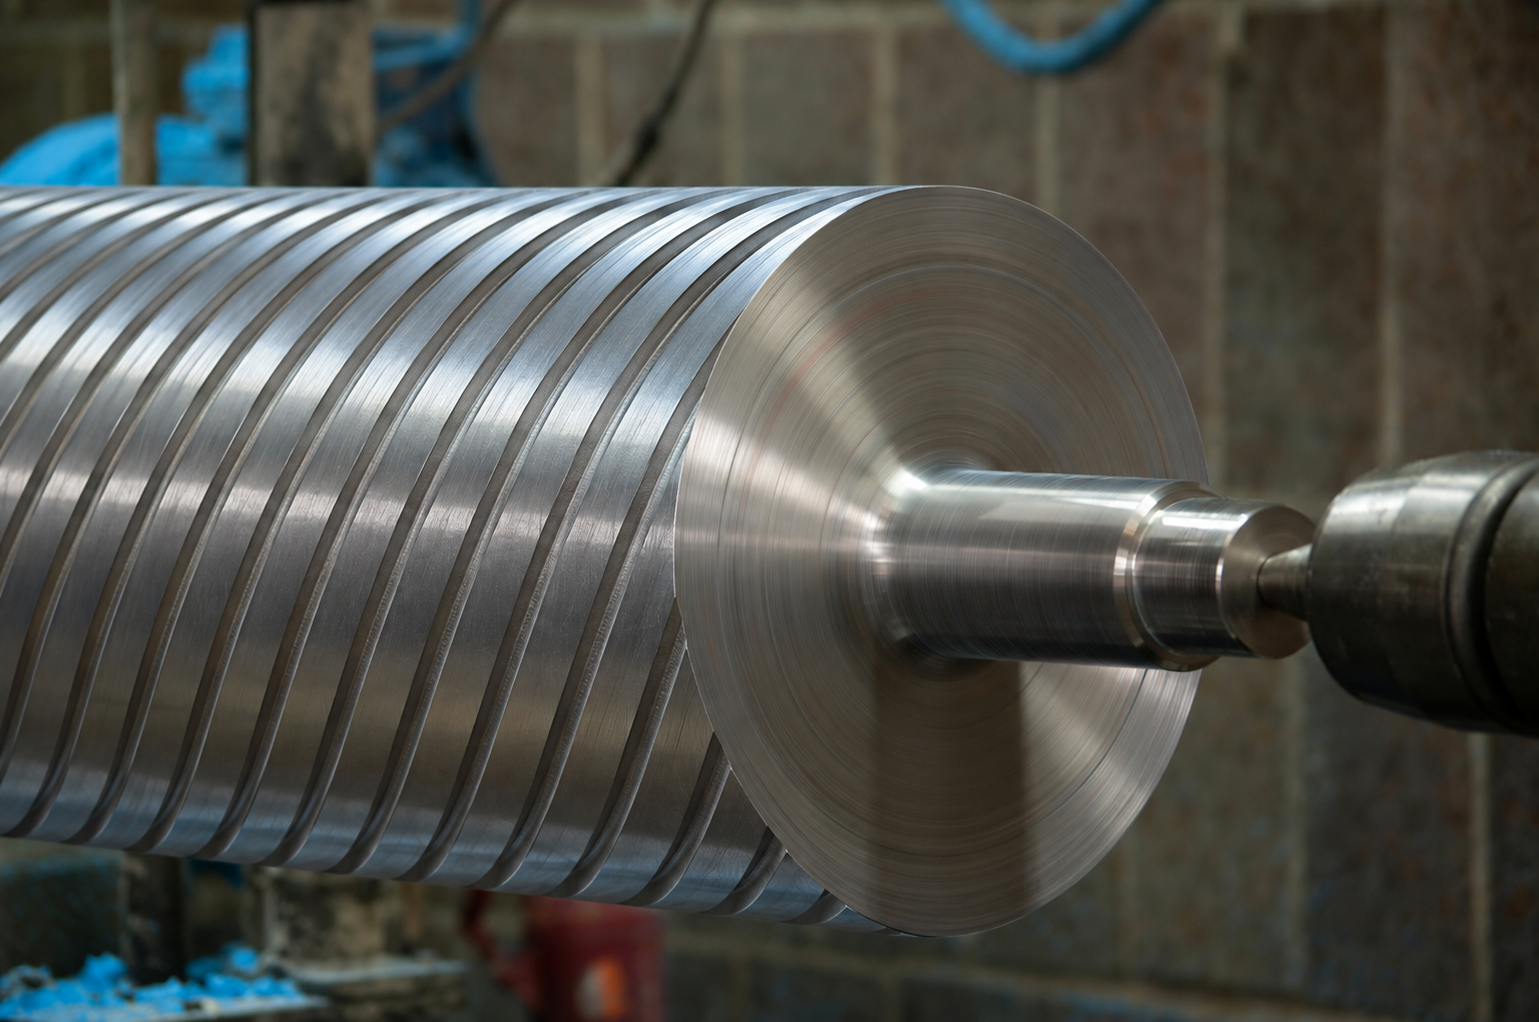
Regenerierung einer Stahlwalze zur Führung des Schleifbands in einer Breitbandschleifmaschine. Die verschlissene Oberfläche und abgenutzten Nuten machten ein Abdrehen des Arbeitsbereichs von Ø250 auf Ø245 mm,die Aufarbeitung der Zapfen, die erneute Herstellung der Spiralnuten sowie das abschließende dynamische Auswuchten erforderlich.
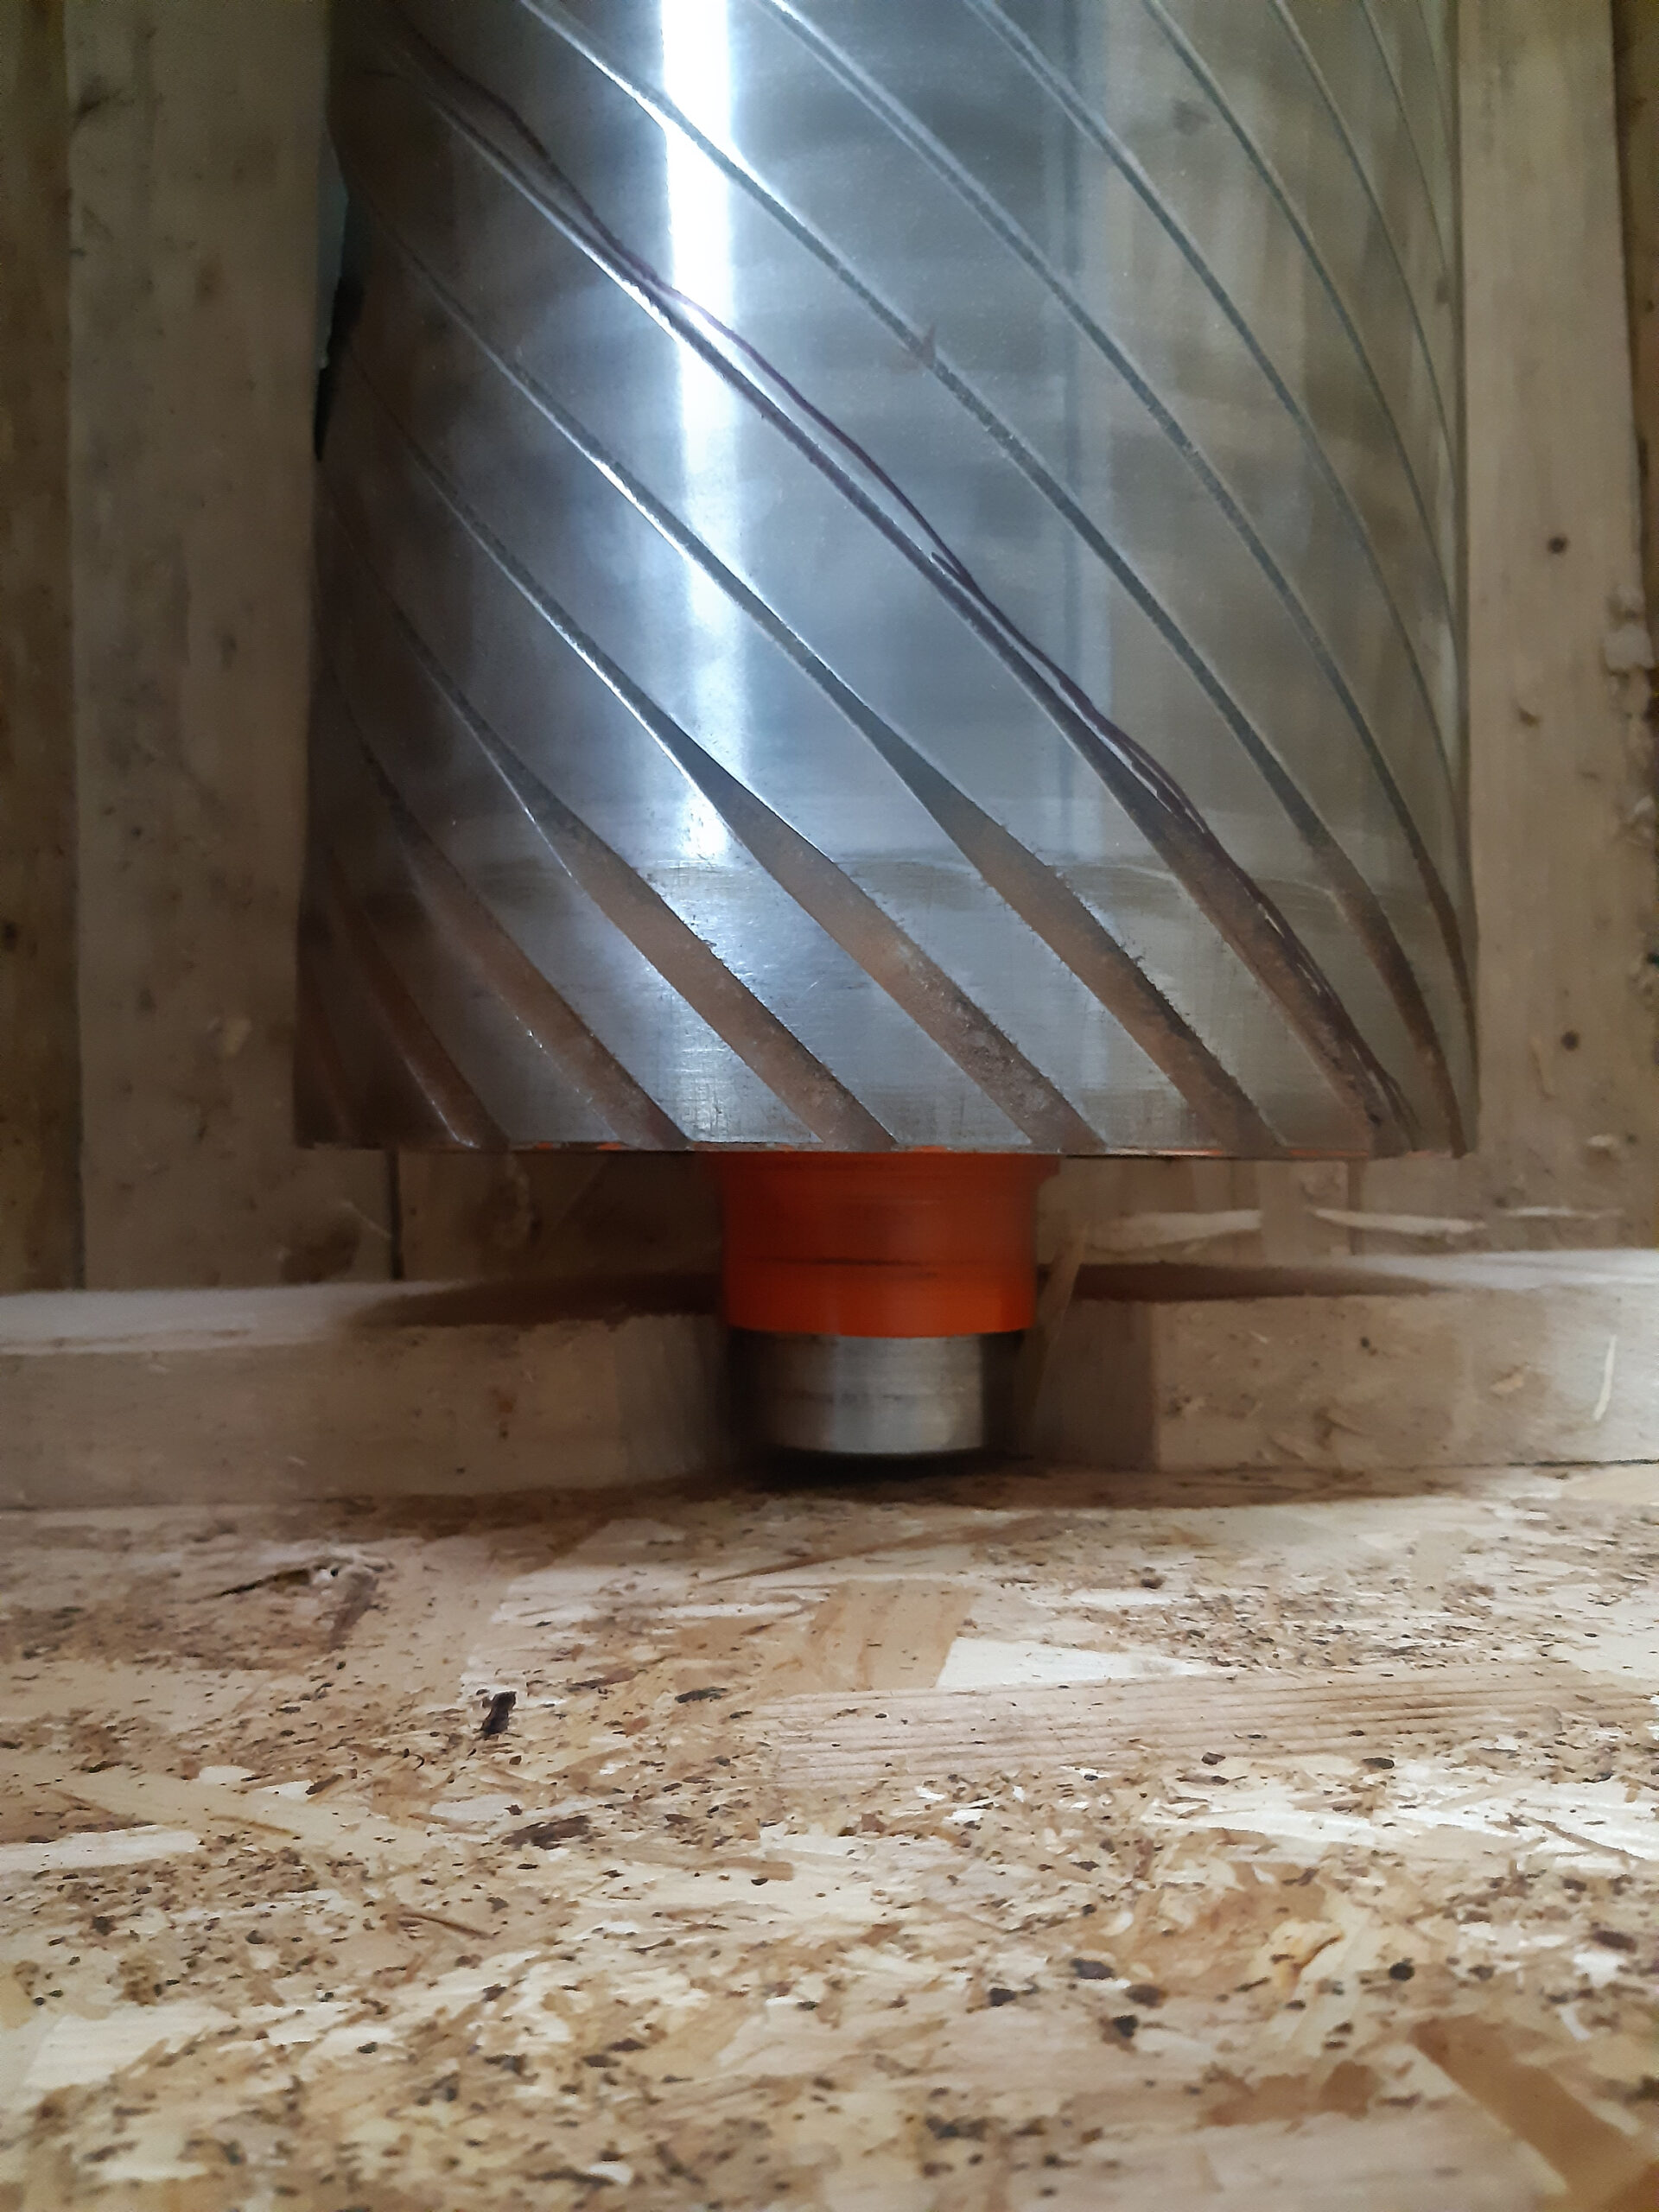
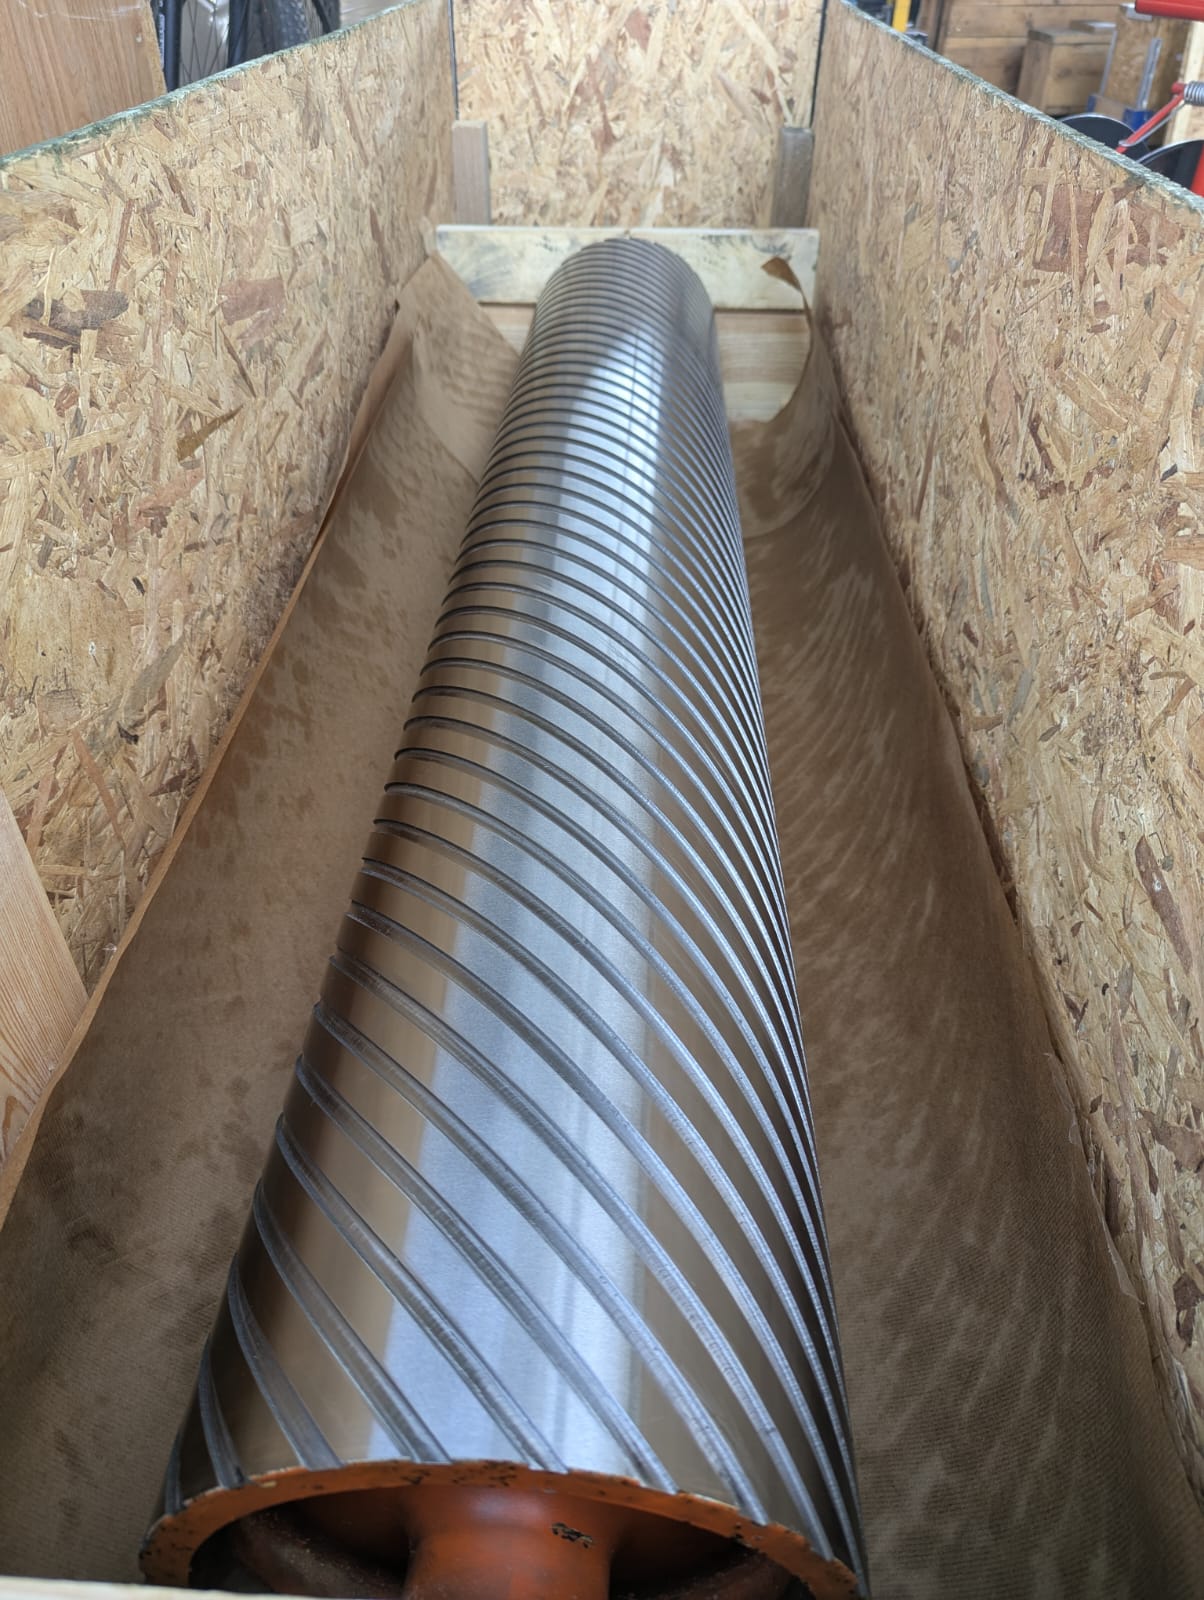
Schleifband-Führungswalze vor der Regenerierung Arbeitsfläche und abgenutzten Spiralnuten zur Regenerierung angeliefert.Um die Nutgeometrie entsprechend den vom Kunden übermittelten Daten erneut herzustellen, musste zunächst eine geeignete Basisfläche vorbereitet werden.
Ausgangspunkt war ein Arbeitsbereich mit Ø250 mm und Länge 1460 mmVor der weiteren Bearbeitung musste geprüft werden, ob die Walzenkonstruktion und die vorhandene Wandstärke das Abtragen der verschlissenen Materialschicht zulassen.
Der Oberflächenverschleiß war so groß, dass für die korrekte Wiederherstellung der Spiralnuten der Arbeitsbereich zunächst abgedreht werden musste. Der geplante Bearbeitungsumfang bedeutete eine Reduzierung des Durchmessers von Ø250 auf Ø245 mm. Ø250 auf Ø245 mm,.
Vor Beginn dieses Arbeitsschritts wurden die Konstruktion der konkreten Walze und die Möglichkeit einer weiteren Bearbeitung bei der vorhandenen Wandstärke geprüft. Erst danach wurde dem Kunden der Änderungsumfang vorgestellt und die Freigabe zur Fortsetzung der Arbeiten eingeholt.
Die Durchmesseränderung wirkte sich auch auf die Masse der Walze aus, daher wurde diese Entscheidung vor den nächsten Regenerierungsschritten mit dem Kunden abgestimmt.
Nachdem die weitere Bearbeitung als technisch möglich bestätigt worden war, begann die eigentliche Regenerierung. Der Umfang umfasste die Arbeitsfläche, die Zapfen, die Wiederherstellung der Spiralnuten sowie das abschließende dynamische Auswuchten der Walze.
Bewertet wurden der Zustand der Arbeitsfläche, der Verschleiß der Nuten, die Zapfen sowie die Möglichkeit einer weiteren Bearbeitung des Walzenkörpers. Auf dieser Grundlage wurde der Regenerierungsumfang festgelegt.
Die verschlissene Oberfläche wurde abgedreht, wodurch sich der Durchmesser des Arbeitsbereichs von Ø250 auf Ø245 mm,verringerte. Die dadurch entstandene Fläche diente als Basis für die erneute Herstellung der Spiralnuten.
CNC-DrehenDie verschlissenen Zapfenflächen wurden durch Auftragschweißen und anschließendes Schleifen wiederhergestellt.Dadurch umfasste die Regenerierung nicht nur den Arbeitsbereich der Walze, sondern auch ihre Zapfen.
Nach der Oberflächenvorbereitung wurden die Spiralnuten erneut hergestellt. Die Geometrie wurde anhand der vom Kunden bereitgestellten Daten reproduziert,ohne allgemeine Standardparameter anderer Walzen zu übernehmen.
Die Walze wurde nach der Wiederherstellung der Spiralnuten dynamisch Die Kontrolle erfolgte somit bereits an der endgültigenGeometrie des Bauteils nach Abschluss der wesentlichen Bearbeitungsschritte.
Die verschlissene Nutstruktur wurde nach vorheriger Vorbereitung der Arbeitsfläche der Walze wiederhergestellt. Unten lässt sich der Zustand des Bauteils vor der Regenerierung mit dem Zustand nach Abschluss der Arbeiten vergleichen.
VORHER
Vor der Regenerierung war die Arbeitsfläche verschlissen und die Spiralnuten mussten wiederhergestellt werden. Für die erneute Nutbearbeitung war zunächst eine Vorbereitung der Walzenoberfläche erforderlich.
NACHHER
Nach der Oberflächenvorbereitung wurden die Spiralnuten entsprechend der in den Kundendaten definierten Geometrie erneut hergestellt. Anschließend wurde die Walze in ihrer endgültigen Geometrie dynamisch ausgewuchtet.
Der Arbeitsumfang beschränkte sich nicht auf die Arbeitsfläche der Walze. Auch die Zapfen wurden aufgearbeitet, die Spiralnuten wiederhergestellt und das fertige Bauteil nach Abschluss der Bearbeitung dynamisch ausgewuchtet.
Die verschlissene Materialschicht wurde durch Abdrehen entfernt, sodass eine ebene Basisfläche für die erneute Herstellung der Spiralnuten entstand.
Die Spiralnuten wurden entsprechend den vom Kunden übermittelten Daten erneut hergestellt und damit die für den Kontakt mit dem Schleifband vorgesehene Oberfläche wiederhergestellt.
Die verschlissenen Zapfenflächen wurden durch Auftragschweißen und anschließendes Schleifen wiederhergestellt.
Die Walze wurde nach der Herstellung der Spiralnuten ausgewuchtet, sodass sich die Kontrolle auf das Bauteil in seiner endgültigen Geometrie bezog.
Durch die Wiederherstellung von Oberfläche und Nuten wurden die Voraussetzungen für eine korrekte Führung des Schleifbands und eine Verringerung des Schlupfs wiederhergestellt.
Das Abdrehen der Oberfläche und die Herstellung der Spiralnuten verändern Materialmenge und Materialverteilung bezogen auf die Rotationsachse der Walze. Deshalb wurde das dynamische Auswuchten in diesem Projekt erst nach Abschluss der Bearbeitung und Wiederherstellung der Nuten durchgeführt..
Die Kontrolle bezog sich dadurch auf das Bauteil in seiner endgültigen Geometrie — nach Reduzierung des Arbeitsdurchmessers, Aufarbeitung der Zapfen und Herstellung der neuen Nutstruktur.
Eine verschlissene Oberfläche oder abgenutzte Nuten bedeuten nicht automatisch, dass eine neue Walze gefertigt werden muss. Der mögliche Regenerierungsumfang hängt von der Konstruktion und dem tatsächlichen Zustand des konkreten Bauteils ab.
In diesem Projekt erlaubte die Walzenkonstruktion eine Reduzierung des Durchmessers des Arbeitsbereichs von Ø250 auf Ø245 mm, und die weitere Nutzung des vorhandenen Walzenkörpers. Bei einem anderen Bauteil kann der zulässige Bearbeitungsumfang völlig anders ausfallen.
Präzisionswalzen ansehenDie Walze wurde ohne Transportkiste angeliefert. Nach Abschluss der Regenerierung haben wir eine neue Verpackung vorbereitet, das fertige Bauteil darin gesichert und den Transport zum Werk des Kunden in Polen organisiert.
Nach der Wiederherstellung von Oberfläche, Zapfen und Spiralnuten war auch die sachgerechte Vorbereitung der Walze für die weitere Logistik wichtig. Das regenerierte Bauteil wurde vor dem Versand an den Kunden in einer Kiste gesichert.
Ob eine Regenerierung möglich ist, hängt von Konstruktion und Zustand der konkreten Walze ab. Im Folgenden sind die wichtigsten Punkte zusammengefasst, die vor Beginn der Bearbeitung geprüft werden sollten.
Ob die Nuten erneut hergestellt werden können, hängt vom Zustand und von der Konstruktion der konkreten Walze ab. In diesem Projekt konnte die Oberfläche von Ø250 auf Ø245 mm abgedreht und anschließend die Nutgeometrie anhand der Kundendaten wiederhergestellt werden.
Ein solcher Bearbeitungsschritt ist nur möglich, wenn Konstruktion und verbleibende Wandstärke das Entfernen der erforderlichen Materialmenge zulassen. Der Umfang muss für jedes Bauteil individuell festgelegt werden.
Entscheidend sind unter anderem die aktuelle Geometrie, die Wandstärke, die Konstruktion des Walzenkörpers, der Verschleißumfang sowie die nach der Regenerierung erforderlichen Parameter. Deshalb ist vor Bearbeitungsbeginn eine Bewertung der konkreten Walze notwendig.
Das Abdrehen der Oberfläche und die Herstellung der Nuten verändern Materialmenge und Materialverteilung bezogen auf die Rotationsachse. In diesem Projekt wurde das dynamische Auswuchten nach Wiederherstellung der endgültigen Walzengeometrie durchgeführt.
Ja. In diesem Projekt wurden die verschlissenen Zapfen durch Auftragschweißen und Schleifen aufgearbeitet, sodass die Reparatur sowohl den Arbeitsbereich als auch die Zapfenflächen umfasste.
Hilfreich sind eine technische Zeichnung, die wichtigsten Abmessungen, Angaben zur Konstruktion sowie Fotos des Verschleißes. Der genaue Datenumfang hängt jedoch vom Walzentyp und von der geplanten Regenerierung ab.
Eine Zeichnung erleichtert die Bewertung des Bauteils und die Wiederherstellung der geforderten Geometrie erheblich. In diesem Projekt definierten die Kundendaten unter anderem die Geometrie, die für die erneute Herstellung der Nuten erforderlich war.
Nein. Die Regenerierbarkeit hängt unter anderem vom Zustand des Walzenkörpers, der Wandstärke, dem Verschleiß von Oberfläche und Zapfen sowie vom Bearbeitungsumfang ab, der zur Wiederherstellung der Geometrie erforderlich ist. In diesem Projekt erlaubte die Konstruktion eine Reduzierung des Durchmessers von Ø250 auf Ø245 mm; dieser Wert ist jedoch nicht auf andere Walzen übertragbar.
Der mögliche Regenerierungsumfang hängt von Konstruktion und Zustand des konkreten Bauteils ab. In vielen Fällen können Oberfläche, Zapfen und Arbeitsgeometrie wiederhergestellt werden, ohne eine vollständig neue Walze fertigen zu müssen.