

Króm-oxid (Cr₂O₃) plazmaszórás
Funkcionális kerámiabevonat kopásnak, súrlódásnak és technológiai közeggel való érintkezésnek kitett felületekre. Az alkatrész előkészítését, a plazmaszórást és a befejező megmunkálást az alkatrész geometriájához és üzemi körülményeihez igazítjuk.
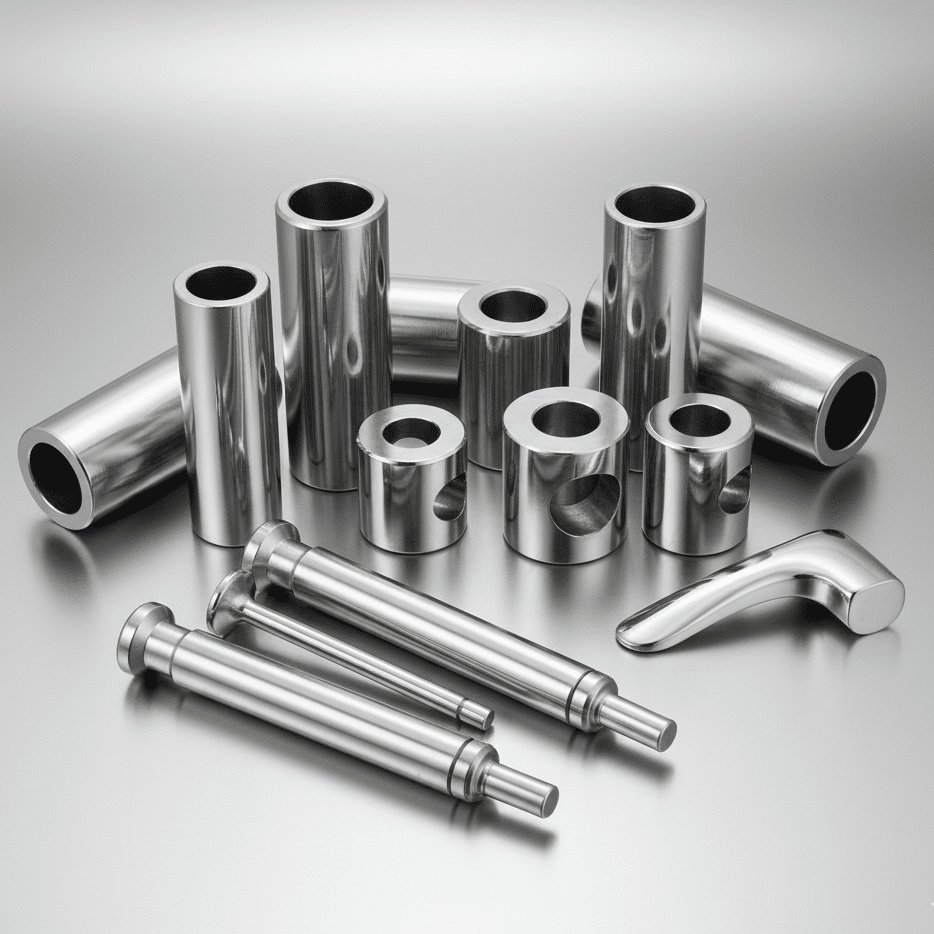
Milyen alkatrészeket vonhatunk be króm-oxiddal?
A Cr₂O₃ plazmaszórást új és felújított ipari alkatrészek munkafelületein alkalmazzuk. Az alapfelület előkészítését és a befejező megmunkálást az alkatrész geometriájához és üzemi körülményeihez igazítjuk.
Ipari hengerek
Kopásnak, súrlódásnak vagy technológiai közeggel való érintkezésnek kitett henger-munkafelületek.
Tengelyek és hengeres felületek
Olyan alkatrészek, amelyeknél a kerámiabevonat ellenálló, más gépelemekkel együttműködő felületet képez.
Perselyek és forgó alkatrészek
Olyan felületek, amelyeknél a szükséges munkageometria megtartása mellett nagyobb kopásállóságra van szükség.
Felújítandó alkatrészek
Az elhasználódott alkatrészt értékelhetjük a felület előkészíthetősége és egy új funkcionális réteg kialakíthatósága szempontjából.
A Cr₂O₃ plazmaszórás műszaki adatai
A kivitelezési paramétereket az alkatrész geometriájához, a kopás jellegéhez és a szükséges végső felülethez igazítjuk.
| Bevonat anyaga | Króm-oxid Cr₂O₃ — kerámiabevonat |
|---|---|
| Felviteli technológia | Plazmaszórás az alkatrész előkészített felületére |
| A kategóriára jellemző keménység | Jellemzően kb. 1200–1800 HV* |
| Rétegvastagság | Az alkalmazás és a dokumentáció alapján egyedileg meghatározva |
| Megmunkálás plazmaszórás után | Köszörülés és polírozás a szükséges felületi eredmény szerint |
| Végméret | Az adott alkatrészhez és annak gépbeli funkciójához meghatározva |
| Új / felújított alkatrészek | Mindkét lehetőség — az alapalkatrész geometriájának és állapotának értékelése után |
| Közeghez való kiválasztás | A közeg típusának, koncentrációjának, hőmérsékletének és az érintkezés módjának elemzése után |
* Az anyagkategóriára jellemző érték, nem egy adott megrendelés garantált paramétere.
Mikor érdemes Cr₂O₃ bevonatot mérlegelni?
A kerámia nagy keménysége önmagában nem határozza meg a bevonat tartósságát. A kiválasztásnál figyelembe kell venni a kopás jellegét, a közeget, a terheléseket és az alkatrész működésének módját.
A munkafelület egyenletes kopása
Folyadék adagolása vagy technológiai közeggel való érintkezés
Anyag vezetése és visszatekercselése
Működés megfelelően megválasztott vegyi környezetben
Cr₂O₃ vagy keménykróm?
A nagyobb keménység nem jelent automatikusan jobb megoldást. A bevonat kiválasztását a kopási mechanizmus, a terhelés, az ütések, a hajlítás, a közeg és a későbbi felújítás lehetősége határozza meg.
Cr₂O₃
- jellemzően kb. 1200–1800 HV,
- nagyon nagy ellenállás egyenletes kopás esetén,
- megfontolandó megoldás folyadékadagolásnál és közeggel végzett munkánál,
- kisebb tűrés ütések és pontszerű terhelések esetén.
Keménykróm
- jellemzően 850–1200 HV,
- nagyon alacsony súrlódási tényező,
- jobb tűrés ütések, terhelések és hajlítás esetén,
- könnyebben újra felújítható.
| Kritérium | Cr₂O₃ | Keménykróm |
|---|---|---|
| Keménység | kb. 1200–1800 HV | 850–1200 HV |
| Egyenletes kopás | Nagyon nagy ellenállás | Nagy ellenállás |
| Súrlódás / csúszás | A kerámia típusától és a befejező megmunkálástól függ | Nagyon alacsony súrlódási tényező |
| Ütések | Rideg bevonat — körültekintést igényel | Jobban tűri az ütőterheléseket |
| Pontszerű nyomás | Repedés vagy kipattogzás kockázata | Jobban tűrhető |
| Hajlító igénybevétel | Kisebb tűrés | Jobb tűrés |
| Vegyi igénybevétel | Nagyon jó megfelelően kiválasztott alkalmazásokban | Jó; a korrózióvédelem a bevonat állapotától függ |
| Felújítás | A technológiától és az alkatrész állapotától függ | Könnyebben újra kialakítható |
A kerámia nem „jobb króm”. Más típusú bevonat, amely más üzemi körülményekhez készült. Ezért a kiválasztás előtt elemezzük az alkatrész kopásának módját és terheléseit. Ez egy másik bevonat, amelyet más üzemi körülményekre terveztek. Ezért a kiválasztás előtt elemezzük az alkatrész kopási módját és terhelését.
Hogyan készül a Cr₂O₃ bevonat?
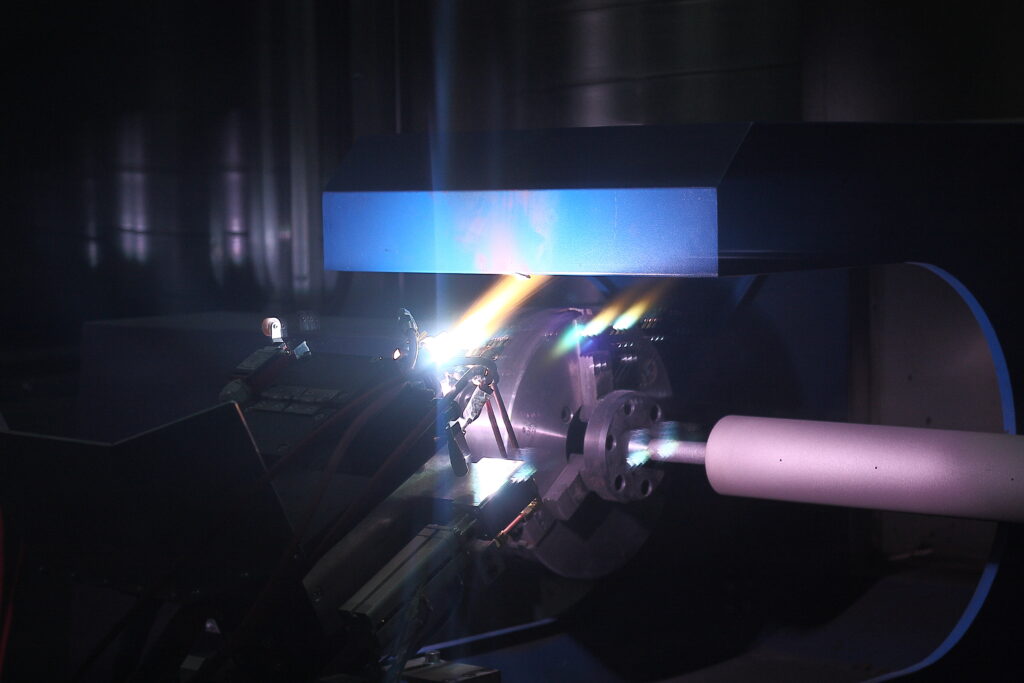
A plazmaszórás a teljes folyamat egyik lépése. A bevonat elkészítése előtt felmérjük az alkatrész állapotát és előkészítjük az alapfelületet, a szórás után pedig a felület a szükséges méretre és végső állapotra munkálható.
Az alkatrész alapfelülete
Ellenőrizzük az alkatrész állapotát, geometriáját és azt a felületet, amelyen a funkcionális kerámiaréteget ki kell alakítani.
Felület-előkészítés
Az előkészítés terjedelmét az alapanyaghoz, az alkatrész állapotához és a bevonat kívánt végső eredményéhez igazítjuk.
Cr₂O₃ plazmaszórás
A por alakú króm-oxidot a plazmasugárba juttatjuk, majd az előkészített felületre szórjuk, ahol funkcionális kerámiaréteget képez.
Köszörülés és polírozás
A bevonat elkészítése után az alkatrész a funkciójából adódó végméretre és felületi állapotra munkálható.
Felújítás vagy új alkatrész gyártása?
Az elhasználódott felület nem minden esetben jelenti azt, hogy új alkatrészt kell gyártani. Először az alapalkatrész állapotát, geometriáját és a sérülések jellegét értékeljük, majd ezután határozzuk meg a munkák terjedelmét.
A meglévő alkatrész felújítása
A felújítást akkor érdemes mérlegelni, ha az alapalkatrész állapota lehetővé teszi a felület előkészítését és egy új funkcionális kerámiaréteg kialakítását.
- az alapalkatrész állapotának és geometriájának értékelése,
- a felület előkészítése az újbóli bevonáshoz,
- új Cr₂O₃ réteg kialakítása,
- a felület megmunkálása a kívánt végső eredményig.
Új alkatrész gyártása
Új alkatrész gyártását akkor mérlegeljük, ha az alapalkatrész állapota, a sérülések vagy a geometriai követelmények már nem indokolják a meglévő alkatrész további felújítását.
- az alkatrész gyártása műszaki dokumentáció alapján,
- a felület előkészítése a bevonathoz,
- Cr₂O₃ plazmaszórás,
- a felület befejezése az alkatrész funkciójának megfelelően.
Az alkatrész ellenőrzése kiszállítás előtt
A bevonat és a befejező megmunkálás elkészítése után ellenőrizzük az elvégzett munkák terjedelmét és az adott megrendeléshez egyeztetett felületi jellemzőket.
Az ellenőrzés terjedelmét a dokumentáció és a korábbi egyeztetések határozzák meg. Így az átvétel nem egyetlen univerzális paraméterkészleten, hanem az adott alkatrész követelményein alapul.
Cr₂O₃ plazmaszórás — gyakori kérdések
Az alkatrész értékelésénél nemcsak a bevonat típusa számít, hanem az alapfelület állapota, a geometria, a kopás módja és az üzemi körülmények is.
Mi a króm-oxid (Cr₂O₃) plazmaszórás?
Ez egy olyan eljárás, amely során funkcionális kerámiaréteget viszünk fel megfelelően előkészített alapfelületre. A Cr₂O₃ króm-oxidot többek között olyan helyeken alkalmazzák, ahol a felület egyenletes kopásnak, súrlódásnak vagy technológiai közeggel való érintkezésnek van kitéve.
Milyen alkatrészek vonhatók be Cr₂O₃ bevonattal?
A technológia többek között hengereken, tengelyeken, perselyeken és más ipari munkafelületeken alkalmazható. A bevonat kialakíthatóságát az alkatrész geometriája, az alapanyag és az üzemi körülmények alapján értékeljük.
Felújítható-e egy elhasználódott alkatrész új gyártása helyett?
Ezt a lehetőséget egyedileg értékeljük. Meghatározó az alapalkatrész állapota, a geometria és a sérülések jellege. Ha az alapfelület alkalmas a további használatra, mérlegelhető a felület előkészítése és egy új funkcionális réteg kialakítása.
Cr₂O₃ vagy keménykróm — melyik bevonatot válassza?
Nincs egyetlen olyan technológia, amely minden alkalmazáshoz a legjobb. A Cr₂O₃ jól alkalmazható egyenletes kopásnál és bizonyos közeggel működő alkalmazásokban, míg a keménykróm jobban tűri az ütéseket, a pontszerű terheléseket és a hajlítófeszültségeket.
A Cr₂O₃ nagy keménysége azt jelenti, hogy a bevonat mindig tartósabb lesz?
Nem. A keménység csak az egyik kiválasztási szempont. Ütések, nagy pontszerű terhelések vagy hajlítás esetén a kerámia ridegsége fontosabb lehet, mint a nagy kopásállósága.
Megmunkálják-e a felületet a plazmaszórás után?
Az alkatrész követelményeitől függően a bevonat elkészítése után köszörülés és polírozás végezhető. A befejező megmunkálás terjedelmét a felület funkciója és az egyeztetett végméret határozza meg.
Szükséges műszaki rajzzal rendelkezni?
Az előzetes elemzéshez hasznosak a fényképek, az alapméretek, az alkatrész leírása és a működésére vonatkozó információk. Ha rendelkezésre áll műszaki dokumentáció, érdemes csatolni.
Milyen információk szükségesek a megkeresés elkészítéséhez?
Küldjön fényképeket az alkatrészről, alapméreteket, információt a jelenlegi felületről, valamint az üzemi körülmények leírását: a kopás jellegét, a közeget, a terheléseket és a felújítás vagy bevonatkészítés után elvárt eredményt.
Mi határozza meg a Cr₂O₃ bevonat tartósságát?
A Cr₂O₃ kerámiabevonat jellemzően kb. 1200–1800 HV keménységet érhet el, de önmagában a keménységi érték nem határozza meg a bevonat viselkedését egy adott gépben. Az eredményt a teljes rendszer határozza meg: az alapfelület, a terhelés, a kopás jellege és a folyamat körülményei.
A kopás jellege
A kerámia jól viselkedik egyenletes felületi kopás esetén. Ugyanakkor másképp viselkedik ütések, helyi túlterhelés vagy az alkatrész hajlítását okozó működés esetén.
Mechanikai terhelések
A nagy pontszerű terhelés, az ütések és a hajlítófeszültségek külön elemzést igényelnek, mivel a funkcionális kerámiaréteg ridegebb a keménykrómnál.
Közeg és folyamatkörülmények
A kiválasztásnál figyelembe vesszük a közeg típusát, a hőmérsékletet, a felülettel való érintkezés módját és azt a vegyi környezetet, amelyben az alkatrész működik.
Alapfelület és felület-előkészítés
A bevonat az alapalkatrésszel együtt működik. Ezért plazmaszórás előtt fontos az alapfelület állapota, az alkatrész geometriája és a kerámiaréteghez megfelelően előkészített felület.
A bevonat kiválasztása az üzemi körülményekkel kezdődik
A keménység csak az egyik paraméter, és nem lehet az egyetlen döntési szempont. Az alkatrész értékelésénél együtt kell vizsgálni a kopás jellegét, a terhelést, az ütéseket, a hajlítást, a közeget, a hőmérsékletet és az alapalkatrész állapotát. Csak ezeknek az adatoknak az együttes értékelése alapján dönthető el, hogy a Cr₂O₃ megfelelő megoldás-e az adott munkafelülethez.
Az Ön igényéhez kapcsolódó megoldások
Tekintse meg azokat a technológiákat és alkatrészeket, amelyek kiegészíthetik a Cr₂O₃ plazmaszórást, a felületfelújítást vagy a teljes ipari alkatrész előkészítését.
 Szolgáltatás
Keménykrómozás
Alternatív fémbevonat A szolgáltatás megtekintése → megtekintése
Krómozott hengerek
Fabricación nueva y regeneración Termék megtekintése → megtekintése
Precíziós hengerek
Új gyártás és felújítás Termék megtekintése →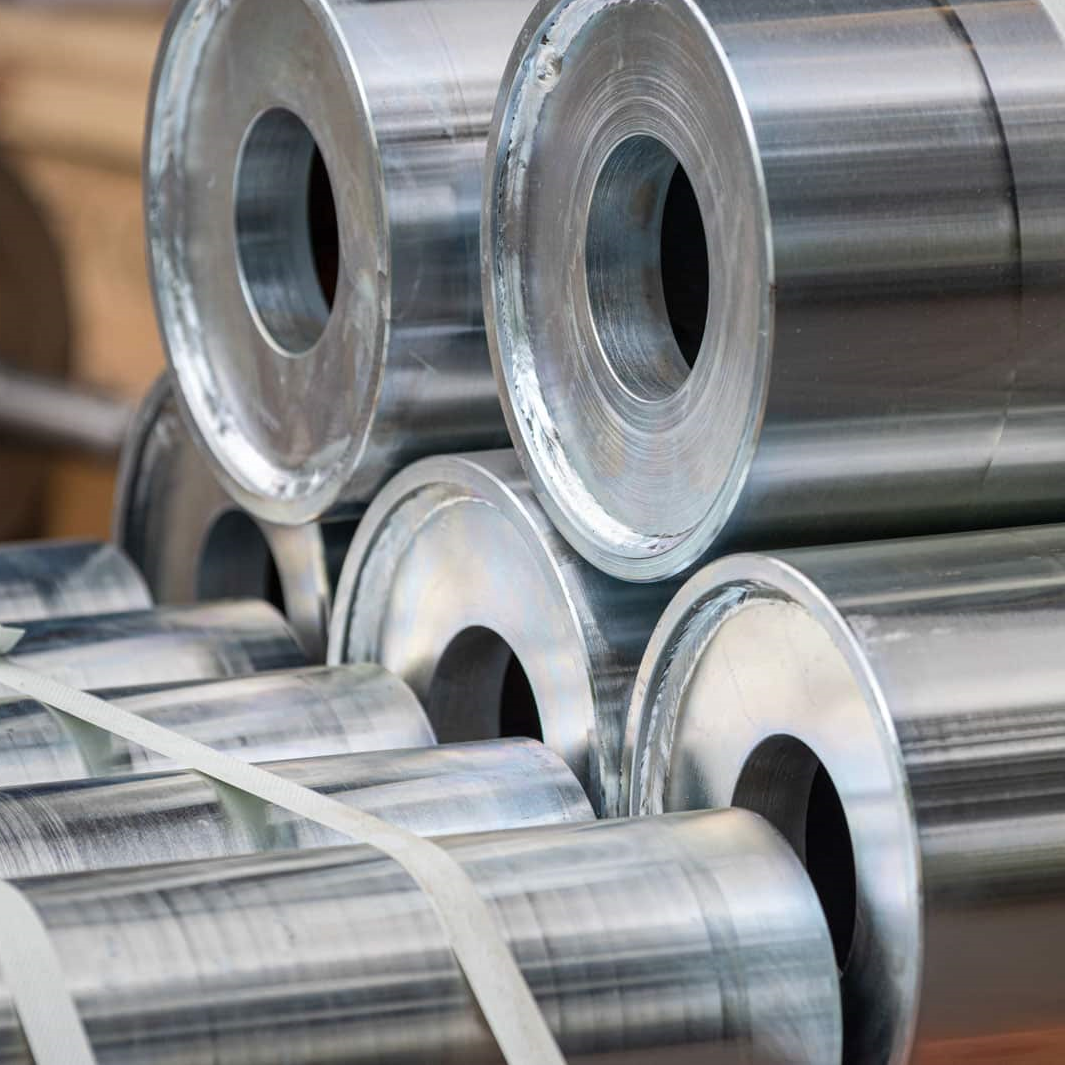 Szolgáltatás
CNC alkatrész-esztergálás
Forgástest alkatrészek előkészítése A szolgáltatás megtekintése → megtekintése