Usinage de finition pour l'industrie

Rectification d’arbres, de rouleaux et de pièces

Nous rectifions les surfaces fonctionnelles de pièces industrielles neuves ou remises en état. Nous définissons l’étendue des travaux, les dimensions finales ainsi que les exigences de géométrie et d’état de surface à partir de la documentation et de l’état de la pièce.

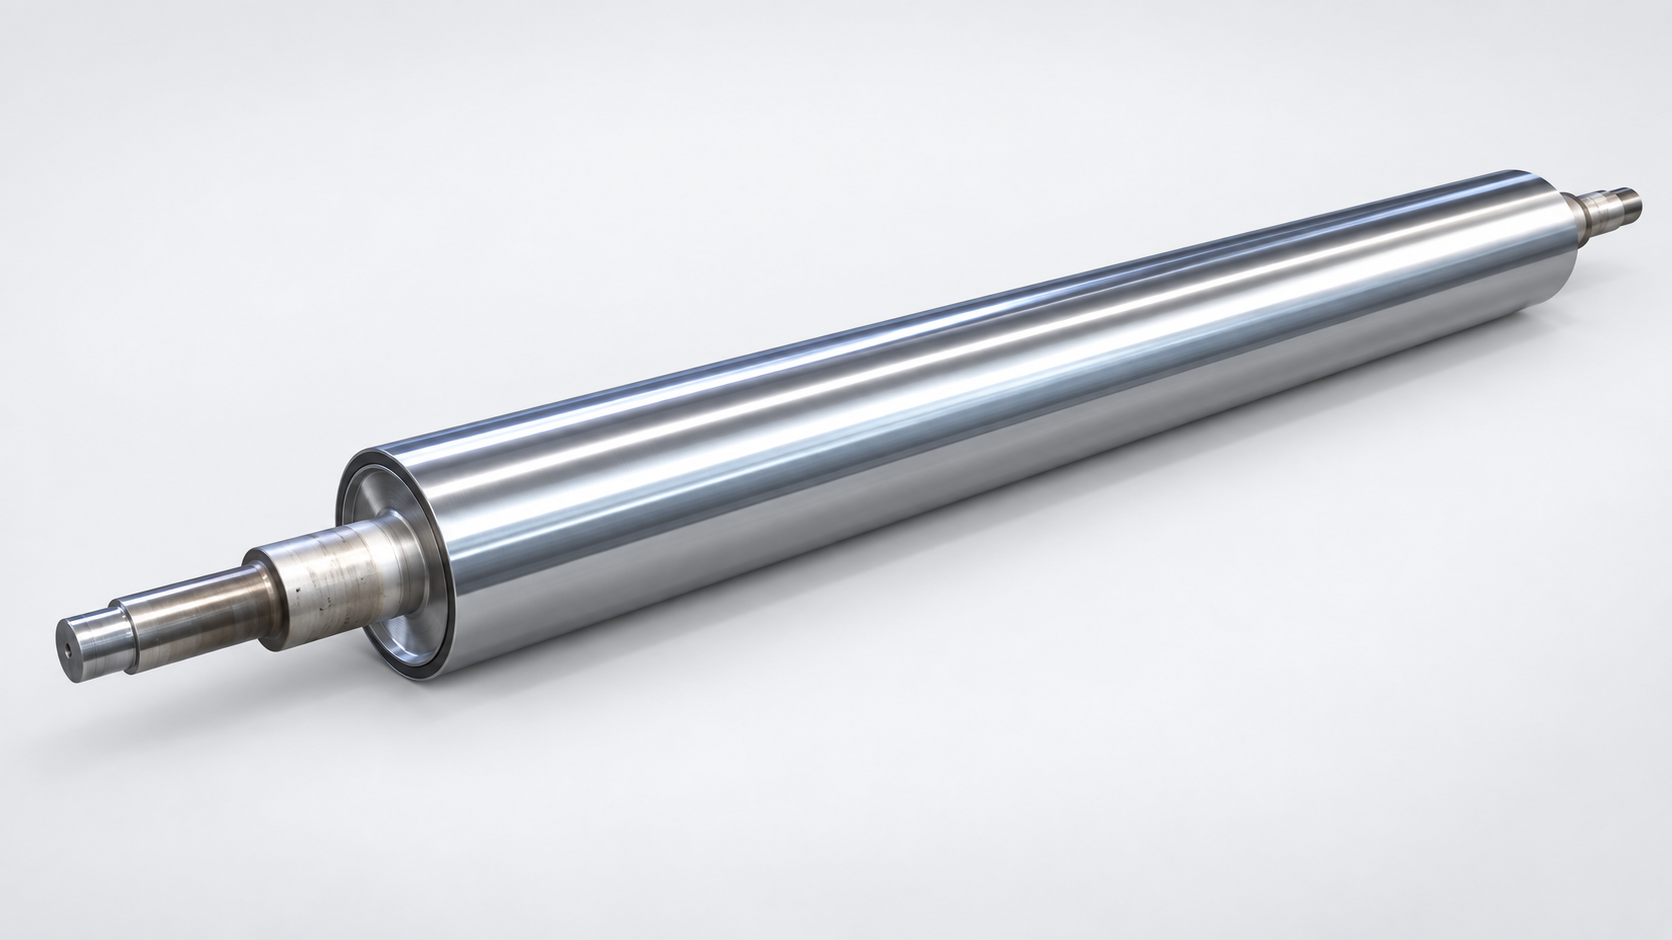
Surface du cylindre Reifenhäuser après régénération, chromage, meulage et polissage

Périmètre d’usinage

Différentes surfaces.
Un point de départ : la fonction de la pièce.

Nous adaptons l'étendue de la rectification en fonction de la manière dont la pièce s'intègre à la machine. Veuillez indiquer dans votre demande les surfaces qui doivent être traitées.

01

Surfaces des arbres

Diamètres et épaulements des arbres à usiner aux cotes finales convenues.

02

Tourillons et portées de roulements

Surfaces en contact avec les roulements, les douilles et autres composants — après évaluation de leur état et de la marge de tolérance disponible.

03

Surfaces des rouleaux

Zones de travail des cylindres industriels pour lesquelles la géométrie et l'état de surface sont importants.

04

Préparation avant l'application du revêtement

Le traitement du support en tant qu'étape du processus convenu de régénération et de préparation au chromage.

05

Finition du revêtement

Rectification après la réalisation de la couche de base, en tenant compte de son type et de l'épaisseur finale requise.

06

Pièces reconditionnées

Finition de la surface conformément aux exigences de réception après réparation ou reconstitution du revêtement fonctionnel.

Données techniques

Caractéristiques techniques de la rectification

Nous confirmons la faisabilité après avoir analysé le matériau, les dimensions, la géométrie, le mode de fixation et les exigences relatives à la surface finie.

Types de piècesArbres, rouleaux, tourillons et autres éléments rotatifs — après évaluation de leur géométrie et des possibilités de fixation.
Périmètre des travauxRectification des surfaces de travail indiquées afin d'obtenir les dimensions et la qualité de surface convenues.
État de la piècePièce neuve après des opérations d'usinage préalables ou pièce destinée à la remise à neuf.
Matériau et revêtementChoix du traitement après identification du matériau de base ainsi que du type et de l'état d'un éventuel revêtement.
Données d’entréeDessin technique, dimensions, photos, description de l'application et informations disponibles sur les traitements antérieurs.
Géométrie et état de surfaceDimensions finales, tolérances, rugosité et caractéristiques géométriques essentielles définies pour une pièce donnée.
ContrôleMesures des dimensions et des caractéristiques de surface convenues. Nous validons l'étendue du dossier de mesure avant la réalisation.
Opérations associéesPréparation du support, remise en état du revêtement ou finition supplémentaire — en fonction des besoins et de l'évaluation technique.

Nous n'appliquons pas une tolérance ou une valeur de rugosité unique à toutes les commandes. Nous confirmons les exigences et la possibilité de les respecter pour la pièce indiquée.

Arbres et pièces rotatives pour machines industrielles

Applications

Des surfaces adaptées à la fonction de la pièce

Le meulage peut constituer une étape de la fabrication d'une nouvelle pièce ou l'opération finale d'une remise à neuf. Le point de départ est le mode de fonctionnement de la pièce et les exigences relatives à sa surface de travail.

  • Arbres et tourillons — les surfaces en contact avec les roulements, les douilles ou d'autres pièces de la machine.
  • Rouleaux industriels — les surfaces de travail dont la géométrie et l'état influent sur le déroulement du processus.
  • Éléments revêtus — finition après chromage ou reconstitution de la couche de service, après validation du cahier des charges.
  • Maintenance industrielle — évaluation de la possibilité de rétablir les caractéristiques requises d'un élément usé.

Évaluation de l'usure

Que nous apprend l'état de la surface ?

Les rayures, les traces d’usure et les variations dimensionnelles permettent de définir les réparations nécessaires. La possibilité de rectification dépend de l’évaluation de l’ensemble de la pièce.

Le simple fait d'éliminer les traces d'usure ne permet pas toujours de rétablir les dimensions de service. En cas de manque de matière ou de revêtement endommagé, un processus de remise en état plus complet peut s'avérer nécessaire.
01

Rayures et dommages localisés

L'évaluation porte sur la profondeur des dommages et la quantité de matière pouvant être retirée sans compromettre les exigences de la pièce.

02

Usure ou modification de la géométrie

Nous vérifions les cotes, les références et les caractéristiques géométriques essentielles au fonctionnement de la pièce, ainsi que la possibilité d’atteindre les cotes finales.

03

Revêtement de service endommagé

Nous examinons l'état de la couche et du support. Le traitement peut nécessiter au préalable l'enlèvement et la remise en état du revêtement.

Choix du procédé

Quelles opérations de rectification votre pièce nécessite-t-elle ?

L’état de la pièce, la surépaisseur d’usinage disponible et sa fonction dans la machine déterminent l’ordre des opérations. Nous définissons les travaux avant leur lancement.

Finition d'une nouvelle pièce

Lorsqu'une pièce, après un tournage ou d'autres opérations, doit être usinée de manière à ce que la surface concernée présente les dimensions, la géométrie et la rugosité convenues.

Rectification après application du revêtement

Une fois la couche de travail reproduite, il faut obtenir les dimensions finales et les caractéristiques de surface requises. Le type de revêtement et la surépaisseur sont pris en compte lors du choix du procédé.

Évaluation d'un composant usagé

Lorsque la surface présente des traces d'usure ou des dommages. Nous vérifions s'il suffit de la traiter ou s'il faudra également reconstituer le matériau ou le revêtement.

Processus de réalisation

De l'évaluation de la surface à la pièce finie

Nous commençons par les caractéristiques techniques et l'état de la pièce. Nous confirmons ensuite les opérations suivantes ainsi que les critères de réception pour chaque commande.

Documentation et état de la pièce

Nous recevons des schémas, des photos et des cotes. Lors de la remise à neuf, nous déterminons le type d'usure, l'historique du revêtement et les conditions de fonctionnement de la pièce.

Évaluation technique

Nous vérifions le matériau, la géométrie, le bridage et la surépaisseur d’usinage disponible. Nous confirmons les cotes finales, les exigences d’état de surface et l’étendue du contrôle.

Rectification

Nous effectuons le traitement de surface convenu. Si la commande nécessite une remise à neuf ou l'application d'un revêtement, nous l'intégrons dans l'ordre des opérations.

Contrôle et enlèvement

Nous vérifions les paramètres prévus dans la commande. Nous convenons de la documentation relative aux mesures et des modalités de remise de la pièce avant l'exécution de la commande.

Réalisation PROEXPORT

Rectification dans le processus de remise en état d’un rouleau

Lors de la remise en état du cylindre de l'enrouleuse Reifenhäuser, le meulage a constitué l'une des étapes de la réparation : avant le chromage et après l'application du revêtement, avant le polissage final.

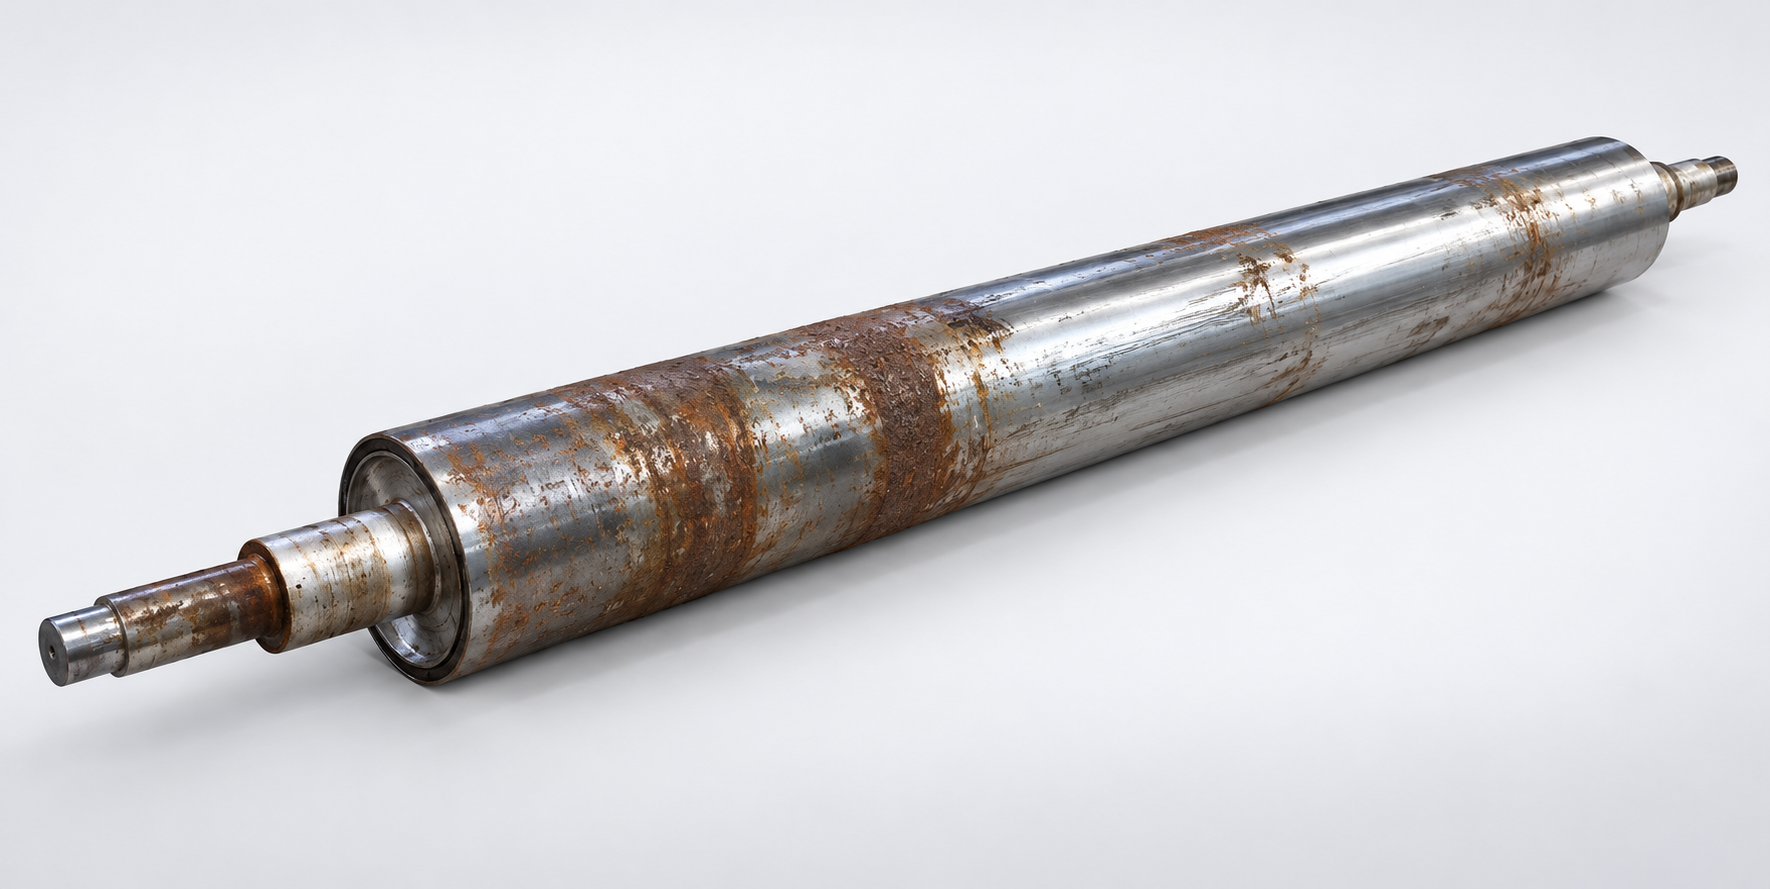
AVANT LA RÉGÉNÉRATIONSurface endommagée du cylindre Reifenhäuser avant régénération
Surface de travail endommagéeOn a d'abord retiré la matière située en dessous de la profondeur des dommages, puis on a préparé la surface en vue des opérations suivantes.
À L'ISSUE DE L'ENSEMBLE DU PROCESSUSCylindre Reifenhäuser après chromage, meulage et polissage
Revêtement après traitement de finitionLe résultat final comprend le chromage, le meulage et le polissage, puis la mesure de la rugosité.

Contrôle qualité

Dimensions, géométrie et état de la surface

La portée des mesures est déterminée par la documentation et les caractéristiques de la pièce. Les éléments devant faire l'objet d'un contrôle sont convenus avant l'acceptation de la commande.

Paramètres à convenir

  • dimensions finales des surfaces usinées,
  • tolérances et références de mesure,
  • exigences géométriques, par exemple le faux-rond ou la cylindricité,
  • la rugosité et l'état de la surface de travail.

Conditions de retrait

  • étendue du contrôle conforme à la documentation,
  • identification des caractéristiques essentielles à l’assemblage et au fonctionnement avec les autres composants,
  • définition de l'étendue du dossier de mesure,
  • confirmation des exigences avant le début de l'usinage.

Avant de commencer les travaux

Vous décrivez la pièce.
Nous évaluons l'étendue des travaux.

Disposer de toutes les informations facilite l'évaluation de la faisabilité du projet. Si vous ne disposez pas de dessin, commencez par des photos et les dimensions de base de la pièce.

01 / VOS DONNÉES

Que faut-il envoyer

  • Dessin et marquage de la surface à rectifier.
  • Matériau, dimensions et nombre d'éléments.
  • Dimensions finales, tolérances et exigences relatives à la surface.
  • Type de revêtement et informations sur les réparations antérieures.
  • Photos des dommages et description du fonctionnement de la pièce dans la machine.
02 / ÉVALUATION TECHNIQUE

Que vérifions-nous ?

  • Possibilité de fixation et d'usinage des surfaces indiquées.
  • Surépaisseur d’usinage disponible et état du matériau ou du revêtement.
  • Possibilité d'obtenir la géométrie et les dimensions requises.
  • La nécessité d'opérations préalables ou ultérieures.
  • Portée des contrôles et de la documentation de mesure.

FAQ

Questions fréquentes sur la rectification

Informations utiles avant l'envoi d'une pièce ou d'une documentation en vue d'une évaluation technique.

Quelles informations faut-il fournir pour obtenir un devis de rectification ?
Envoyez un dessin ou des photos, les dimensions de la pièce, le matériau, le nombre d'unités et les exigences relatives à la surface. S'il s'agit d'une pièce revêtue, précisez le type de revêtement et les informations disponibles concernant son épaisseur. En cas de remise à neuf, décrivez l'usure et les conditions d'utilisation.
Peut-on rectifier une pièce après chromage ?
La rectification peut constituer une étape de finition d’une surface chromée. Nous confirmons la faisabilité et l’étendue des travaux après analyse du revêtement, de la surépaisseur, de la géométrie et des cotes finales requises.
Quelles tolérances et quelle rugosité peut-on obtenir ?
Nous n'indiquons pas une valeur unique valable pour toutes les pièces. Nous évaluons les exigences en fonction du matériau, de la géométrie, du mode de fixation et de l'état de surface spécifiques à chaque pièce. Nous définissons les paramètres convenus avant la réalisation.
Le meulage suffit-il à remettre en état un cylindre usé ?
Cela dépend du type de dommages et de la surépaisseur d’usinage disponible. Il peut également être nécessaire de reconstituer la surface fonctionnelle ou le revêtement. Nous définissons les travaux de remise en état après évaluation de la pièce.
Puis-je envoyer une demande sans dessin complet ?
Oui. Nous pouvons commencer par échanger des photos, les dimensions de base et une description des fonctions des pièces. Nous déterminerons ensuite quelles données ou mesures sont nécessaires pour valider la technologie et établir un devis.
Puis-je obtenir la documentation relative aux mesures ?
Nous définissons l'étendue des mesures et du dossier de réception avant le début des travaux. Veuillez indiquer dans votre demande les caractéristiques devant être validées ainsi que le format souhaité pour le dossier de réception.
Services et produits associés

Solutions associées à votre besoin

Découvrez nos services de préparation et de finition des surfaces, ainsi que nos produits liés à l'usinage des arbres et des cylindres.

Devis pour le polissage

Vous avez un arbre, un rouleau ou une pièce à rectifier ?

Envoyez-nous la documentation ou des photos de la pièce. Nous nous baserons sur ces éléments pour déterminer les informations nécessaires à l'évaluation de l'étendue des travaux et à l'établissement du devis.

  • un dessin ou les dimensions de base ainsi que le nombre de pièces,
  • le matériau et le type de revêtement éventuel,
  • dimensions finales, tolérances et exigences relatives à la surface,
  • lors de la remise en état — description de l'usure et du rôle de la pièce dans la machine.