Rouleaux de calandre pour lignes industrielles

Les rouleaux de calandre, également appelés rouleaux de calandrage, travaillent directement au contact du matériau dans la ligne industrielle. La qualité du résultat dépend donc non seulement du revêtement, mais aussi de la géométrie, de l’état des tourillons, de la préparation du substrat, de la rugosité de surface, de la température de fonctionnement et de la pression dans la ligne.

  • fabrication de rouleaux neufs selon un plan technique ou un modèle fourni,
  • reconditionnement de la surface de travail, des tourillons et des composants mécaniques,
  • sélection du revêtement en fonction de la pression, de l’usure, de la température et des conditions de fonctionnement.
Envoyer une demande technique

Pour l’évaluation, préparez un plan, les dimensions, des photos du rouleau ou une description de son fonctionnement dans la machine.

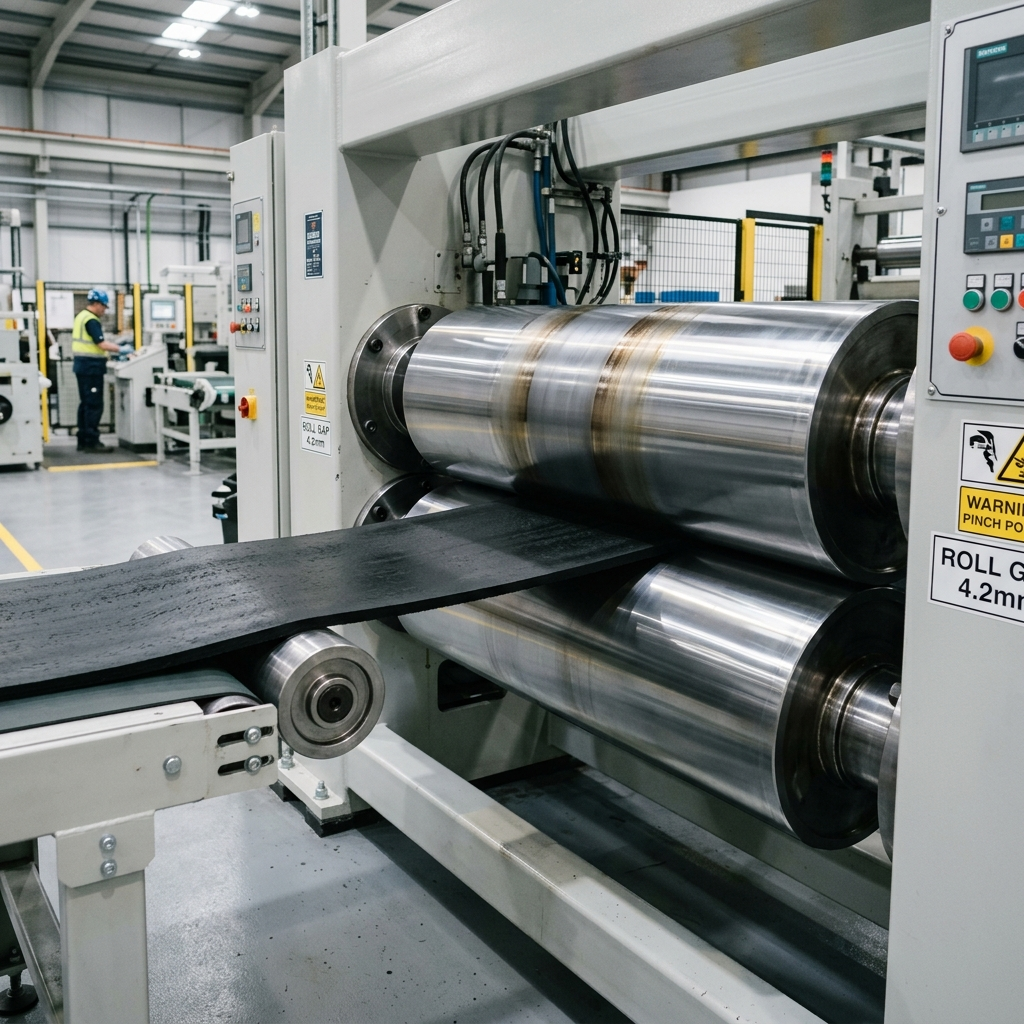
Rouleau de calandrage fonctionnant avec un matériau sur une ligne de production industrielle
jusqu’à 6 000 mm de longueur
850–1200 HV de dureté du chrome
Ra 0,08–0,16 après polissage

Que pouvez-vous commander chez PROEXPORT ?

Chez PROEXPORT, vous pouvez commander des rouleaux de calandre neufs, le reconditionnement de composants usés ainsi que la sélection d’un revêtement adapté aux conditions de fonctionnement de la ligne. Le périmètre des travaux est défini à partir de la documentation, d’un modèle fourni, de photos ou de l’évaluation du rouleau existant.

Fabrication de rouleaux de calandre neufs

Nous fabriquons des rouleaux de calandre neufs conformément à la documentation technique du client ou après analyse du modèle fourni. Le périmètre de fabrication dépend de la géométrie, des dimensions, des tourillons et des exigences relatives à la surface de travail.

Reconditionnement de rouleaux de calandre

Le reconditionnement peut comprendre la dépose de l’ancien revêtement, la préparation du substrat, un nouveau chromage dur, les opérations de finition ainsi que l’évaluation de l’état de la surface, des tourillons et de la géométrie du rouleau.

Chromage dur

Nous réalisons le chromage dur des surfaces de travail des rouleaux. Le chrome dur est retenu lorsqu’une surface de travail dure, à faible coefficient de frottement et pouvant être reconditionnée est requise.

Rectification et polissage

Après réalisation du revêtement, nous pouvons effectuer la rectification, le polissage et, pour certaines applications, le rodage de la surface de travail. L’objectif est d’obtenir une surface conforme aux exigences de fonctionnement du rouleau.

Réparation des tourillons et contrôle de la géométrie

Lors du reconditionnement, l’évaluation peut porter sur les tourillons, les surfaces d’appui et la géométrie du composant. C’est important, car un problème sur la ligne ne provient pas toujours uniquement de l’usure du revêtement.

Sélection du revêtement pour le procédé

Nous évaluons si le chromage dur ou un revêtement céramique technique à base d’oxyde de chrome est adapté à l’application. Le choix dépend de la pression, de la température, de l’usure, de l’exposition chimique et du mode de fonctionnement du rouleau.

Demander des informations sur un rouleau de calandre

Envoyez un plan, des photos, les dimensions ou une description du fonctionnement du rouleau : nous évaluerons le périmètre de travaux possible.

Paramètres techniques

Paramètres des rouleaux de calandre

Nous fabriquons les rouleaux de calandre conformément à la documentation technique, à un modèle fourni ou à l’évaluation d’un composant existant. Les valeurs ci-dessous présentent des paramètres typiques pour des rouleaux dont la surface de travail est réalisée en chrome dur ou, lorsque cela est pertinent, en céramique technique à base d’oxyde de chrome.

jusqu’à 600 mm de diamètre
jusqu’à 6 000 mm de longueur
jusqu’à 2 500 kg masse de la pièce
Type de composant rouleau ou cylindre de travail pour calandre
Périmètre du service fabrication neuve, reconditionnement, reproduction à partir d’un modèle
Base de fabrication plan technique, modèle fourni ou composant physique à mesurer
Surface de travail chrome dur ou céramique technique à base d’oxyde de chrome — le choix dépend de la pression, du type d’usure, de la température, de la rigidité de la construction et de l’état de surface requis
Chrome dur revêtement déposé par voie galvanique puis usiné mécaniquement ; adapté lorsque les propriétés de glissement, la possibilité de reconditionnement et l’obtention d’une surface de travail très lisse sont importantes
Carbure de tungstène WC HVOF option pouvant être évaluée pour l’application après examen des conditions de fonctionnement ; le périmètre de réalisation et de finition est confirmé à partir de la documentation et des exigences du rouleau
Épaisseur du chrome dur habituellement 10–200 µm ; épaisseurs supérieures uniquement après évaluation individuelle
Dureté du chrome dur 850–1200 HV
Rugosité après polissage du chrome généralement Ra 0,08–0,16 µm
Surfaces de précision pour certaines applications, Ra < 0,08 µm est possible après analyse des exigences du composant
Température de fonctionnement du chrome propriétés complètes jusqu’à env. 200 °C ; fonctionnement jusqu’à env. 400 °C avec diminution progressive de la dureté
Opérations de finition rectification, polissage ou rodage de la surface de travail — le périmètre dépend du revêtement, de la documentation et de l’état de surface requis
Exécutions spéciales possibles canaux de chauffage, perçages, tourillons spéciaux — périmètre après analyse de la documentation
Données nécessaires à l’évaluation plan, photos, dimensions, revêtement actuel et description du fonctionnement du rouleau dans la machine

Nous confirmons les paramètres finaux de réalisation après analyse de la documentation, de l’état du rouleau ou du modèle fourni. Un même symptôme, par exemple des rayures ou une usure rapide de la surface, peut provenir du revêtement, de la géométrie, de l’état des tourillons ou des conditions de fonctionnement de la ligne. Cette page traite du chrome dur et de la céramique technique à base d’oxyde de chrome.

Effet sur la ligne

Quels sont les avantages d’un rouleau de calandre correctement sélectionné ?

Un rouleau de calandre correctement sélectionné aide à maintenir un contact répétable avec le matériau. En pratique, la surface, la capacité portante du substrat, la résistance à l’usure, la stabilité dimensionnelle et le comportement du rouleau sous pression sont déterminants.

Contact plus stable avec le matériau

La surface du rouleau doit être adaptée au procédé : film, papier, textile, caoutchouc, silicone ou autre matériau en bande. Une surface usée ou mal préparée peut affecter le guidage du matériau et le résultat final.

Réduction du risque de défauts sur la surface du produit

Les rayures, l’adhérence, une brillance irrégulière ou les marques de contact avec le rouleau peuvent provenir de la surface de travail. C’est pourquoi nous analysons non seulement le revêtement, mais aussi les conditions de fonctionnement et le résultat attendu du procédé.

Revêtement adapté aux conditions de fonctionnement

Le chrome dur convient comme surface de travail dure, à faible coefficient de frottement et pouvant être reconditionnée. Pour des applications présentant un autre type d’usure, un revêtement céramique technique à base d’oxyde de chrome peut être évalué.

Possibilité de reconditionnement ultérieur

Dans de nombreux cas, un rouleau usé ne doit pas être automatiquement remplacé par un composant neuf. Si la partie métallique peut continuer à fonctionner, il est possible de retirer l’ancien revêtement, de préparer le substrat et de réaliser une nouvelle couche de travail.

Moins d’incertitude lors de la commande

Si le client ne dispose pas d’une documentation complète, le rouleau physique peut servir de point de départ pour évaluer les dimensions et la géométrie. Cela raccourcit le chemin entre le problème sur la ligne et la décision : reconditionnement, rouleau neuf ou changement de revêtement.

Envoyer une demande technique

Envoyez un plan, des photos, les dimensions ou une description du fonctionnement du rouleau : nous évaluerons s’il est préférable de le reconditionner, d’en fabriquer un neuf ou de modifier le revêtement.

Applications

Où les rouleaux de calandre sont-ils utilisés ?

Les rouleaux de calandre sont utilisés dans des lignes où le matériau passe entre des rouleaux sous pression, à température donnée ou avec un contact de surface défini. Les paramètres critiques varient selon le secteur.

Films et matériaux d’emballage

Dans les lignes pour films, la douceur de surface, les propriétés de glissement, la stabilité des échanges thermiques et la limitation de l’adhérence du matériau sont importantes.

Papier, carton et matériaux en bande

Pour le papier et le carton, le rouleau peut être exposé à l’humidité, à l’usure et à la pression. Il est utile de décrire dans la demande l’environnement de fonctionnement et les dommages observés.

Textiles et calandres thermiques

Dans les applications textiles, une géométrie stable et une surface qui n’accroche pas les fibres sont importantes. À température élevée, il faut également tenir compte du comportement du chrome dur ou, lorsque cela est pertinent, de la céramique technique à base d’oxyde de chrome.

Imprimerie et emballages en carton

Dans l’imprimerie, la précision de la surface et la répétabilité du contact avec le matériau sont essentielles. Pour certaines applications, une très faible rugosité après finition peut être importante.

Caoutchouc, silicone et applications spéciales

Pour le caoutchouc, le silicone et les applications spéciales, le choix de la surface de travail doit être fondé sur la température, la pression, le matériau et le mode de fonctionnement du rouleau.

Décrire le fonctionnement du rouleau sur la ligne

Indiquez le matériau, la température, la pression, les dommages actuels et l’état de surface attendu. Ces données permettent de déterminer s’il convient d’utiliser du chrome dur, de reconditionner le rouleau existant ou d’évaluer un revêtement céramique technique à base d’oxyde de chrome.

Reconditionnement des rouleaux

Reconditionnement de rouleaux de calandre

Le reconditionnement d’un rouleau de calandre est pertinent lorsque la partie métallique peut continuer à fonctionner. Une surface de travail usée n’implique pas toujours la fabrication d’un composant neuf, mais le reconditionnement ne doit pas non plus être considéré comme automatique.

1

Évaluation de la surface, des tourillons et de la géométrie

Avant le reconditionnement, il faut contrôler la surface de travail, les tourillons, les dommages visibles, la géométrie et l’état du corps. Les rayures, l’usure ou les dommages localisés peuvent indiquer un problème de revêtement, de pression, de température ou de géométrie du rouleau.

2

Dépose de la surface usée et préparation du substrat

Avec le chrome dur, l’ancien revêtement est retiré par voie électrochimique sans éroder le substrat en acier. Le périmètre ultérieur de préparation de la surface est confirmé après évaluation du composant, de la documentation et de l’état du revêtement existant.

3

Reconstitution de la surface de travail

Après préparation du substrat, le rouleau peut être qualifié pour un nouveau chromage dur ou, si les conditions de fonctionnement le justifient, pour un revêtement céramique technique à base d’oxyde de chrome. Le périmètre final dépend de la documentation et de l’état du composant.

4

Rectification, polissage et contrôle de la surface

Après réalisation de la surface de travail, le rouleau est soumis à des opérations de finition adaptées au type de revêtement et aux exigences du procédé. L’objectif est d’obtenir une surface conforme à la documentation et aux conditions de fonctionnement du rouleau sur la ligne.

Quand le reconditionnement peut-il ne pas être la bonne solution ?

Si la paroi du rouleau est trop mince, si le corps a perdu sa géométrie ou si les dommages mécaniques sont trop importants, la fabrication d’un rouleau neuf peut être préférable. La décision dépend de l’état du composant, des exigences du procédé et de la rigidité suffisante du rouleau après reconditionnement.

Demander une évaluation du reconditionnement du rouleau

Envoyez des photos de la surface de travail et des tourillons, les dimensions principales et une description du problème sur la ligne. Ces informations permettent d’évaluer une première orientation : reconditionnement, fabrication neuve, chromage dur ou évaluation d’un revêtement céramique technique à base d’oxyde de chrome.

Décision technique

Quand reconditionner et quand fabriquer un cylindre neuf ?

La décision entre le reconditionnement et la fabrication d’un rouleau neuf ne dépend pas uniquement du coût. Le plus important est de déterminer si le composant reconditionné sera techniquement apte à fonctionner dans les conditions actuelles de la ligne.

Le reconditionnement est pertinent lorsque le corps peut continuer à fonctionner

Si le corps, les tourillons et la géométrie permettent une utilisation ultérieure, le reconditionnement peut limiter la nécessité de fabriquer l’ensemble du composant à neuf.

Dans ce cas, la surface de travail est reconstituée et, si nécessaire, des travaux mécaniques sur la partie métallique sont également pris en compte.

En pratique : un chrome dur usé ou une surface de travail usée n’impliquent pas nécessairement le remplacement de l’ensemble du rouleau.

Un rouleau neuf est préférable lorsque la base technique est trop usée

Il convient d’envisager un rouleau neuf lorsque l’usure ne concerne pas uniquement la surface de travail. Une paroi trop mince, une perte de géométrie ou des dommages importants aux tourillons peuvent être en cause.

Une fabrication neuve peut également être plus appropriée si les conditions de fonctionnement de la ligne ont changé au point que la solution actuelle ne répond plus aux exigences de pression, de température ou de type d’usure.

En pratique : le reconditionnement ne doit pas masquer des problèmes de conception.

Lorsque le problème réapparaît, il peut être nécessaire de modifier la surface de travail

Si les mêmes symptômes réapparaissent après plusieurs reconditionnements — rayures, adhérence du matériau, usure rapide ou problèmes de guidage — il faut vérifier si la surface de travail actuelle est adaptée au procédé.

Dans ce cas, l’analyse peut montrer qu’il ne convient pas de répéter le même reconditionnement et qu’il faut réévaluer la spécification du chrome dur ou envisager un revêtement céramique technique à base d’oxyde de chrome.

Consultez-nous pour choisir le revêtement

  • plan technique ou photos du rouleau,
  • diamètre, longueur et dimensions principales du composant,
  • photos de la surface de travail et des tourillons,
  • information sur la surface de travail ou le revêtement actuellement utilisé,
  • description de la température, de la pression, de l’environnement de fonctionnement et du symptôme observé.
Demander une évaluation du rouleau

Envoyez les données techniques ou des photos du composant : nous évaluerons les orientations possibles — reconditionnement, fabrication neuve, reconstitution de la géométrie, chromage dur ou évaluation d’un revêtement céramique technique à base d’oxyde de chrome.

Collaboration technique

Quels sont les avantages de travailler avec PROEXPORT ?

La collaboration autour d’un rouleau de calandre ne doit pas se réduire à une simple question de prix du chromage. Il faut identifier le problème, sélectionner la bonne surface de travail et contrôler le composant avant expédition.

Évaluation du problème avant la préparation de la solution

Nous analysons si le problème provient de l’usure de la surface, de l’état des tourillons, de la géométrie, du fonctionnement du rouleau dans la machine, de la température, de la pression ou d’un mauvais choix de surface de travail.

Choix entre chrome dur et céramique technique à base d’oxyde de chrome

Nous sélectionnons la surface de travail en fonction des conditions du procédé : pression, type d’usure, température, rigidité de la construction, niveau de lissage requis et possibilité de reconditionnement ultérieur. Nous considérons le chrome dur et, lorsque cela est techniquement justifié, la céramique technique à base d’oxyde de chrome.

Un seul processus pour la fabrication neuve et le reconditionnement

Nous pouvons analyser s’il convient de réparer le composant existant, de reconstituer sa géométrie ou de fabriquer un rouleau neuf. Cela limite la nécessité de traiter le sujet au travers de plusieurs demandes indépendantes.

Possibilité de reproduire un rouleau sans documentation complète

L’absence de plan technique ne bloque pas nécessairement le projet. Si le rouleau physique est disponible, il est possible d’évaluer la reproduction des dimensions et de la géométrie à partir du composant.

Contrôle de la surface avant expédition

Pour les rouleaux revêtus de chrome dur ou de céramique technique à base d’oxyde de chrome, le contrôle final de la surface de travail et la protection du composant sont importants. Le périmètre du contrôle dépend de la documentation, du type de surface et des exigences de fonctionnement du rouleau.

D’abord le problème sur la ligne, ensuite le choix de la solution

Pour les rouleaux de calandre, la seule information sur l’usure de la surface est souvent insuffisante. Une recommandation adaptée nécessite des données sur le matériau, la température, la pression, la surface de travail actuelle, l’état des tourillons et le symptôme observé.

Décrire le problème du rouleau de calandre

Envoyez un plan, des photos, les dimensions ou une description du fonctionnement du rouleau. Nous organiserons les données et indiquerons les orientations possibles : reconditionnement, fabrication neuve, chromage dur ou évaluation d’un revêtement céramique technique à base d’oxyde de chrome.

FAQ

Questions fréquentes sur les rouleaux de calandre

Lors de la commande d’un rouleau de calandre neuf ou de la planification d’un reconditionnement, les questions portent le plus souvent sur la documentation, le choix de la surface de travail, la rugosité, la température de fonctionnement et la possibilité de reproduire le composant à partir d’un modèle. Voici les points qu’il est utile de clarifier avant d’envoyer une demande.

PROEXPORT fabrique-t-il des calandres complètes ?
PROEXPORT fabrique et reconditionne des rouleaux et des cylindres de travail pour calandres. La demande doit concerner le composant de travail : le rouleau, sa surface, sa géométrie, ses tourillons ou le reconditionnement du composant existant.
Les termes « rouleau de calandre » et « cylindre de calandre » désignent-ils le même composant ?
Dans la pratique, les deux termes peuvent être utilisés de manière interchangeable. Dans une demande technique, il faut surtout préciser s’il s’agit d’un composant neuf, du reconditionnement du rouleau existant, du choix de la surface de travail, de la réparation des tourillons ou de la reproduction de la géométrie à partir d’un modèle.
Quelles données sont nécessaires pour chiffrer un rouleau de calandre neuf ?
Pour chiffrer un rouleau neuf, il est préférable d’envoyer un plan technique. En l’absence de plan, des photos, les dimensions principales, des informations sur le matériau, la surface de travail actuelle et le fonctionnement du rouleau dans la machine sont utiles.
Peut-on commencer l’évaluation sans plan technique ?
Oui, si le rouleau physique ou une documentation photographique est disponible. Il est alors possible d’évaluer la reproduction de la géométrie à partir du modèle, mais le périmètre final dépend de l’état du composant et de la précision requise.
Quand le reconditionnement d’un rouleau de calandre est-il pertinent ?
Le reconditionnement est pertinent lorsque le corps, les tourillons et la géométrie du rouleau permettent une utilisation ultérieure. Il est alors possible de retirer la surface usée, de préparer le substrat, de reconstituer la surface et d’effectuer les opérations de finition.
Quand vaut-il mieux fabriquer un rouleau neuf ?
Il convient d’envisager un rouleau neuf lorsque la partie métallique est trop usée, que la paroi est trop mince, que la géométrie est instable ou que les conditions de fonctionnement de la ligne ont changé au point que le composant actuel ne répond plus aux exigences.
Quelle est la dureté du chrome dur sur un rouleau ?
La dureté propre du chrome dur est généralement de 850–1200 HV. Pour les revêtements minces, la microdureté Vickers est l’échelle appropriée, car une mesure HRC peut refléter l’influence du substrat plutôt que la dureté du revêtement lui-même.
Quelle rugosité peut-on obtenir après polissage ?
La rugosité typique après polissage du chrome dur est Ra 0,08–0,16 µm. Pour certaines applications de précision, il est possible de descendre sous Ra 0,08 µm, mais la valeur finale dépend de la documentation, de l’application et des possibilités de réalisation du composant.
Le chrome dur protège-t-il contre la corrosion ?
Le chrome dur protège contre la corrosion sous certaines conditions. Le revêtement reste protecteur tant qu’il est correctement spécifié, appliqué et non endommagé. En présence d’humidité, d’un environnement agressif ou de dommages fréquents de la surface, les conditions de fonctionnement doivent être décrites dès la première demande.
Un rouleau chromé peut-il fonctionner à température élevée ?
Le chrome dur conserve pleinement ses propriétés jusqu’à environ 200 °C. Il peut fonctionner jusqu’à environ 400 °C, mais sa dureté diminue progressivement avec l’augmentation de la température. Il est donc utile d’indiquer la température de fonctionnement dès la première demande.
Quand faut-il envisager une céramique technique à base d’oxyde de chrome plutôt que du chrome dur ?
Une céramique technique à base d’oxyde de chrome peut être évaluée lorsque les conditions de fonctionnement justifient une surface céramique. Le chrome dur reste adapté lorsque les propriétés de glissement, une surface très lisse et la possibilité de reconditionnement sont importantes. Le choix final nécessite l’analyse des conditions de fonctionnement du rouleau.
Comment le rouleau est-il protégé pour le transport ?
Les rouleaux sont des composants de précision ; la surface de travail et les tourillons doivent donc être protégés. Pour le transport, des caisses en bois sont utilisées afin que le rouleau repose sur ses tourillons et que la surface de travail ne touche pas le fond.
Surface de travail

Comment la surface d’un rouleau de calandre influence-t-elle le comportement du matériau ?

Pour les rouleaux de calandre, la seule information sur le type de revêtement ne suffit pas. Le résultat dépend de la préparation du substrat, de la structure du chrome dur, de la rugosité, de la température, de l’environnement de fonctionnement et du mode de contact avec le matériau.

Préparation du substrat avant chromage

La qualité de la surface finale ne dépend pas uniquement du chromage. La nuance d’acier, l’état du substrat, la préparation de la surface et la rectification avant dépôt de la couche sont également importants. Les erreurs à cette étape peuvent affecter l’adhérence du revêtement, sa durabilité et le résultat sur la ligne.

Microfissures du chrome dur

Le chrome dur présente naturellement un réseau de microfissures. Cela ne constitue pas automatiquement un défaut. Dans un revêtement correctement réalisé, cette structure peut favoriser les propriétés de glissement et la rétention du fluide de procédé. Il faut toutefois distinguer une microstructure normale de fissures larges résultant d’une erreur de procédé ou d’une surchauffe.

Dureté HV, Ra et température de fonctionnement

La dureté du chrome dur s’exprime en HV et ne doit pas être déduite d’une lecture HRC aléatoire sur une couche mince. La dureté typique est de 850–1200 HV. La rugosité Ra décrit le résultat de la finition, tandis que la température influence le comportement du revêtement : propriétés complètes jusqu’à environ 200 °C et fonctionnement jusqu’à environ 400 °C avec diminution progressive de la dureté.

La résistance à la corrosion doit être précisée

Le chrome dur ne doit pas être considéré comme une protection inconditionnelle contre la corrosion. Le revêtement protège tant qu’il est correctement spécifié, appliqué et non endommagé. Dans des environnements plus exigeants, décrivez les conditions d’exposition afin d’évaluer si la solution en chrome dur convient à l’application.

Demande technique

La sélection ou le reconditionnement d’un rouleau de calandre commence par les données techniques

Pour démarrer l’échange technique, préparez un plan, les dimensions, des photos du rouleau ou une description de son fonctionnement dans la machine. Les données les plus importantes sont le diamètre, la longueur, l’état de la surface, l’état des tourillons, la surface de travail actuelle, la température de fonctionnement, le matériau traité par le rouleau et le symptôme observé.

À partir de ces données, il est possible d’évaluer les orientations suivantes : fabrication neuve, reconditionnement, reconstitution de la géométrie, chromage dur ou évaluation d’une céramique technique à base d’oxyde de chrome.

Envoyer un plan, les dimensions ou des photos du rouleau Pour une première évaluation, la documentation, des photos ou une description de base du fonctionnement du rouleau sur la ligne suffisent.

Que faut-il envoyer

  • plan technique ou photos du rouleau,

  • le diamètre, la longueur et la masse approximative du composant,

  • photos de la surface de travail et des tourillons,

  • des informations sur la surface de travail ou le revêtement actuellement utilisé,

  • une description de la température, de la pression, du matériau et du symptôme observé.

PROEXPORT fabrique et reconditionne des rouleaux et autres composants cylindriques industriels destinés aux lignes de production. Le périmètre de réalisation d’un rouleau de calandre est confirmé après analyse de la documentation, de l’état du composant ou du modèle fourni.