Chez PROEXPORT, nous fabriquons de nouveaux rouleaux pour le rebobinage du papier et remettons en état des rouleaux de travail usés destinés aux rebobineuses, bobineuses et lignes de transformation. Avant de sélectionner le revêtement, nous vérifions si le problème provient de la surface, de la géométrie, du faux-rond, des tourillons, des roulements ou des conditions de fonctionnement.
fabrication de nouveaux rouleaux selon la documentation technique ou une pièce modèle,
reconditionnement de la surface de travail, des tourillons et des composants mécaniques,
sélection du revêtement : chrome dur ou céramique lorsque l’usure est plus importante.
Envoyez un plan, des photos, les dimensions principales ou une description du fonctionnement du rouleau.
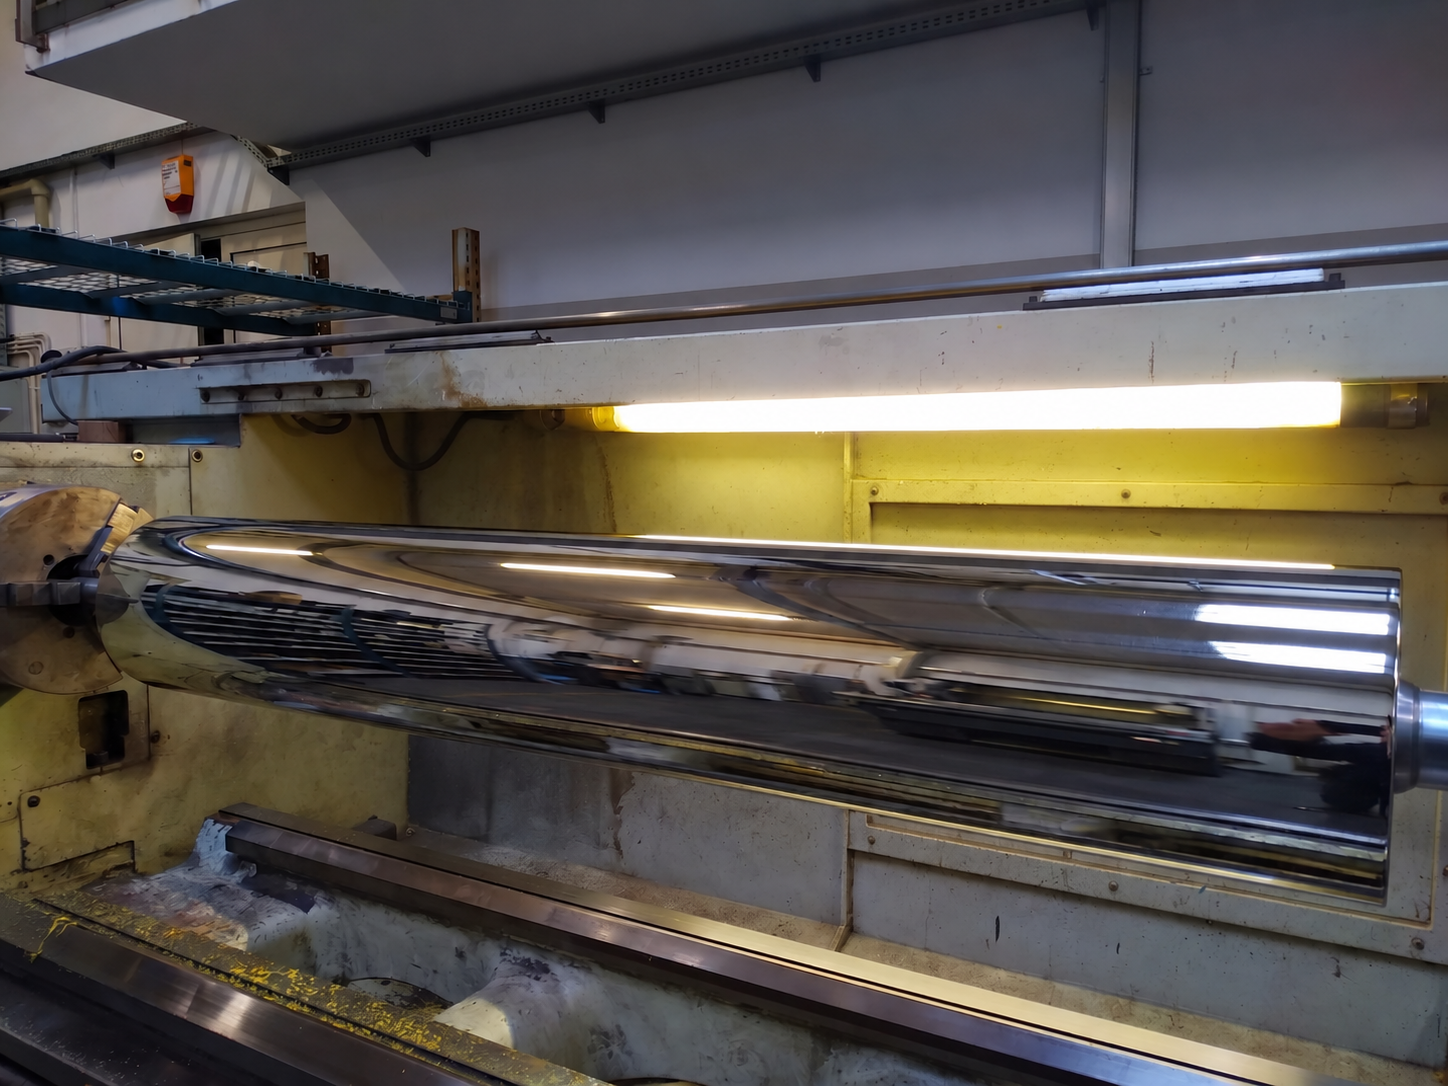
Chez PROEXPORT, vous pouvez commander aussi bien de nouveaux rouleaux pour le rebobinage du papier que la remise en état de rouleaux de travail usés. Nous définissons l’étendue des travaux en fonction de la documentation, de l’état de la surface, des tourillons, de la géométrie et des conditions de fonctionnement du rouleau dans la ligne.
Nous fabriquons de nouveaux rouleaux pour le rebobinage du papier conformément à la documentation technique du client ou à partir d’une pièce modèle fournie.
Nous remettons en état les rouleaux usés en incluant, selon les besoins, la surface de travail, les tourillons, les portées de roulement et les éléments nécessitant une réparation.
Nous réalisons le chromage dur de la surface de travail ainsi que les opérations de finition ultérieures lorsque ce traitement est justifié par l’application et l’état du rouleau.
Après application du revêtement ou réparation de la surface de travail, nous pouvons réaliser une rectification, un polissage et, si nécessaire, un honage.
Dans le cadre de la remise en état, nous pouvons contrôler, réparer ou préparer les tourillons ainsi que les surfaces travaillant avec les roulements.
Une fois les travaux convenus terminés, le rouleau peut faire l’objet d’un contrôle qualité et d’un équilibrage dynamique avant sa préparation au montage.
Pour l’évaluation, préparez un plan, des photos, les dimensions principales ou une description du fonctionnement du rouleau dans la machine.
Nous fabriquons ou remettons en état les rouleaux pour le rebobinage du papier à partir de la documentation, d’une pièce modèle ou de l’évaluation d’un élément usé. Les paramètres sont adaptés à la fonction du rouleau dans une rebobineuse, une bobineuse ou une ligne de transformation.
| Type de produit | rouleaux pour le rebobinage du papier |
|---|---|
| Application | rebobineuses, bobineuses, lignes de transformation du papier, papeteries et production de sacs en papier |
| Fonction du rouleau | travail avec la bande de papier, guidage du matériau et stabilisation du fonctionnement de la ligne de rebobinage |
| Fabrication d’un rouleau neuf | selon un plan technique ou une pièce modèle physique fournie par le client |
| Remise en état | après évaluation de la surface de travail, des tourillons, de la géométrie, du faux-rond et des portées de roulement |
| Revêtement de travail | chrome dur comme solution standard ou revêtement céramique lorsque l’usure est plus importante |
| Opérations de finition | rectification, polissage et, dans certains cas, honage |
| Partie métallique | évaluation et travaux possibles sur les tourillons, les portées de roulement, la géométrie et l’équilibrage |
| Données pour la remise en état | photos du rouleau et des dommages, dimensions principales, revêtement actuel, description du problème et conditions de fonctionnement |
| Données pour un rouleau neuf | plan technique ou pièce modèle physique et information sur la fonction du rouleau dans la ligne |
| Contrôle qualité | étendue définie pour la commande, par exemple mesure de la rugosité de surface ou de l’épaisseur du revêtement |
| Exécutions spéciales | évaluation individuelle à partir de la documentation, de photos, d’une pièce modèle ou d’une description du fonctionnement du rouleau |
Nous confirmons l’étendue finale des travaux, le type de revêtement, les opérations de finition et le contrôle qualité après analyse du plan technique, de l’état du rouleau ou de la pièce modèle fournie.
Les rouleaux pour le rebobinage du papier sont utilisés lorsque le matériau est guidé, rebobiné ou transformé à partir d’une bobine. Dans chaque application, l’état de la surface de travail, la géométrie, le faux-rond et la partie mécanique du rouleau sont importants.
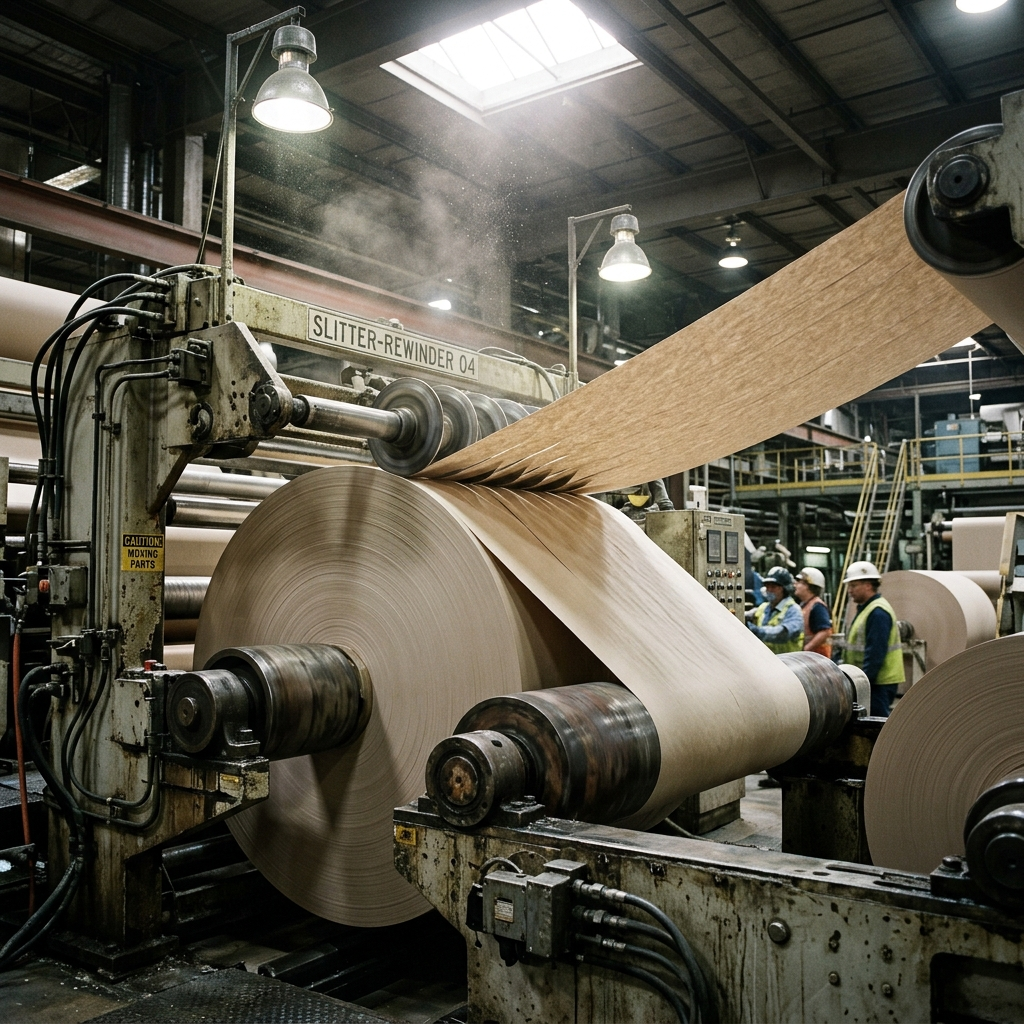
Dans les papeteries, les rouleaux travaillent dans des conditions où comptent la stabilité du guidage de la bande, la résistance de la surface à l’usure et l’état mécanique du composant.
Dans les rebobineuses et les bobineuses, le rouleau travaille directement avec le matériau. La surface, la géométrie et les roulements influencent le guidage du papier.
Lors du rebobinage de grandes bobines vers des bobines plus petites, le glissement, l’usure de la surface, le faux-rond ou les problèmes de roulements sont des signes fréquents justifiant l’évaluation du rouleau.
Dans la production de sacs en papier, le fonctionnement stable des rouleaux de guidage ou de travail est important lorsque l’usure, le faux-rond ou un problème mécanique perturbent le guidage du matériau.
Le rouleau pour le rebobinage du papier influence le guidage de la bande, la stabilité de la rebobineuse et le nombre de corrections effectuées par l’opérateur. Le revêtement n’est pas le seul élément important : la géométrie, le faux-rond, les tourillons et l’état des portées de roulement comptent également.
Une géométrie correcte du rouleau et une surface de travail correctement préparée contribuent à limiter les problèmes de guidage du papier pendant le rebobinage.
Une surface usée, contaminée ou mal adaptée peut augmenter le risque de glissement de la bande. Il convient donc de vérifier si la cause se situe au niveau du rouleau ou des réglages de la ligne.
Lorsque le rouleau présente une géométrie stable et une surface correctement préparée, l’opérateur n’a pas à compenser les problèmes liés à l’usure du composant.
Le faux-rond, des portées de roulement usées ou des tourillons endommagés peuvent affecter le fonctionnement de la ligne même lorsque la surface de travail elle-même a été remise en état.
Le glissement du papier, un enroulement irrégulier ou des vibrations ne proviennent pas toujours du seul revêtement. La cause peut également être le faux-rond, la géométrie, les roulements, la pression, la tension de bande ou les réglages de la ligne.
La remise en état d’un rouleau pour le rebobinage du papier ne consiste pas uniquement à rénover la surface de travail. Chez PROEXPORT, nous analysons l’ensemble du composant : revêtement, tourillons, portées de roulement, géométrie, faux-rond et étendue des travaux mécaniques nécessaires pour préparer le rouleau à poursuivre son service.
Nous vérifions la surface de travail, les dommages visibles, les tourillons, les portées de roulement, la géométrie, le faux-rond et les informations relatives au revêtement actuel.
En fonction de l’usure, nous pouvons contrôler, réparer ou préparer les tourillons ainsi que les surfaces travaillant avec les roulements.
Nous évaluons les portées de roulement et les éléments qui influencent le montage du rouleau, la stabilité de fonctionnement, les vibrations et le risque de réapparition du problème après la remise en état.
Si l’état du rouleau permet une remise en état, la surface peut être préparée et le revêtement de travail restauré conformément à l’étendue des travaux convenue.
Après restauration de la surface, nous réalisons les opérations de finition, notamment la rectification, le polissage et, si nécessaire, le honage.
Une fois les travaux convenus terminés, le rouleau peut faire l’objet d’un contrôle qualité et d’un équilibrage dynamique avant sa préparation au montage.
Envoyez des photos, un plan technique ou une description du problème ; nous évaluerons l’étendue possible de la remise en état.
Lorsqu’un rouleau pour le rebobinage du papier est usé, l’essentiel est de déterminer s’il peut être remis en état ou s’il est préférable de fabriquer un rouleau neuf. Chez PROEXPORT, nous analysons d’abord l’état technique avant de recommander l’étendue des travaux.
En l’absence de plan technique, nous pouvons évaluer la faisabilité à partir d’une pièce modèle physique. La décision finale dépend de l’état du rouleau, de la géométrie, de l’usure de la surface, des tourillons et des portées de roulement.
La fabrication ou la remise en état d’un rouleau pour le rebobinage du papier commence par l’analyse des données disponibles : plan, photos, dimensions, description du problème ou pièce modèle physique. Sur cette base, nous définissons l’étendue possible des travaux et l’orientation technique.
Vous envoyez un plan technique, des photos du rouleau, les dimensions principales, une description du problème ou des informations sur le fonctionnement du rouleau dans la machine.
Nous vérifions si le problème peut provenir de la surface de travail, de la géométrie, du faux-rond, des tourillons, des portées de roulement ou des conditions de fonctionnement.
Nous déterminons si la solution appropriée est une remise en état, la fabrication d’un rouleau neuf, le chrome dur, la céramique ou des travaux mécaniques supplémentaires.
Nous préparons le devis sur la base de l’étendue convenue : fabrication, remise en état, restauration du revêtement, usinage ou travaux sur la partie métallique.
Nous réalisons les travaux convenus : préparation de surface, chromage, usinage, réparations mécaniques, polissage, honage ou équilibrage.
Une fois les travaux terminés, le rouleau fait l’objet du contrôle qualité convenu, puis il est préparé pour le transport et le montage chez le client.
Pour une première évaluation, un plan, des photos, les dimensions principales ou une description du fonctionnement du rouleau suffisent.
Pour les rouleaux de rebobinage du papier, le revêtement n’est pas le seul élément important. Avant le devis, nous analysons la fonction du rouleau, l’état de la surface, la géométrie, le faux-rond, les tourillons et les portées de roulement. Ainsi, l’étendue des travaux découle du problème réel et non d’un choix aléatoire de solution.
Nous vérifions d’abord si le problème peut provenir du revêtement, du faux-rond, de la géométrie, des tourillons, des roulements ou des conditions de fonctionnement dans la ligne.
La remise en état peut inclure non seulement la surface de travail, mais aussi des travaux sur les tourillons, les portées de roulement, la géométrie et l’équilibrage.
Nous considérons le chrome dur comme une solution standard pour de nombreux rouleaux de travail. Nous envisageons la céramique lorsque les conditions de fonctionnement justifient une résistance accrue à l’usure.
Après réalisation des travaux convenus, le contrôle peut inclure notamment la mesure de la rugosité de surface, de l’épaisseur du revêtement ou un équilibrage dynamique.
Envoyez des photos, un plan technique, les dimensions principales ou une description du fonctionnement du rouleau. Sur cette base, nous évaluerons si la solution appropriée est une remise en état, un rouleau neuf, le chrome dur, la céramique ou des travaux sur la partie métallique.
Lors de la fabrication ou de la remise en état de rouleaux pour le rebobinage du papier, il faut généralement déterminer la fonction du rouleau dans la ligne, l’état de la surface, le type de revêtement, le faux-rond, la géométrie, les tourillons et les portées de roulement.
La sélection d’un rouleau pour le rebobinage du papier commence par la compréhension de sa fonction dans la ligne. Un rouleau de guidage, un rouleau de travail et un composant fonctionnant dans une zone exposée au glissement, à l’usure, au faux-rond ou à des problèmes de roulements ne s’évaluent pas de la même manière.
Lors de la première évaluation, il faut déterminer si le rouleau travaille dans une rebobineuse, une bobineuse, une papeterie ou une ligne de transformation du papier. Il faut préciser si sa fonction est de guider la bande, de stabiliser le matériau, de travailler en contact avec le papier sous pression ou d’intervenir dans une zone où apparaissent un glissement ou un enroulement irrégulier.
Une surface usée, endommagée ou contaminée peut affecter le contact entre le rouleau et le papier. Avant de sélectionner le revêtement, nous vérifions donc si le problème concerne la surface elle-même ou s’il provient d’autres facteurs : faux-rond, géométrie, pression, tension de bande ou réglages de la ligne.
Le chrome dur est une solution standard pour de nombreux rouleaux de travail et permet d’obtenir une surface dure et fonctionnelle pouvant être remise en état ultérieurement. Un revêtement céramique peut être pertinent en cas d’usure plus importante et uniforme, mais il n’est pas automatiquement préférable dans toutes les applications.
Même un revêtement correctement sélectionné ne résoudra pas le problème si le rouleau présente des tourillons endommagés, des portées de roulement usées, un faux-rond excessif ou un défaut de géométrie. C’est pourquoi, lors de la remise en état, nous analysons l’ensemble du composant et pas uniquement la surface de travail.