Aufarbeitung einer Wickelwalze — Reifenhäuser
Verchromen und Polieren der Arbeitsfläche
Wir haben die beschädigte Walzenoberfläche bis unter die Schadstellen abgedreht. Anschließend wurde die Walze geschliffen, verchromt, erneut geschliffen und poliert. Nach Abschluss der Arbeiten haben wir die Oberflächenrauheit gemessen.
Senden Sie uns Fotos der Schäden und die Hauptabmessungen der Walze.
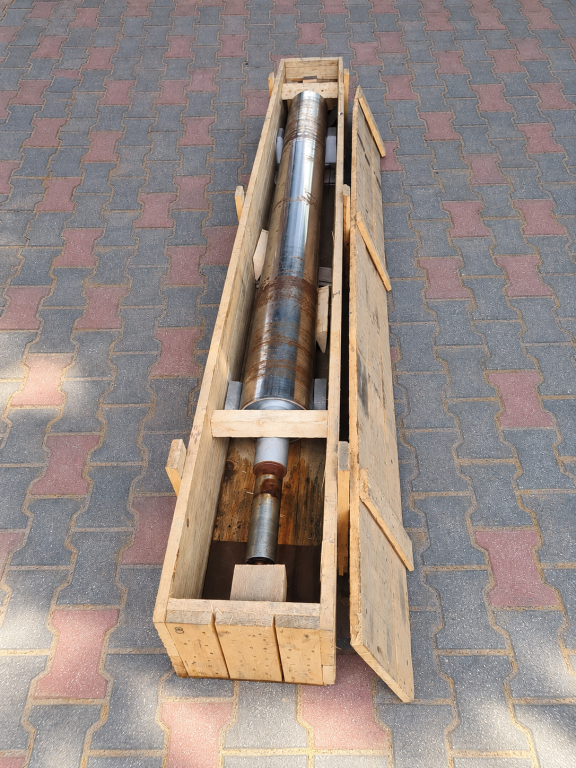
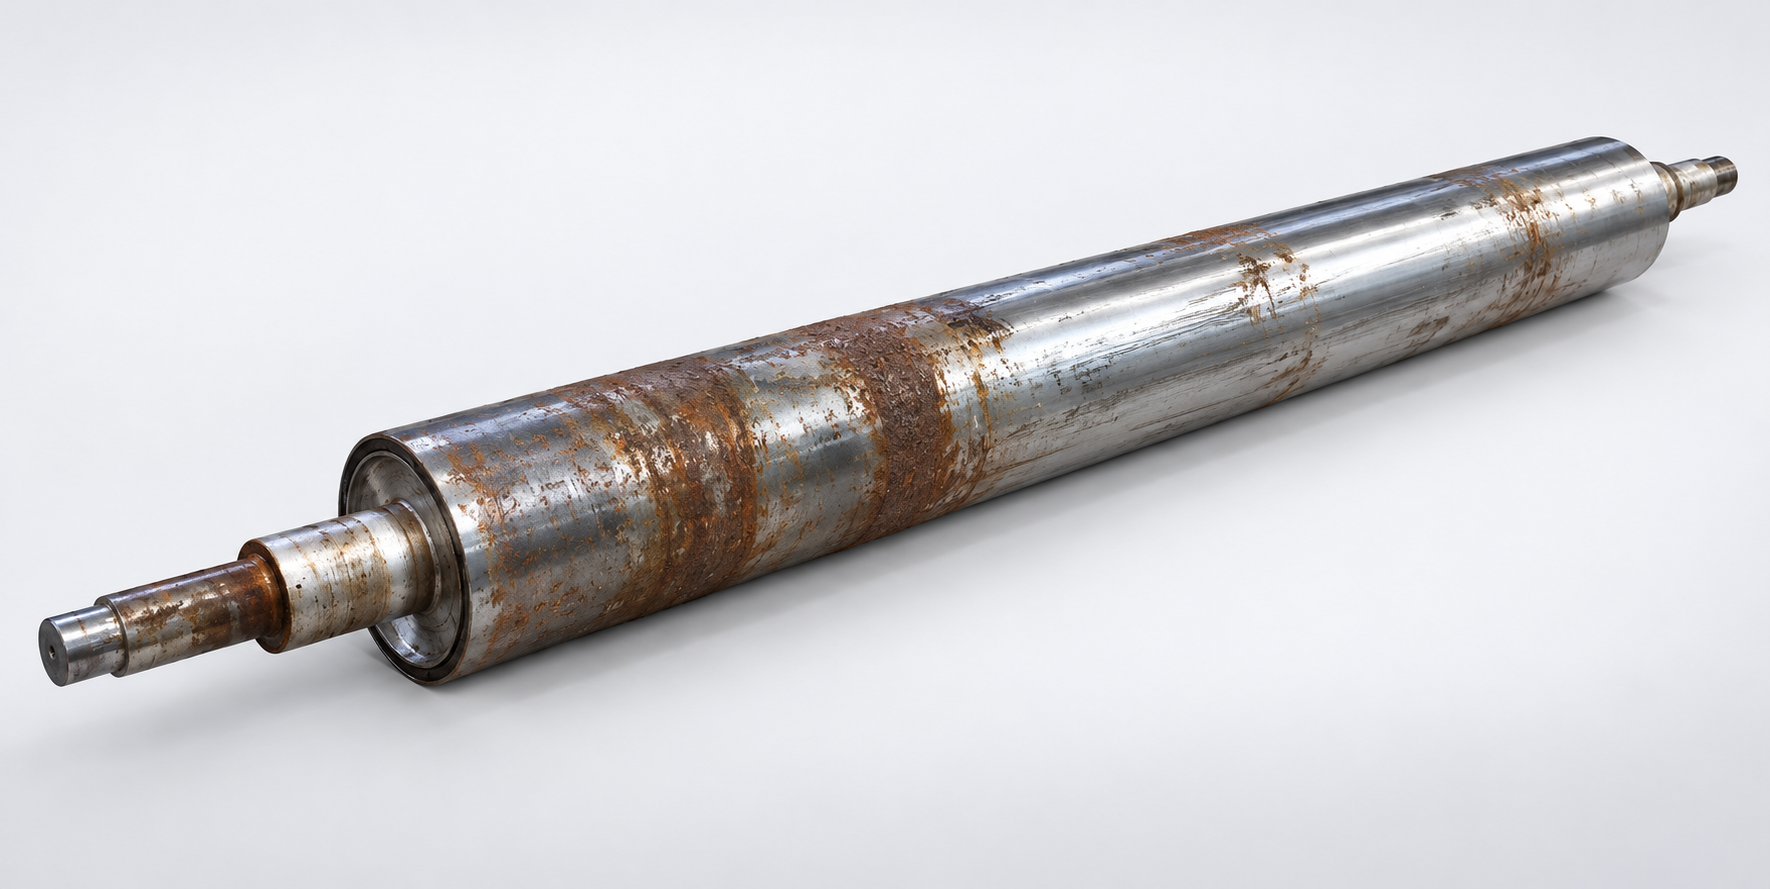
ZUSTAND DES BAUTEILS VOR DER REPARATUR
Umfang der Aufarbeitung der Wickelwalze
Die Reparatur umfasste die beschädigte Arbeitsfläche der Walze. Das Material musste bis unter die Schadstellen abgetragen werden. Anschließend wurde die Oberfläche für das Verchromen und die Endbearbeitung vorbereitet.
Der Arbeitsumfang ergab sich aus dem Zustand dieses konkreten Bauteils. Die Zapfen und Lagersitze waren in gutem Zustand und mussten daher nicht repariert werden.
FÜNF BEARBEITUNGSSCHRITTE
Abdrehen, Schleifen und Verchromen
Die Aufarbeitung erfolgte in fünf aufeinanderfolgenden Schritten: vom Abtragen der beschädigten Materialschicht bis zum Polieren und zur Messung der Oberflächenrauheit.
- 01
Abdrehen
Wir haben das Material bis unter die Schadstellen der Oberfläche abgedreht.
- 02
Schleifen vor dem Verchromen
Wir haben die Walzenoberfläche vor dem Aufbringen der Beschichtung geschliffen.
- 03
Verchromen
Wir haben eine Chromschicht auf die vorbereitete Walzenoberfläche aufgebracht.
- 04
Schleifen nach dem Verchromen
Wir haben die aufgebrachte Beschichtung bearbeitet.
- 05
Polieren
Wir haben die Oberfläche fertigbearbeitet und anschließend ihre Rauheit gemessen.
VOR UND NACH DER AUFARBEITUNG
Von der beschädigten Oberfläche zur fertigbearbeiteten Beschichtung
Aufarbeitungsbedürftige Oberfläche
Wegen der Oberflächenschäden musste die Walze bis unter die Schadstellen abgedreht und für die weitere Bearbeitung vorbereitet werden.
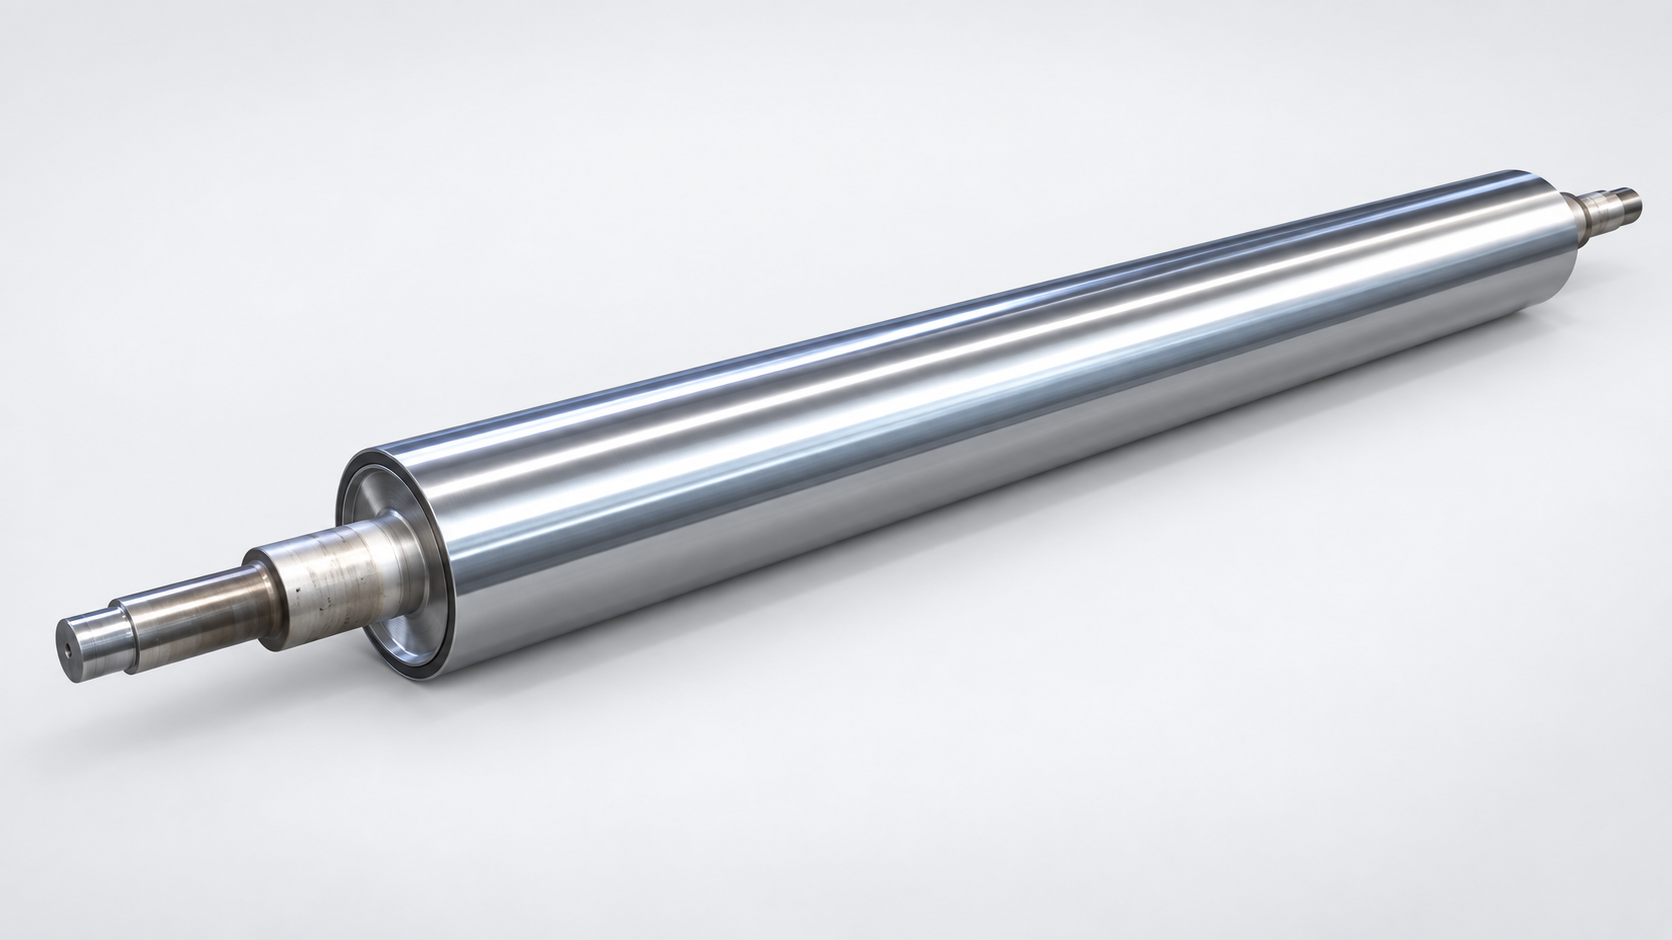
Oberfläche nach dem Verchromen und Polieren
Nach der Endbearbeitung betrug die Chromschichtdicke 100 µm. Die gemessene Oberflächenrauheit lag bei Ra 0,06–0,18 µm.
PROJEKTERGEBNISSE
Kennwerte nach der Endbearbeitung
| Parameter | Projektergebnis |
|---|---|
| Enddicke der Chromschicht | 100 µm |
| Nach dem Polieren gemessene Oberflächenrauheit | Ra 0,06–0,18 µm |
| Zapfen und Lagersitze | Guter Zustand; keine Reparatur erforderlich |
Die Dicke von 100 µm bezieht sich auf die fertige Beschichtung nach dem Schleifen und Polieren. Der angegebene Ra-Bereich beruht auf Messungen nach dem Polieren dieser konkreten Walze.
TECHNISCHE ANFRAGE
Aufarbeitung Ihrer Walze anfragen
Senden Sie uns Fotos der Schäden, die Hauptabmessungen der Walze und eine Beschreibung ihres Einsatzes in der Maschine. Fügen Sie, soweit vorhanden, Angaben zur bestehenden Beschichtung und zu den geforderten Oberflächenkennwerten bei.